Yapay grafit anot malzemesinin üretimi için lityum iyon piller Bu süreç, birden fazla kritik aşamayı içerir. Bu aşamalar birbirleriyle yakından bağlantılıdır ve birbirlerini karşılıklı olarak etkilerler; topluca nihai ürünün performansını ve kalitesini belirlerler.
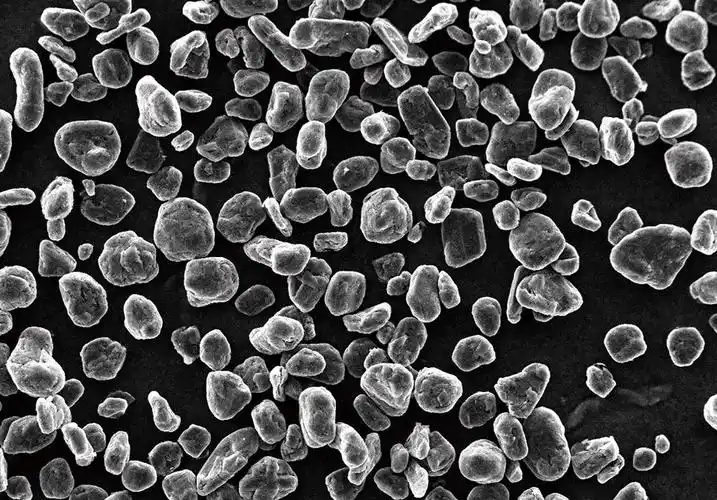
I. Temel Hammaddeler
1. Birincil Karbon Kaynakları
| Hammadde Türü | Kabul ve Kalite Standartları |
| İğne Kola | Gerçek yoğunluk ≥ 2,12 g/cm³; uçucu madde < 12%; kükürt ≤ 0,3%; kül ≤ 0,05%; yüksek oranda grafitlenebilir. |
| Düşük Kükürtlü Petrol Koku | Kükürt ≤ 1,5%; uçucu madde < 15%; düşük üretim maliyeti sunar. |
| Mezokarbon Mikroboncuklar (MCMB) | Mezofaz içeriği ≥ 90%; küresel birincil parçacıklar; yüksek sıkıştırma yoğunluğu. |
2. Bağlayıcı (Zift)
Zift, granülasyon, aglomerasyon ve yüzey kaplama modifikasyonu için kullanılır. Kokun ziftle oranı 100:(5–20) olarak belirlenmiştir. Yüksek performanslı hızlı şarj ürünleri için zift ilave oranı 3% ile 5% arasında değişmektedir.
II. Yapay Grafit Üretim Süreci Akış Şeması
Yapay Grafit Anot Malzemesinin genel üretim süreci yedi temel aşamadan oluşmaktadır:
Ham Madde Ön İşlemi → Ultra ince öğütme Küresel Şekillendirme → Yoğurma, Kaplama ve Ön Karbonizasyon →
Yüksek Sıcaklıkta Grafitizasyon (Ana Aşama) → Son İşlem Saflaştırma ve Tarama → Nihai Ürün
Modifikasyon ve Demagnezyum → Sınıflandırma ve Paketleme.
Aşama 1: Hammadde Ön İşlemi
- Toplu haldeki iğne kok veya petrol koku, 5-10 mm boyutuna kadar ezilir.
- Ön kalsinasyon: İnert atmosferde 1200–1500°C'de gerçekleştirilir. Bu işlem, uçucu maddeleri, kükürtü ve külü uzaklaştırarak grafitizasyon aktivitesini artırır. Kalsinasyondan sonra karbon saflığı > 95%'ye ulaşır ve gerçek yoğunluk ≥ 2,15 g/cm3 olur.
- Pil hücrelerindeki kısa devre risklerini önlemek için, ferromanyetik safsızlıkları ortadan kaldırmak amacıyla çok aşamalı tarama ve elektromanyetik demir giderme yöntemleri uygulanmaktadır.
Aşama 2: Ultra İnce Öğütme ve Küresel Şekillendirme
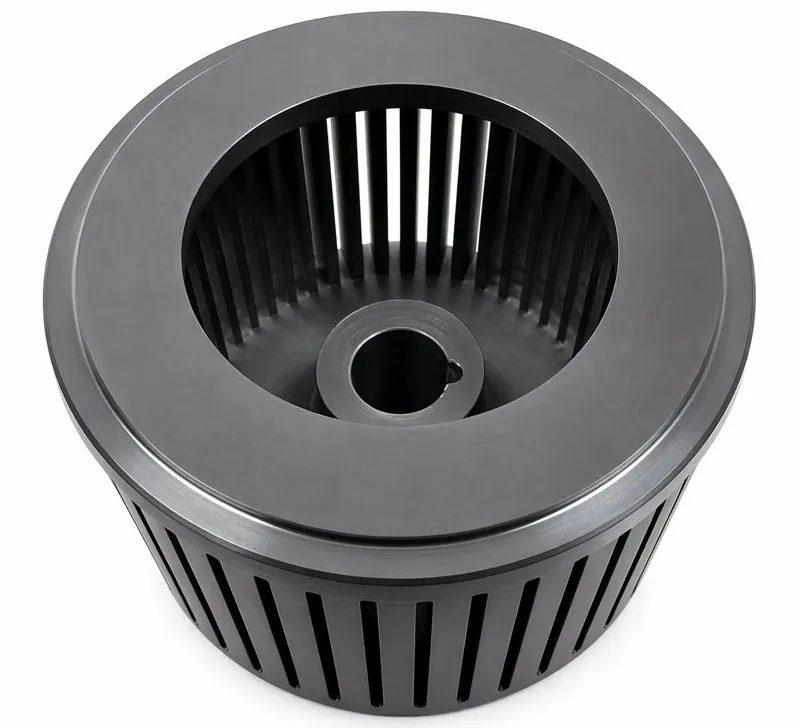
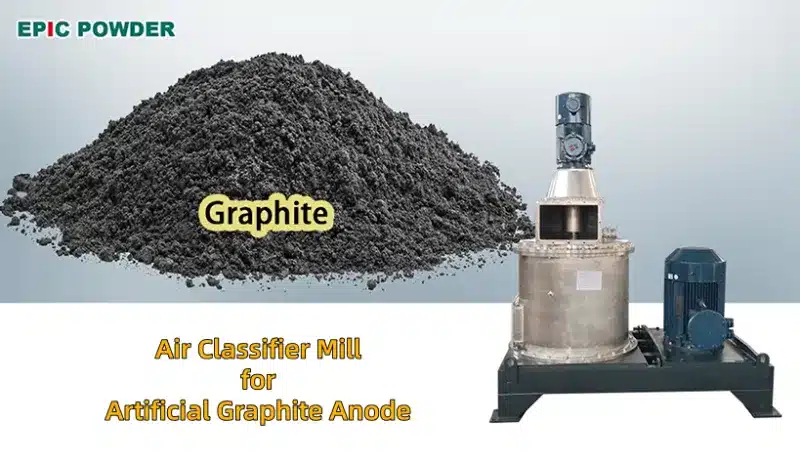
- Kalsine kok tozu jet frezeli Mikron boyutlu birincil ince toz haline dönüştürülür.
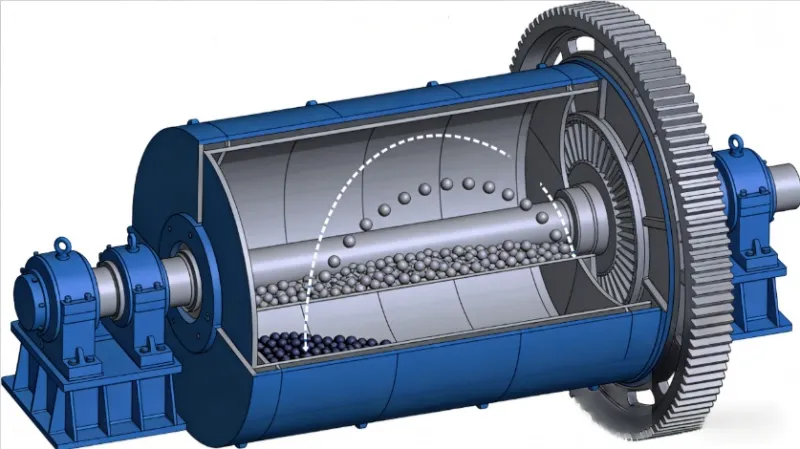
- Parçacıkların küresel şekillendirilmesi (standart endüstriyel işlem): Yüksek hızlı mekanik aşındırma, siklon sınıflandırmasıyla birlikte çalışarak açılı parçacıkları küresel şekillere yakın hale getirir ve parçacık boyutu dağılımını kontrol eder.
- Avantajlar: Elektrolit ıslatılabilirliğini ve akış hızını optimize ederken, elektrot yoğunluğunu ve sıkıştırma yoğunluğunu artırır.
- Hedef partikül boyutu aralıkları sınıflandırılır ve seçilir (ana akım nihai ürün D50: 16–24 μm).
3. Aşama: Zift Yoğurma, Kaplama ve Düşük Sıcaklıkta Ön Karbonizasyon
- Küresel ince toz, yüksek sıcaklıklarda (150–250°C) erimiş zift ile yoğrulur; bu sayede zift, parçacık yüzeylerini homojen bir şekilde kaplar ve parçacıklar arasındaki boşlukları doldurur.
- Karbonizasyon öncesi: İnert bir atmosferde 800–1200°C'de gerçekleştirilir. Zift, termal bozunmaya ve karbonizasyona uğrayarak sürekli bir iletken karbon ağı oluşturur ve birincil ince tozu yüksek mukavemetli ikincil granül parçacıklar halinde bir araya getirir.
- Kırma ve eleme işlemleri, kaplama öncü parçacıklarının elde edilmesini sağlayarak, grafitizasyon sonrasında sıkıştırma yoğunluğunu ve çevrim ömrünü önemli ölçüde iyileştirir.
Aşama 4: Yüksek Sıcaklıkta Grafitizasyon (Temel ve Yüksek Enerji Tüketen Aşama)
- Grafitizasyonun Özü: 2200–3000°C gibi ultra yüksek sıcaklıklarda, düzensiz amorf karbon, düzenli grafit kristallerine dönüşür. Bu dönüşüm, elektriksel iletkenliği, lityum yerleştirme kapasitesini ve grafitizasyon derecesini belirler. Tüm süreç, azot veya argon gazı kullanılarak havadan izole edilir. Hassas sıcaklık kontrol eğrileri, grafitizasyon derecesinin kontrol edilebilir kalmasını ve d 002 katmanlar arası mesafenin yaklaşık 0,335 nm'de sabit kalmasını sağlar.
- Ana Akım Ekipman Güzergahları:
- Acheson Aralıklı Isıtma Sistemi: Sektörün geleneksel temel taşıdır. 10-100 tonluk tek fırın kapasitesi, 20-30 günlük çevrim süresi ve 4.000-4.800 kWh/t güç tüketimi ile son derece istikrarlı ürün homojenliği sağlar.
- Dahili Seri Grafitizasyon Fırını: Geliştirilmiş aralıklı fırın. Direnç malzemesinin ortadan kaldırılmasıyla enerji tüketimi 10%–15% oranında azaltılmış ve işlem süresi hızlandırılmıştır.
- Sürekli Grafitizasyon Fırını: 7/24 kesintisiz çalışan, çok bölgeli, sıcaklık kontrollü bir montaj hattı. Atık ısı geri kazanımını içerir ve üretim döngüsünü 7 günden daha kısa bir süreye indirir. Parti tutarlılığı büyük ölçüde iyileştirilir, bu da onu büyük ölçekli güç bataryası üretimi için ideal hale getirir.
Aşama 5: Kırma ve Eleme
- Fırından çıkarılan grafit blokları, topaklanmayı ortadan kaldırmak için ezilip dağıtılır.
- Yüksek sıcaklıkta arıtma: Asit yıkama veya yüksek sıcaklıkta buharlaştırma, eser miktardaki kükürtü ve metalik külü uzaklaştırarak sabit karbon saflığını artırır.
- Çok aşamalı jet eleme yöntemi, D10, D50 ve D90 parçacık boyutu dağılımlarını hassas bir şekilde kontrol ederek, aşırı büyük ve aşırı küçük parçacıkları ortadan kaldırır.
Aşama 6: Derin Modifikasyon & Çok Aşamalı Manyetik Giderme
- İkincil yüzey kaplama modifikasyonu: Düşük sıcaklıkta ikincil zift kaplama veya CVD karbon kaplama uygulanır. Bu, özgül yüzey alanını (SSA) azaltır, ilk Coulomb verimliliğini (ICE) artırır ve SEI yan reaksiyonlarını bastırır.
- Çok aşamalı elektromanyetik demir giderme: Kaba manyetik giderme ve yüksek hassasiyetli ince toz manyetik giderme yöntemlerinin birleşimi, manyetik safsızlıkları kesinlikle ≤ 0,1 ppm ile sınırlandırarak, pil mikro kısa devrelerini ve termal kaçış risklerini ortadan kaldırır.
Aşama 7: Parçacık Boyutu Sınıflandırması, Homojenizasyon ve Son Ambalajlama
- Ürünler, parçacık boyutu ve elektrokimyasal performanslarına göre sınıflandırılır (Sınıf I / II / III).
- Farklı partiler arasındaki performans farklılıklarını ortadan kaldırmak için büyük kapasiteli silo homojenizasyonu gerçekleştirilir.
- Vakumlu nem geçirmez ambalajlama kullanılarak, nihai ürünün nem içeriği %0,1% seviyesinde sıkı bir şekilde kontrol altında tutulmaktadır.
III. Bitmiş Yapay Grafit için Kalite Derecelendirme Göstergeleri
Yapay Grafit Anot Malzemesi için kalite parametreleri dört ana alanda sınıflandırılır: kristal yapı, tozun fiziksel özellikleri, kimyasal saflık ve safsızlıklar ile temel elektrokimyasal performans. Aşağıdaki parametreler, güç bataryalarında kullanılan ana akım iğne kok yapay grafitine (NAG) odaklanmaktadır.
1. Kristal Yapı Göstergeleri (Çekirdek Grafitizasyon Kriterleri)
- d002 Katmanlar Arası Mesafe: XRD ile ölçülmüştür. İdeal grafit 0,3354 nm ölçüsündedir, seri üretilen yüksek kaliteli ürünler ise 0,335–0,336 nm'ye ulaşır. Aşırı büyük katmanlar arası mesafe kapasiteyi azaltırken, aşırı küçük mesafe lityum ara katmanlama dinamiklerini bozar.
- Grafitizasyon Derecesi (G):
- Birinci Sınıf Yüksek Kaliteli Güç Grafiti: Grafitizasyon derecesi G ≥ 94%
- II. Sınıf Genel Enerji Depolama Grafiti: G ≥ 93%
- III. Sınıf Ekonomik Grafit: G ≥ 90%
2. Fiziksel Toz Göstergeleri
| Gösterge | Birinci Sınıf Yüksek Kalite (Güç Pilleri) | II. Sınıf Genel (Enerji Depolama) | III. Sınıf Düşük Segment (Tüketici Elektroniği) |
| D50 Ortalama Parçacık Boyutu | 18 ~ 22 μm | 16 ~ 24 μm | 14 ~ 26 μm |
| Dokunma Yoğunluğu | ≥ 1,25 g/cm³ | ≥ 1,20 g/cm³ | ≥ 1,10 g/cm³ |
| Sıkıştırma Yoğunluğu (Elektrot) | 1,62 ~ 1,68 g/cm³ | 1,50 ~ 1,60 g/cm³ | ≥ 1,40 g/cm³ |
| Özgül Yüzey Alanı (ÖY) | 1,0 ~ 3,0 m2/g | 2,0 ~ 5,0 m2/g | ≤ 8,0 m2/g |
| Gerçek Yoğunluk | ≥ 2,20 g/cm³ | ≥ 2,18 g/cm³ | ≥ 2,15 g/cm³ |
Sonuç ve Gelecek Perspektifi
Özetle, yapay grafit anot malzemesinin üretimi, karmaşık ve son derece teknik, çok aşamalı bir mühendislik sürecidir. Ham madde seçiminden ısıl işleme ve hassas sınıflandırmaya kadar her aşama, nihai pil kapasitesini, güvenliğini ve ömrünü belirlemede kritik bir rol oynar. Elektrikli araçlara ve büyük ölçekli enerji depolama sistemlerine olan talep artmaya devam ettikçe, sürekli grafitizasyon teknolojilerindeki ve gelişmiş yüzey modifikasyonundaki sürekli yenilikler, enerji tüketimini düşürmek ve genel pil performansını artırmak için hayati önem taşıyacaktır.
“Okuduğunuz için teşekkürler. Umarım makalem yardımcı olmuştur. Lütfen aşağıya yorum bırakın. Ayrıca daha fazla sorunuz için Zelda çevrimiçi müşteri temsilcisiyle iletişime geçebilirsiniz.”
— Gönderen Emily Chen