人工黒鉛陽極材料の製造 リチウムイオン電池 複数の重要なプロセスが関わっています。これらの段階は密接に関連し、互いに影響し合い、最終製品の性能と品質を総合的に決定します。.
I. 主要原材料
1. 主要な炭素源
| 原材料の種類 | 入学および品質基準 |
| ニードルコーク | 真密度 ≥ 2.12 g/cm3、揮発性物質 < 12%、硫黄 ≤ 0.3%、灰分 ≤ 0.05%; 高度に黒鉛化しやすい。. |
| 低硫黄石油コークス | 硫黄含有量≦1.5%、揮発性物質<15%。生産コストが低い。. |
| メソカーボンマイクロビーズ(MCMB) | メソフェーズ含有量≧90%;球状の一次粒子;高いタップ密度。. |
2. バインダー(ピッチ)
ピッチは、造粒物の凝集および表面コーティングの改質に使用されます。コークスとピッチの比率は100:(5~20)に設定されています。ハイエンドの急速充電製品の場合、ピッチの添加率は3%から5%の範囲です。.
II.人工黒鉛の製造工程フロー
人工黒鉛陽極材料の製造工程全体は、7つの主要な段階から構成されています。
原料の前処理 → 超微粉砕 球状成形 → 混練、コーティング、予備炭化 →
高温黒鉛化(コアステージ)→後処理精製・選別→最終製品
改造・消磁 → 等級分け・梱包。.
ステージ1:原材料の前処理
- バルク状のニードルコークスまたは石油コークスは、5~10mmの大きさに粉砕される。.
- 予備焼成: 不活性雰囲気下、1,200~1,500℃で実施する。この工程により、揮発性物質、硫黄、灰分が除去され、黒鉛化活性が向上する。焼成後、炭素純度は95%以上となり、真密度は2.15g/cm3以上となる。.
- 多段階スクリーニングと電磁式鉄除去法を適用することで、強磁性不純物を除去し、電池セルにおける短絡リスクを防止する。.
ステージ2:超微粉砕および球状成形
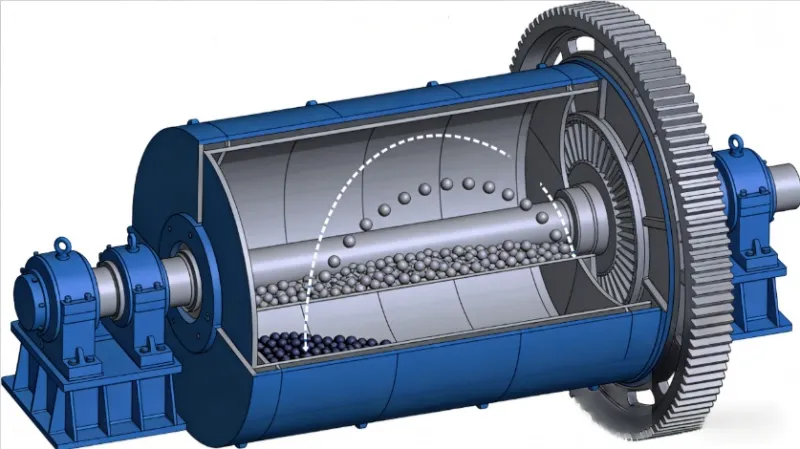
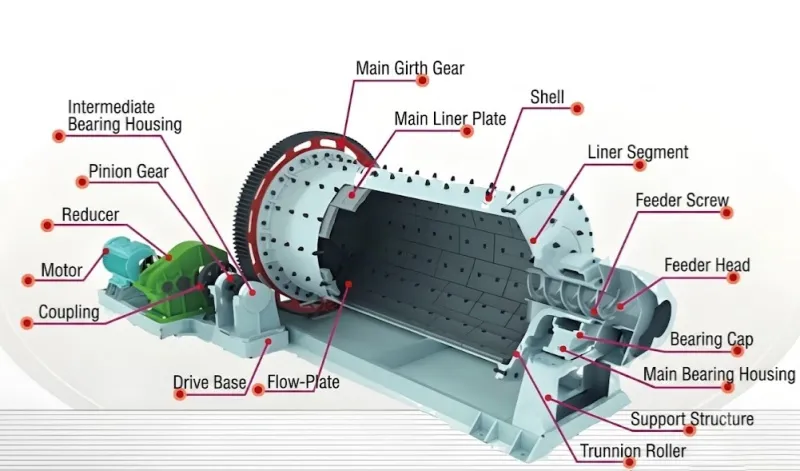
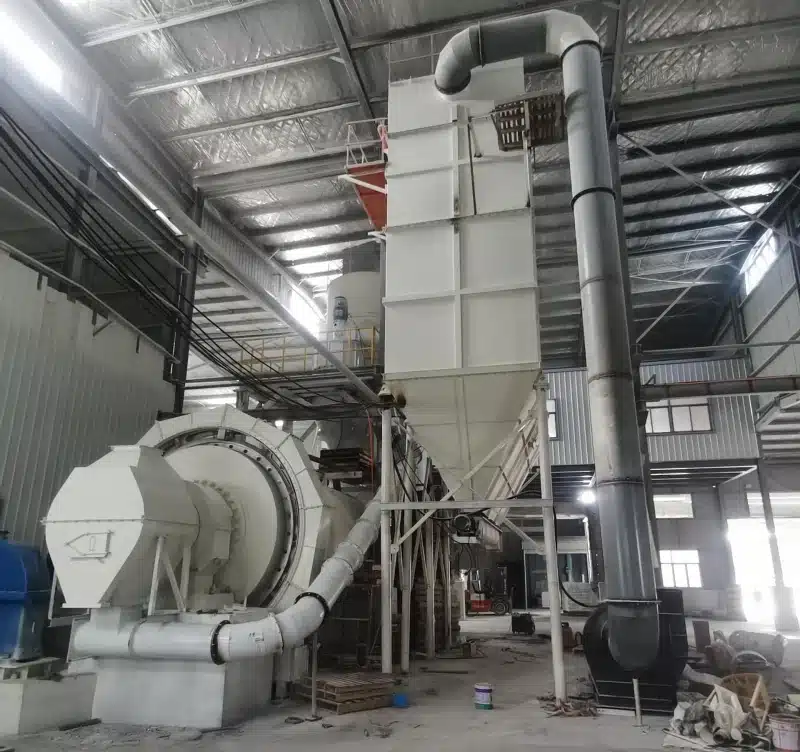
- 焼成コークス粉末は ジェットミル ミクロンサイズの一次微粉末に加工する。.
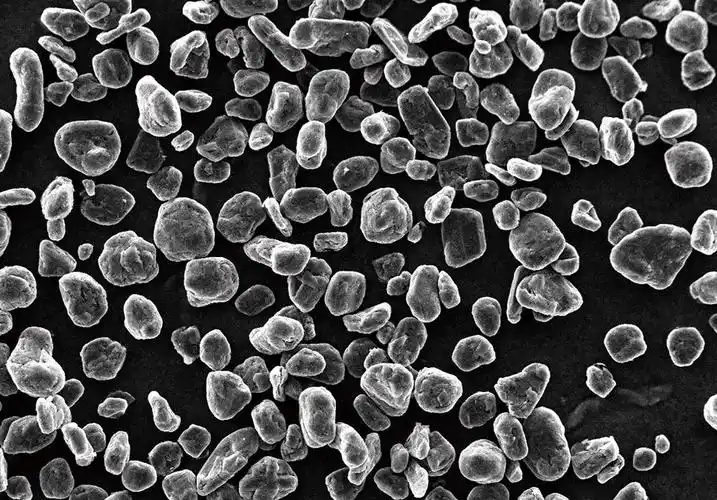
- 粒子球形化(業界標準プロセス): 高速機械研磨により、角張った粒子をほぼ球形に変形させ、サイクロン分級と併用することで粒子径分布を制御する。.
- 利点: タップ密度と電極の圧縮密度を高めると同時に、電解液の濡れ性とレート性能を最適化します。.
- 目標とする粒子径範囲は分類され、選択される(主流の最終製品D50:16~24μm)。.
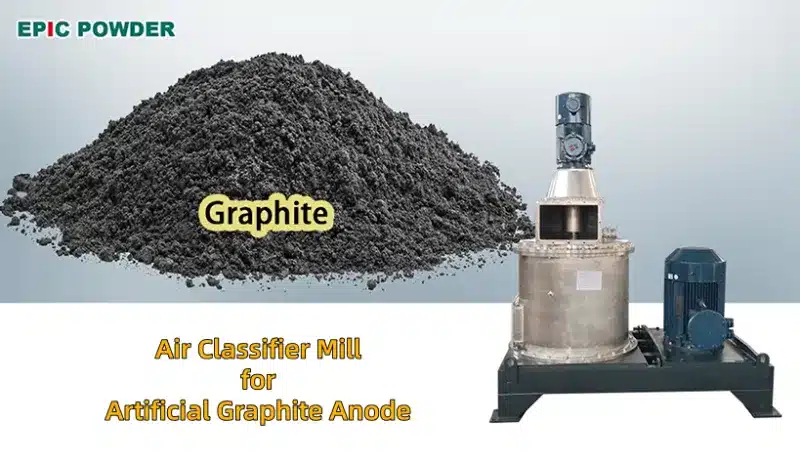
ステージ3:ピッチ混練、コーティング、低温予備炭化
- 球状の微粉末を高温(150~250℃)で溶融ピッチと混練することで、ピッチが粒子表面を均一に覆い、粒子間の隙間を埋めることができる。.
- 炭酸化前処理: 不活性雰囲気下、800~1200℃で処理する。ピッチは熱分解と炭化を経て、連続的な導電性炭素ネットワークを形成し、一次微粉末を凝集させて高強度の二次顆粒粒子を生成する。.
- 粉砕と選別によりコーティング前駆体粒子が得られ、黒鉛化後の圧縮密度とサイクル寿命が大幅に向上する。.
ステージ4:高温黒鉛化(コアステージおよび高エネルギー消費ステージ)
- 黒鉛化の本質: 2,200~3,000℃の超高温下では、無秩序な非晶質炭素が秩序だったグラファイト結晶へと変化する。この変化によって、電気伝導率、リチウム挿入容量、および黒鉛化度が決まる。プロセス全体は窒素ガスまたはアルゴンガスを用いて空気から隔離される。精密な温度制御曲線により、黒鉛化度を制御可能な範囲に維持し、d002層間隔を約0.335nmに安定的に保っている。.
- 主流機器ルート:
- アチソン製間欠式暖房機: 業界の伝統的な主力製品。単炉の処理能力は10~100トン、サイクル期間は20~30日、消費電力は4,000~4,800kWh/トンで、非常に安定した製品均一性を実現します。.
- 内部シリーズ黒鉛化炉: 改良型間欠炉。抵抗材料を排除することで、エネルギー消費量を10%~15%削減し、ターンアラウンドタイムを短縮します。.
- 連続黒鉛化炉: 複数ゾーンの温度制御式組立ラインを24時間365日連続稼働させる。廃熱回収システムを搭載し、生産サイクルを7日未満に短縮。バッチの一貫性が大幅に向上し、大規模なパワーバッテリー生産に最適。.
ステージ5:破砕と選別
- 炉から排出された黒鉛ブロックは、凝集を防ぐために粉砕・分散される。.
- 高温浄化: 酸洗浄または高温揮発処理により、微量の硫黄や金属灰分が除去され、固定炭素の純度が向上する。.
- 多段階ジェットスクリーニングにより、D10、D50、D90の粒子サイズ分布を精密に制御し、大きすぎる粒子と小さすぎる粒子を除去します。.
ステージ6: ディープモディフィケーション 多段階消磁
- 二次表面コーティング改質: 低温二次ピッチコーティングまたはCVDカーボンコーティングを施す。これにより、比表面積(SSA)が減少し、初期クーロン効率(ICE)が向上し、SEI副反応が抑制される。.
- 多段階電磁式鉄粉除去: 粗い消磁と高精度な微粉末消磁を組み合わせることで、磁性不純物を0.1ppm以下に厳密に制限し、バッテリーの微小短絡や熱暴走のリスクを排除します。.
ステージ7:粒度選別、均質化、最終包装
- 製品は、粒子サイズと電気化学的性能に基づいて等級(グレードI/II/III)に分類されます。.
- 大容量サイロでの均質化処理は、異なるバッチ間の性能ばらつきを排除するために実施される。.
- 真空防湿包装を使用することで、完成品の水分含有量を0.1%に厳密に管理しています。.
III.完成人工黒鉛の品質等級指標
人工黒鉛負極材料の品質パラメータは、結晶構造、粉末の物理的特性、化学的純度と不純物、および主要な電気化学的性能という4つの主要な分野に分類されます。以下のパラメータは、パワーバッテリーに使用される主流の針状コークス型人工黒鉛(NAG)に焦点を当てています。.
1. 結晶構造指標(コア黒鉛化基準)
- d002 層間間隔: X線回折法(XRD)で測定した結果、理想的なグラファイトは0.3354 nmであるのに対し、量産される高級製品は0.335~0.336 nmに達する。層間隔が大きすぎると容量が低下し、小さすぎるとリチウムのインターカレーションダイナミクスが阻害される。.
- 黒鉛化度(G):
- グレードIハイエンドパワーグラファイト: 黒鉛化度G ≥ 94%
- グレードII一般エネルギー貯蔵用グラファイト: G ≥ 93%
- グレードIII経済型グラファイト: G ≥ 90%
2. 物理的粉末指示薬
| インジケータ | グレードIハイエンド(パワーバッテリー) | グレードII 一般(エネルギー貯蔵) | グレードIII ローエンド(家電製品) |
| D50平均粒子径 | 18~22μm | 16~24μm | 14~26μm |
| タップ密度 | ≥ 1.25 g/cm3 | ≥ 1.20 g/cm3 | ≥ 1.10 g/cm3 |
| 圧縮密度(電極) | 1.62~1.68 g/cm³ | 1.50~1.60 g/cm³ | ≥ 1.40 g/cm3 |
| 比表面積(SSA) | 1.0~3.0 m2/g | 2.0~5.0 m2/g | ≤ 8.0 m2/g |
| 真の密度 | ≥ 2.20 g/cm3 | ≥ 2.18 g/cm3 | ≥ 2.15 g/cm3 |
結論と今後の展望
要約すると、人工黒鉛負極材の製造は、複雑かつ高度な技術を要する多段階のエンジニアリングプロセスです。原材料の選定から熱処理、精密な等級付けに至るまで、すべての段階が最終的なバッテリー容量、安全性、寿命を決定する上で重要な役割を果たします。電気自動車や大規模エネルギー貯蔵システムの需要が急増し続ける中、エネルギー消費量の削減とバッテリー性能全体の向上には、連続黒鉛化技術と高度な表面改質技術における継続的なイノベーションが不可欠であり続けるでしょう。.
“お読みいただきありがとうございます。この記事がお役に立てば幸いです。ご意見・ご感想は下のコメント欄にお寄せください。その他ご質問がございましたら、ゼルダのオンラインカスタマーサポートまでお問い合わせください。”
— 投稿者 エミリー・チェン