Toz boyaların elektrostatik püskürtme yöntemiyle uygulanması 1960'larda pratik uygulamalara girmiş ve o zamandan beri giderek artan bir popülerlik kazanmıştır. Bu büyüme, özellikle dünya çapında Uçucu Organik Bileşik (VOC) emisyonlarına ilişkin giderek daha katı hale gelen çevre gereksinimlerinden kaynaklanmaktadır. 100% katı bir malzeme olan toz boyalar, yüksek uygulama verimliliğinin yanı sıra mükemmel koruyucu ve dekoratif özellikler sunmaktadır. Sonuç olarak, geniş çapta ilgi görmüş ve hızla gelişmiş, birçok sektörde sıvı boyaların ve diğer uçucu kaplama malzemelerinin yerini alma yönünde açık bir eğilim göstermiştir.
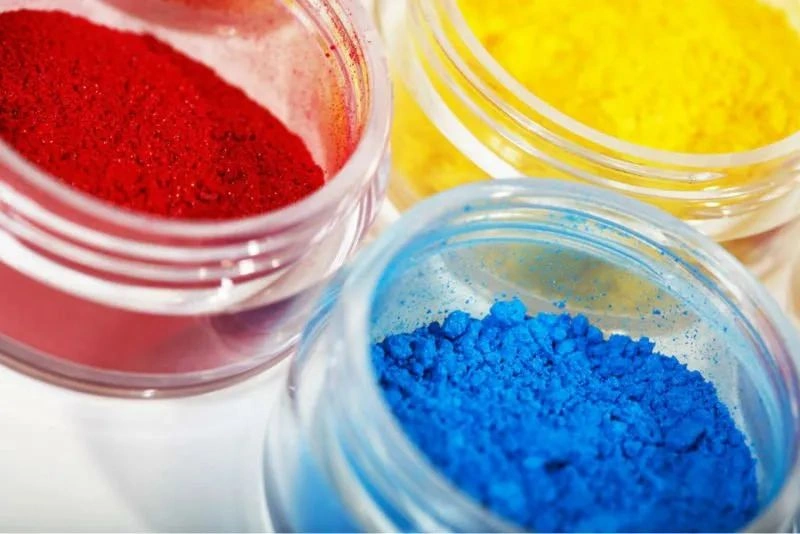
Tozların Kullanılabilirliğinde Parçacık Boyutu ve Dağılımı Neden Önemlidir?
Son uygulama sektörleri geliştikçe, toz boyalara yönelik performans beklentileri de artmaya devam ediyor. Uygulayıcılar, nihai film performansının ötesinde, bir tozu öncelikle uygulama kolaylığı ve estetik görünümüne göre değerlendiriyorlar. Başka bir deyişle, tozun "kolay uygulanabilir" olup olmadığına ve "iyi bir düzleşme" sağlayıp sağlamadığına önem veriyorlar.“
Bu durum, üretim sürecine daha yüksek talepler getiriyor. Parçacık boyutu ve parçacık boyutu dağılımı (PSD) kritik kalite ölçütleridir. Bunlar, akışkanlaştırmayı, depolama stabilitesini, elektrostatik yüklenebilirliği, film görünümünü, transfer verimliliğini ve toz kullanımını doğrudan etkiler. Sonuç olarak, bu faktörler bir toz boyanın "kullanımı kolay" olup olmadığını belirler.“
Toz boyanın partikül boyutu, düzensiz partiküllerin ortalama çapını ifade eder. ACM değirmeninde öğütüldükten sonra, partiküller boyut olarak değişir ve belirli bir dağılımı izler.
Parçacık Boyutu ve Dağılımı Pratik Uygulamayı Nasıl Etkiler?
Özellikle, toz parçacık boyutu ve dağılımı, uygulama performansını aşağıdaki şekillerde etkiler:
Transfer Verimliliğine Etkisi: Çok iri veya çok ince parçacıklar çökelmeyi engeller. İnce parçacıklar (10 µm'nin altındaki) parçacıklar, zayıf elektrostatik yüklenme nedeniyle kolayca birikmez. Kaba parçacıklar (70 µm'nin üzerindeki) ise yerçekiminin elektrostatik kuvvetleri bastırması nedeniyle alt tabaka üzerinde kalamaz.
Kaplama Kalınlığı ve Düzleştirme Üzerindeki Etkisi: Daha küçük parçacık boyutları genellikle film düzgünlüğünü iyileştirir. Ortalama parçacık boyutu D olan bir toz için, pürüzsüz bir yüzey elde etmek için gereken kaplama kalınlığı h genellikle 2D ile 3D arasında olmalıdır.
Toz Stabilitesi Üzerindeki Etki: İnce parçacıkların (10 µm'nin altında) oranının artması, tozun stabilitesini azaltır. İnce parçacıklar nemi kolayca emer ve topaklanmalar oluşturur. Bu da tabanca tıkanmaları ve düzensiz toz püskürmesi gibi sorunlara yol açar.
Toz Geri Kazanımına Etkisi: Ortalama parçacık boyutu çok ince olduğunda veya süper ince toz (10 µm'nin altında) içeriği aşırı yüksek olduğunda, tozun geri kazanılması ve yeniden kullanılması zorlaşır.
Dokulu Yüzeyler Üzerindeki Etki: Dokulu tozların doku boyutu doğrudan parçacık boyutuna bağlıdır. Örneğin, kum dokulu tozların inceliği büyük ölçüde parçacık boyutlarına bağlıdır. Benzer şekilde, iç doku oluşturucu maddeler içeren kırışık, suni deri veya çekiç darbesi desenli kaplamaların desen boyutları tane boyutundan etkilenir.
Özetle, parçacık boyutu ve dağılımı, şarj kapasitesini, transfer hızını, stabiliteyi, film düzleştirmeyi, kaplama kalınlığını ve doku desenlerini doğrudan belirler. Süper ince içeriği düşük tutarken maksimum parçacık boyutunu en aza indirmek için parçacık boyutu dağılımını kontrol etmek giderek daha önemli hale gelmiştir. Aşağıdaki bölümlerde, formülasyonun, değirmen çalışma hızlarının, besleme hızlarının, değirmen sıcaklığının, hava akışının, siklon ayırıcıların ve parçacık şekillerinin parçacık boyutu ve dağılımını nasıl etkilediği incelenmektedir.
Öğütme ve eleme parametreleri parçacık boyutunu nasıl kontrol eder?
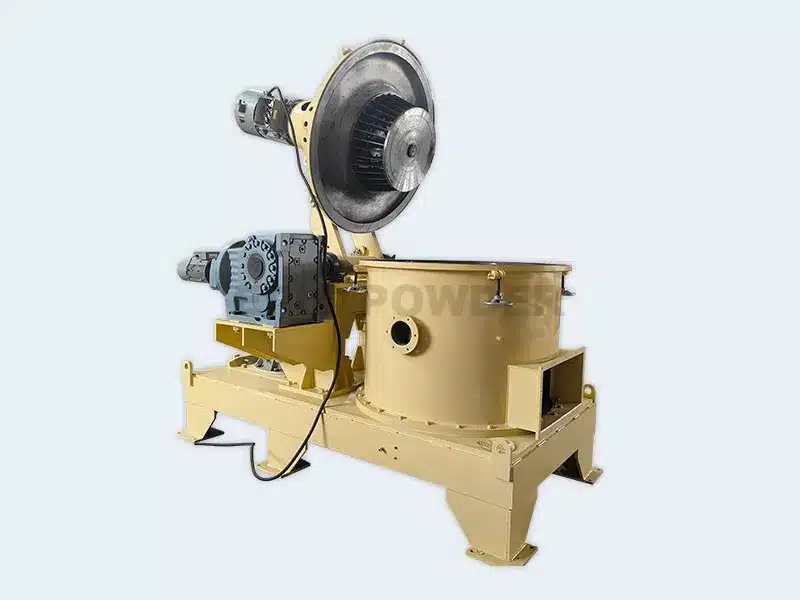
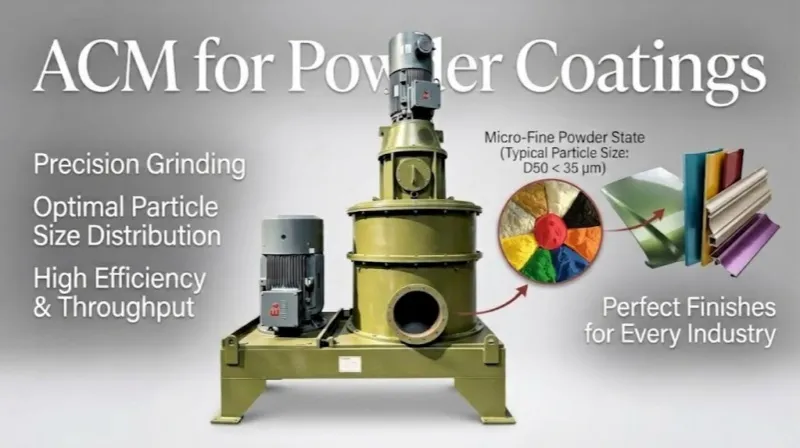
Toz boya üretiminde öğütme hayati bir adımdır. Ekstrüderden çıkan pullar soğutulur, ezilir ve daha sonra bir öğütücü kullanılarak ince toz haline getirilir. hava sınıflandırma değirmeni (ACM). Öğütülmüş parçacıklar siklon ayırıcı ile sınıflandırılır, elenir ve son olarak nihai ürün olarak toplanır.
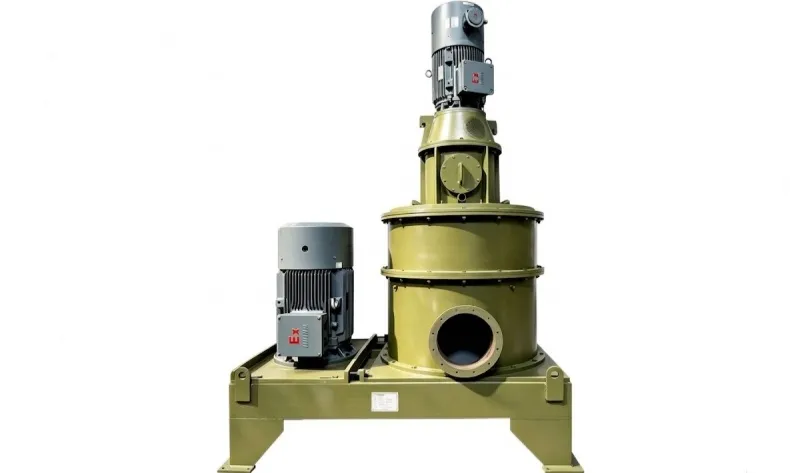
Parçacık boyutu ve dağılımının gereksinimleri karşılayıp karşılamadığı öncelikle öğütme ekipmanına bağlıdır. Günümüzde ACM öğütme sistemi endüstri genelinde yaygın olarak kullanılmaktadır. ACM değirmeni kompakt bir yapıya, verimli sınıflandırmaya, küresele yakın parçacık şekillendirmeye ve yüksek verime sahiptir. Üreticiler, vidalı besleyicinin besleme hızını, ana ve sınıflandırıcı değirmen hızlarını ve siklon sızdırmazlık bütünlüğünü doğru şekilde kontrol ederek optimum parçacık boyutu ve dağılımı elde edebilirler.
Ana ve sınıflandırıcı değirmen hızları öğütme işlemini nasıl etkiler?
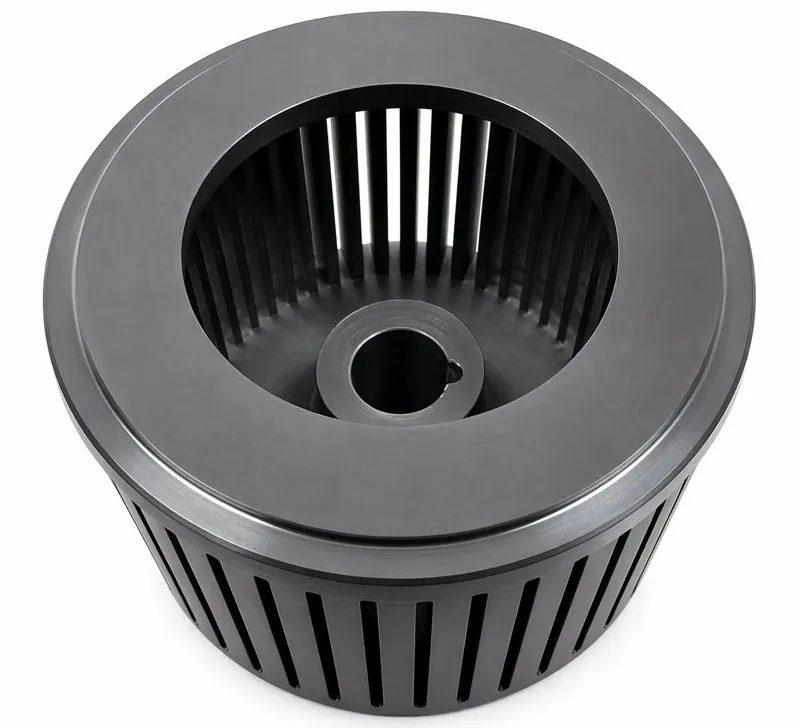
Ana rotor diski, darbe pimleri veya çekiçlerle donatılmıştır. Rotor yüksek hızda dönerken, ham pullar pimlerle ve birbirleriyle çarpışarak ince parçacıklara ayrılır. Santrifüj kuvveti ve darbe, bu parçacıkları değirmenin iç duvarına doğru iter. Daha sonra yükselen bir hava akımı onları sınıflandırıcı rotora doğru taşır.
Sınıflandırma sırasında, daha büyük parçacıklar daha büyük merkezkaç kuvvetine maruz kalır ve daha fazla öğütülmek üzere iç duvara doğru geri fırlatılır. Daha ince parçacıklar ise hava akımıyla sınıflandırıcı bıçaklarından geçirilerek siklon ayırıcıya ve döner eleğe taşınır.
Ana rotorun uç hızı, parçacık boyutunu doğrudan etkiler. Daha yüksek uç hızları, parçacık çarpışmalarının hem kuvvetini hem de sıklığını artırarak daha ince toz elde edilmesini sağlar. Tersine, daha düşük hızlar çarpışma enerjisini azaltarak daha iri toz üretirken, değirmen içindeki mekanik direnci de artırır.
Ana rotor ucu ile değirmen kapağı arasındaki boşluk da rol oynar. Geniş bir boşluk, parçacıkların sınıflandırmayı atlamasına ve iri toz oranının artmasına neden olur. Dar bir boşluk ise ultra ince toz içeriğini artırır. Genellikle 2 mm ile 3 mm arasında bir boşluk idealdir.
Sınıflandırıcı hızı da bir diğer kritik faktördür. Santrifüj kuvvetiyle çalışan daha yüksek sınıflandırıcı hızları, daha iri parçacıkların yukarı doğru geçmesini engeller ve böylece genel parçacık boyutunu iyileştirir. Daha düşük sınıflandırıcı hızları ise daha iri parçacıkların geçmesine izin vererek daha kaba bir ürün elde edilmesine neden olur. Operatörler, sınıflandırıcı hızlarını müşteri spesifikasyonlarına ve ürün türlerine göre ayarlamalıdır.
Besleme hızı ve değirmen sıcaklığı nasıl bir rol oynar?
Besleme hızı, öğütme haznesinin içindeki malzeme miktarını ve öğütülmüş tanelerin değirmen içindeki kalma süresini belirler. Daha yüksek besleme hızlarında, ana rotor hızı öğütme inceliği üzerinde en büyük etkiyi gösterirken, sınıflandırıcı hızı parçacık boyutu dağılımını kontrol etmede belirleyici rol oynar.
Siklon ayırıcılar ve çekiş fanları birlikte nasıl çalışır?
Hava, öğütülmüş tozu gaz-katı ayrımı için siklon ayırıcıya taşır. Siklonun içinde hava girdap oluştururken hızı düşer. Bu, toz parçacıklarının iç duvara çarpmasına ve çökelmesine neden olur. Onaylanmış parçacıklar, son eleme için döner bir valften (hava kilidi) döner eleğe geçer. Çok ince parçacıklar askıda kalır ve toz toplayıcıya gider.
Döner vanada hava sızdırmazlığı çok önemlidir. Önemli hava kaçakları siklonun girdaplı hava akışını bozar. Bu, ayırma verimliliğini düşürür ve son ürüne aşırı miktarda ultra ince tozun girmesine neden olur.
Öğütme işlemi sırasında hava taşıma ortamı görevi gördüğü için, hava hacmi performansı doğrudan etkiler. Aşırı hava hacmi, daha yüksek oranda iri parçacık oluşmasına yol açar. Yetersiz hava hacmi ise ince toz içeriğini artırır ve değirmen içindeki sıcaklığın yükselmesine neden olur.
Hava akışı, fan damperı kullanılarak kontrol edilir. Operatörler, besleme hızına, toz inceliğine ve fan motorunun akım yüküne bağlı olarak damperi ayarlarlar. Damperin kapatılması fan akımını en aza indirirken, açılması akımı artırır. Sistemdeki sızıntılar da fan akımını yükseltir. Akım seviyelerinin izlenmesi, hava sızıntılarını tespit etmeye ve sistemin istikrarlı bir şekilde çalışmasını sağlamaya yardımcı olur.
Döner vananın üzerindeki hava kaçakları, tıkanmış darbe filtre torbaları veya tıkalı giriş hava filtreleri, etkili hava akışını azaltır. Bu durum, öğütme yükünü artırır, partikül boyut dağılımını genişletir ve ultra ince toz içeriğini artırır. Döner vanada, siklonda veya kanal bağlantılarında ciddi kaçaklar meydana gelirse, ince toz üretimi belirgin şekilde artar. Tüm bağlantıların hava geçirmezliğini sağlamak için düzenli kontrol gereklidir.
Toz Boya Formülasyonu Parçacık Boyutunu Nasıl Etkiler?
Toz boya formülleri tipik olarak film oluşturucu reçineler, pigmentler, dolgu maddeleri ve katkı maddelerinden oluşur. Uygulamada, reçine seçimi ve dolgu maddesi içeriği, parçacık boyutu ve dağılımını büyük ölçüde etkiler.
Reçine türü ve dolgu maddesi miktarı, ekstrüde edilmiş pulların oda sıcaklığındaki dayanıklılığını doğrudan belirler. Daha dayanıklı pullar kırılmaya karşı daha dirençlidir, bu da öğütülmelerini zorlaştırır. Aynı öğütme sisteminden geçirildiğinde, daha dayanıklı pullar, karşılaştırılabilir ortalama parçacık boyutlarında daha az ince parçacık (10 µm'nin altında) üretir.
Çözüm
Sonuç olarak, partikül boyutu ve dağılımı, toz boyaların uygulama performansını ve nihai film özelliklerini önemli ölçüde etkiler. Üretimde, üreticiler öğütme parametrelerini ve formülasyon tasarımını ince ayar yaparak partikül boyutunu ve dağılımını düzenleyebilirler. Ana ve sınıflandırıcı değirmen hızlarının, sistem basıncının ve hava akışının optimize edilmesi, üretim verimliliğini iyi kontrol edilen bir partikül boyutu dağılımıyla dengelemeye yardımcı olur.