A produção de material anódico de grafite artificial para baterias de íons de lítio Envolve múltiplos processos críticos. Essas etapas estão intimamente interligadas e influenciam-se mutuamente, determinando coletivamente o desempenho e a qualidade do produto final.
I. Principais matérias-primas
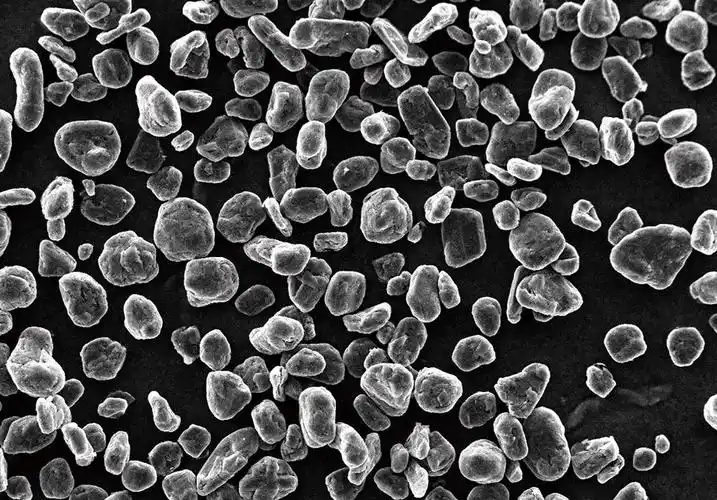
1. Fontes primárias de carbono
| Tipo de matéria-prima | Critérios de Admissão e Qualidade |
| Cocaína de agulha | Densidade real ≥ 2,12 g/cm3; matéria volátil < 12%; enxofre ≤ 0,3%; cinzas ≤ 0,05%; altamente grafitizável. |
| Coque de petróleo com baixo teor de enxofre | Enxofre ≤ 1,5%; matéria volátil < 15%; oferece baixo custo de produção. |
| Microesferas de Meso-Carbono (MCMB) | Conteúdo de mesofase ≥ 90%; partículas primárias esféricas; alta densidade aparente. |
2. Ligante (Pitch)
O piche é usado para aglomeração de grânulos e modificação de revestimentos de superfície. A proporção de coque para piche é definida em 100:(5–20). Para produtos de carregamento rápido de alta qualidade, a taxa de adição de piche varia de 3% a 5%.
II. Fluxograma do Processo de Produção de Grafite Artificial
O processo geral de fabricação do material anódico de grafite artificial consiste em sete etapas principais:
Pré-tratamento da matéria-prima → Moagem ultrafina & Moldagem Esférica → Amassamento, Revestimento e Pré-Carbonização →
Grafitização em Alta Temperatura (Etapa Central) → Purificação e Peneiramento Pós-Tratamento → Produto Acabado
Modificação e desmagnetização → Classificação e embalagem.
Etapa 1: Pré-tratamento da matéria-prima
- O coque de agulha a granel ou o coque de petróleo são triturados até um tamanho de 5 a 10 mm.
- Pré-calcinação: Realizado a 1.200–1.500 °C em atmosfera inerte. Este processo remove matéria volátil, enxofre e cinzas, aumentando assim a atividade de grafitização. Após a calcinação, a pureza do carbono atinge > 95% e a densidade real torna-se ≥ 2,15 g/cm³.
- A triagem em múltiplos estágios e a remoção eletromagnética de ferro são aplicadas para eliminar impurezas ferromagnéticas, prevenindo riscos de curto-circuito em células de bateria.
Etapa 2: Moagem ultrafina e conformação esférica
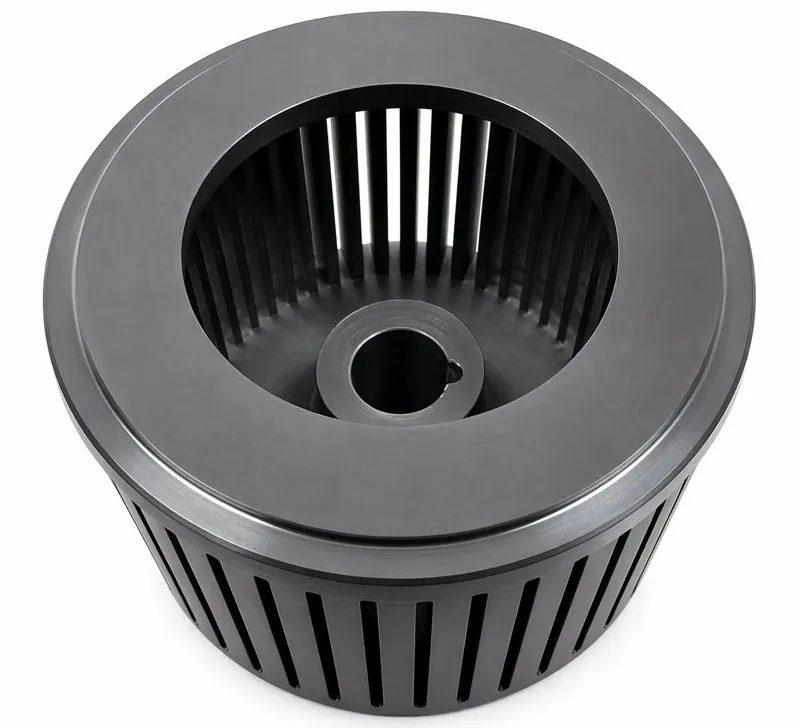
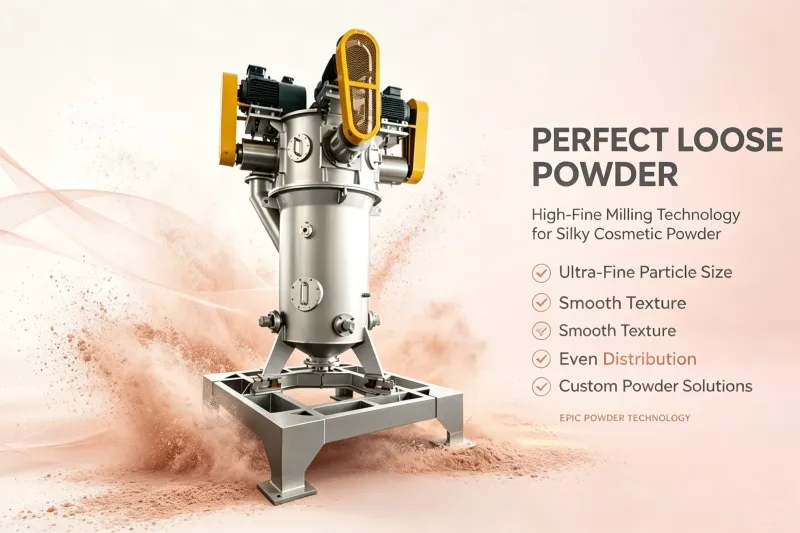
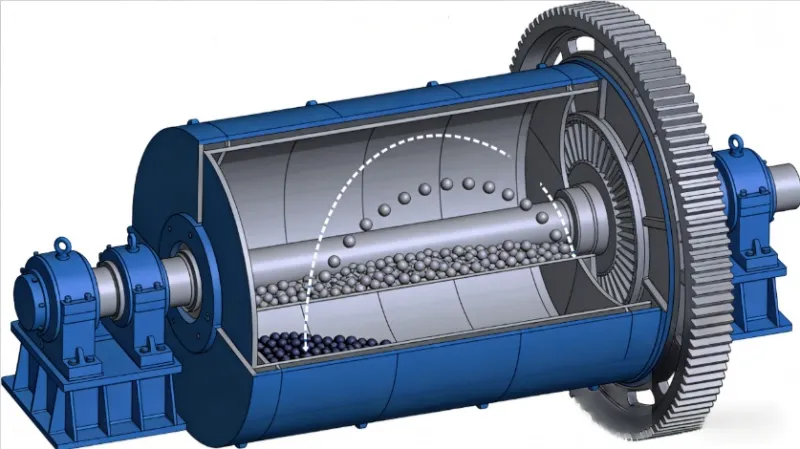
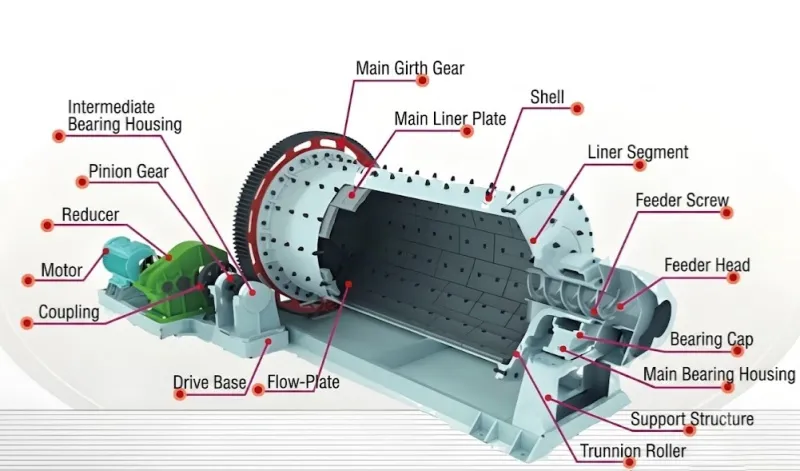
- O pó de coque calcinado é fresado a jato em pó fino primário de tamanho micrométrico.
- Moldagem esférica de partículas (processo padrão da indústria): A abrasão mecânica de alta velocidade converte partículas angulares em formatos quase esféricos, trabalhando em conjunto com a classificação por ciclone para controlar a distribuição do tamanho das partículas.
- Vantagens: Aumenta a densidade aparente e a densidade de compactação do eletrodo, otimizando ao mesmo tempo a molhabilidade do eletrólito e o desempenho da taxa de descarga.
- As faixas de tamanho de partícula alvo são classificadas e selecionadas (produto acabado principal D50: 16–24 μm).
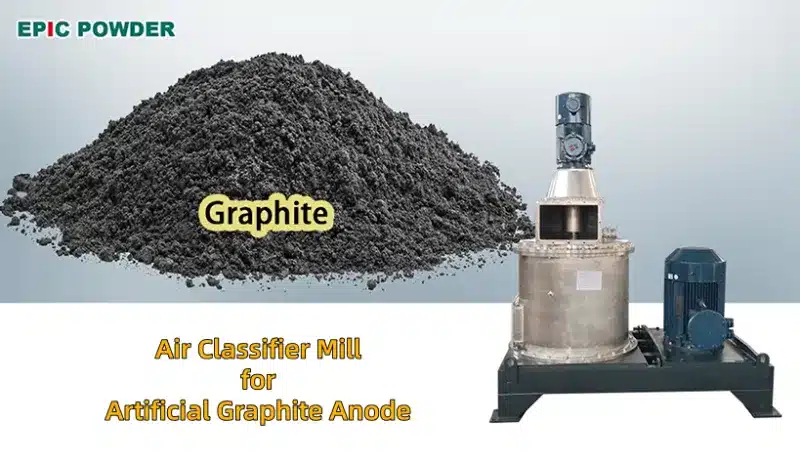
Etapa 3: Amassamento do piche, revestimento e pré-carbonização em baixa temperatura
- Pó fino esférico é misturado com piche fundido a altas temperaturas (150–250 °C), permitindo que o piche cubra uniformemente as superfícies das partículas e preencha os espaços entre elas.
- Pré-carbonização: Realizado a temperaturas de 800 a 1.200 °C em atmosfera inerte. O piche sofre decomposição térmica e carbonização para formar uma rede contínua de carbono condutora, agregando o pó fino primário em partículas granuladas secundárias de alta resistência.
- A trituração e peneiração produzem partículas precursoras de revestimento, melhorando significativamente a densidade de compactação e a vida útil após a grafitização.
Etapa 4: Grafitização em Alta Temperatura (Núcleo e Etapa de Alto Consumo de Energia)
- Essência da grafitização: A temperaturas ultra-altas de 2.200–3.000 °C, o carbono amorfo desordenado se transforma em cristais de grafite ordenados. Essa transformação determina a condutividade elétrica, a capacidade de inserção de lítio e o grau de grafitização. Todo o processo é isolado do ar utilizando nitrogênio ou argônio. Curvas de controle de temperatura precisas garantem que o grau de grafitização permaneça controlável, mantendo o espaçamento interplanar d002 estável em aproximadamente 0,335 nm.
- Rotas de equipamentos convencionais:
- Forno intermitente Acheson: O pilar tradicional da indústria. Apresenta uma capacidade de forno único de 10 a 100 toneladas, um ciclo de 20 a 30 dias e um consumo de energia de 4.000 a 4.800 kWh/t, proporcionando uma uniformidade de produto altamente estável.
- Forno de grafitização em série interna: Um forno intermitente aprimorado. Ao eliminar o material resistivo, o consumo de energia é reduzido em 10%–15% e o tempo de resposta é acelerado.
- Forno de grafitização contínua: Uma linha de montagem com controle de temperatura em múltiplas zonas, operando continuamente 24 horas por dia, 7 dias por semana. Incorpora recuperação de calor residual e reduz o ciclo de produção para menos de 7 dias. A consistência dos lotes é significativamente aprimorada, tornando-a ideal para a produção em larga escala de baterias de alta potência.
Etapa 5: Britagem e Peneiramento
- Os blocos de grafite descarregados do forno são triturados e dispersos para eliminar a aglomeração.
- Purificação em alta temperatura: A lavagem ácida ou a volatilização em alta temperatura removem traços de enxofre e cinzas metálicas, aumentando a pureza do carbono fixo.
- A triagem por jato em múltiplos estágios controla com precisão as distribuições de tamanho de partículas D10, D50 e D90, eliminando partículas superdimensionadas e subdimensionadas.
Etapa 6: Modificação Profunda e Desmagnetização em Múltiplos Estágios
- Modificação do revestimento secundário da superfície: É aplicada uma camada secundária de piche em baixa temperatura ou uma camada de carbono CVD. Isso reduz a área superficial específica (SSA), aumenta a eficiência coulombiana inicial (ICE) e suprime as reações secundárias da SEI.
- Remoção eletromagnética de ferro em múltiplos estágios: A combinação de desmagnetização grosseira e desmagnetização de pó fino de alta precisão limita rigorosamente as impurezas magnéticas a ≤ 0,1 ppm, eliminando microcurtos-circuitos em baterias e riscos de fuga térmica.
Etapa 7: Classificação do tamanho das partículas, homogeneização e embalagem final
- Os produtos são classificados (Grau I / II / III) com base no tamanho das partículas e no desempenho eletroquímico.
- A homogeneização em silos de grande capacidade é realizada para eliminar variações de desempenho entre diferentes lotes.
- É utilizada embalagem a vácuo à prova de umidade, mantendo o teor de umidade do produto final rigorosamente controlado em 0,1%.
III. Indicadores de classificação de qualidade para grafite artificial acabado
Os parâmetros de qualidade para o material anódico de grafite artificial são categorizados em quatro áreas principais: estrutura cristalina, propriedades físicas do pó, pureza química e impurezas, e desempenho eletroquímico principal. Os parâmetros abaixo se concentram na grafite artificial de coque de agulha (NAG), o material mais utilizado em baterias de alta potência.
1. Indicadores de estrutura cristalina (critérios de grafitização do núcleo)
- Espaçamento entre camadas d002: Medido por difração de raios X (DRX). O grafite ideal mede 0,3354 nm, enquanto os produtos de alta qualidade produzidos em massa atingem 0,335–0,336 nm. Um espaçamento interplanar excessivamente grande reduz a capacidade, enquanto um espaçamento excessivamente pequeno prejudica a dinâmica de intercalação de lítio.
- Grau de grafitização (G):
- Grafite de alta potência de grau I: Grau de grafitização G ≥ 94%
- Grafite de grau II para armazenamento geral de energia: G ≥ 93%
- Grafite econômico de grau III: G ≥ 90%
2. Indicadores físicos em pó
| Indicador | Baterias de alta potência de grau I | Grau II Geral (Armazenamento de Energia) | Grau III - Produtos de Baixo Custo (Eletrônicos de Consumo) |
| D50 Tamanho médio das partículas | 18 ~ 22 μm | 16 ~ 24 μm | 14 ~ 26 μm |
| Densidade de compactação | ≥ 1,25 g/cm³ | ≥ 1,20 g/cm³ | ≥ 1,10 g/cm³ |
| Densidade de compactação (eletrodo) | 1,62 ~ 1,68 g/cm³ | 1,50 ~ 1,60 g/cm³ | ≥ 1,40 g/cm³ |
| Área de Superfície Específica (SSA) | 1,0 ~ 3,0 m²/g | 2,0 ~ 5,0 m²/g | ≤ 8,0 m²/g |
| Densidade real | ≥ 2,20 g/cm³ | ≥ 2,18 g/cm³ | ≥ 2,15 g/cm³ |
Conclusão e perspectivas
Em resumo, a fabricação de material anódico de grafite artificial é um processo de engenharia complexo e altamente técnico, que envolve múltiplas etapas. Cada fase — da seleção da matéria-prima ao tratamento térmico e à classificação precisa — desempenha um papel crucial na definição da capacidade final, segurança e longevidade da bateria. À medida que a demanda por veículos elétricos e sistemas de armazenamento de energia em larga escala continua a crescer, as inovações contínuas em tecnologias de grafitização contínua e modificação superficial avançada permanecerão essenciais para reduzir o consumo de energia e aprimorar o desempenho geral da bateria.
“Obrigado pela leitura. Espero que meu artigo tenha ajudado. Deixe um comentário abaixo. Você também pode entrar em contato com o suporte online da Zelda para quaisquer outras dúvidas.”
— Publicado por Emily Chen