Lityum iyon pil tedarik zincirinde, anot malzemelerinin parçacık boyutu ve parçacık boyutu dağılımı (PSD), enerji yoğunluğunu, ilk çevrimdeki Coulomb verimliliğini, çevrim ömrünü ve işleme performansını belirleyen temel faktörler arasındadır. Yapay grafit için, aşırı büyük parçacıklar sıkıştırma yoğunluğunu ve hız kapasitesini sınırlarken, aşırı küçük parçacıklar özgül yüzey alanını artırır ve ilk çevrim verimliliğini düşürür. Sonuç olarak, D50'nin hedef aralıkta (tipik olarak 6–18 µm) sıkı bir şekilde kontrol edilmesi gerekir. Bunu başarmak için... ince öğütme kirlenme olmaması ve düşük sıcaklık artışı ile, jet değirmeni Anot malzemesi sektöründe en yaygın tercih edilen malzemedir.
1. Anot Malzemelerinin Hassas Parçacık Boyutu Kontrolüne İhtiyaç Duymasının Sebebi
- D50, enerji yoğunluğunu ve performans oranını belirler.En uygun ortanca parçacık boyutu, sıkıştırma yoğunluğunu lityum iyonu difüzyon yollarıyla dengeler.
- PSD, kaplama kalitesini etkiler.Geniş bir dağılım, elektrot yüzeylerinin pürüzlü olmasına ve kalenderleme sırasında homojenliğin düşük olmasına yol açar.
- İnce taneler yüzey alanını artırır.Aşırı miktardaki ince parçacıklar, elektrolitle yan reaksiyonları hızlandırarak ilk döngüdeki Coulomb verimliliğini düşürür.
- Metalik kirlenme, kırmızı çizgi niteliğinde bir ölçüttür.Anot tozundaki manyetik yabancı madde (Fe, Cr, Ni) miktarı genellikle onlarca ppb ile sınırlıdır; bu nedenle öğütme sırasında kirlenme kontrolü kritik önem taşır.
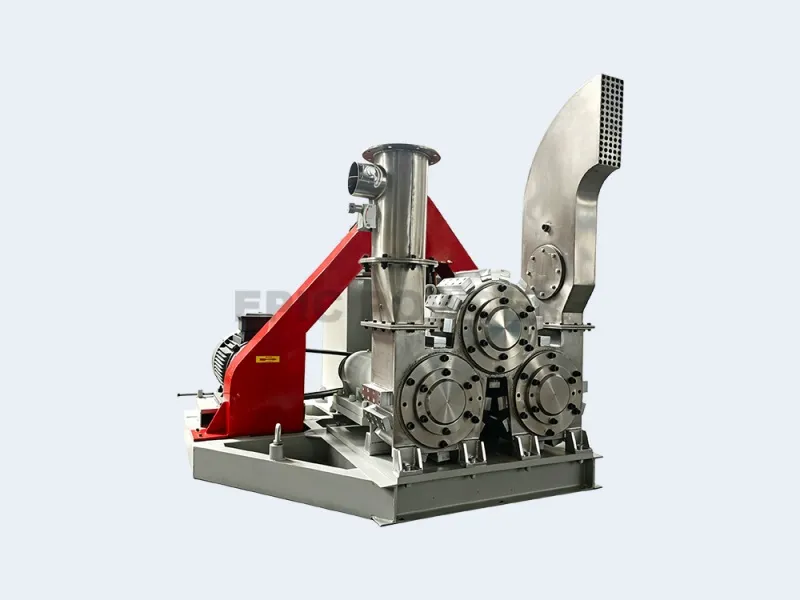
2. Nasıl bir Jet Değirmeni Eserler
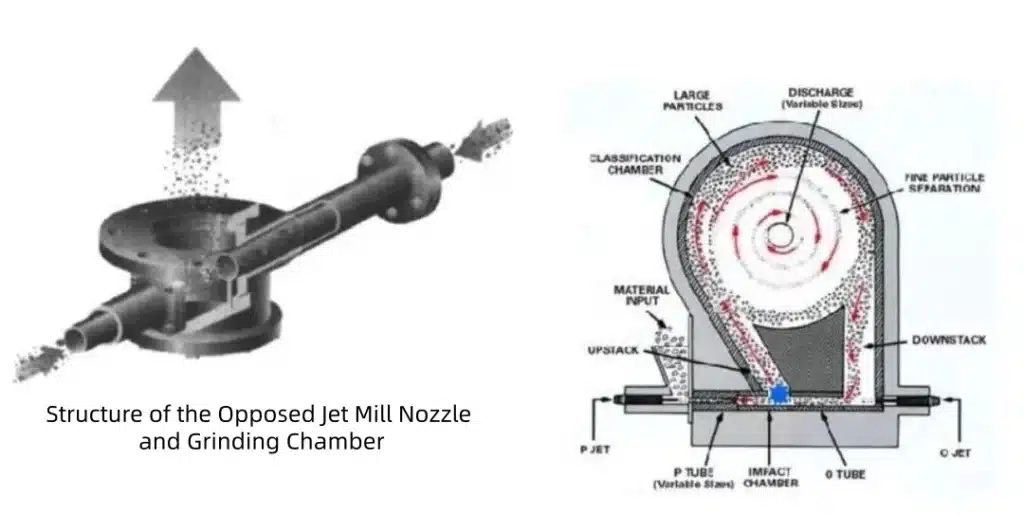
Jet değirmeni, öğütme enerjisi kaynağı olarak yüksek hızlı gaz akışı (sıkıştırılmış hava veya azot, Mach 2-3'e kadar) kullanır:
- HızlanmaMalzeme, bir venturi besleyici vasıtasıyla öğütme haznesine çekilir ve nozullarda ses hızına kadar hızlandırılır.
- Kendiliğinden çarpışma sonucu parçalanmaParçacıklar birbirleriyle ve hazne duvarıyla çarpışarak parçalanır; herhangi bir öğütme ortamı kullanılmaz.
- Hava sınıflandırmasıÖğütülmüş malzeme, dahili (veya harici) bir turbo sınıflandırıcıya yükselir; nitelikli ince parçacıklar hava akımıyla toplama sistemine giderken, iri parçacıklar santrifüj kuvvetiyle daha fazla öğütülmek üzere geri gönderilir.
Bu kapalı "öğütme-sınıflandırma" döngüsü, dar, ayarlanabilir boyut dağılımına sahip ve aşırı büyük parçacıklar içermeyen ultra ince toz üretir.
3. Anot Malzemeleri İçin Jet Öğütme Yönteminin Başlıca Avantajları
| Avantaj | Anot Malzemeleri İçin Faydalar |
| Medya içermeyen öğütme | Parçacık-parçacık çarpışması, ortam aşınması kaynaklı kirlenmeye yol açmaz; seramik/aşınmaya dayanıklı astarlar, ppb seviyesindeki manyetik safsızlık hedeflerine ulaşılmasına yardımcı olur. |
| Dar PSD | Turbo sınıflandırıcı hızı ve hava akışı hassas bir şekilde ayarlanabilir; D50 ve D90 tamamen kontrol edilebilir. |
| Tamamen fiziksel bir süreç | Kimyasal reaksiyon içermez — grafit, silikon-karbon, sert karbon ve diğer anot sistemleri için uygundur. |
| Düşük sıcaklık artışı | Hava genleşmeli soğutma, grafit yüzeyinin oksidasyonunu ve kaplama katmanlarının hasar görmesini önler. |
| Sürekli üretim | Tamamen kapalı, negatif basınçlı, sürekli besleme/boşaltma özellikli, tozsuz ve otomasyona hazır sistem. |
| Süreç entegrasyonu | Yüzey kaplama ve küreselleştirme adımları tek bir entegre hatta birleştirilebilir. |
4. Jet Değirmeni vs. Bilyalı Değirmen Dikey Silindirli Değirmen ile Karşılaştırma
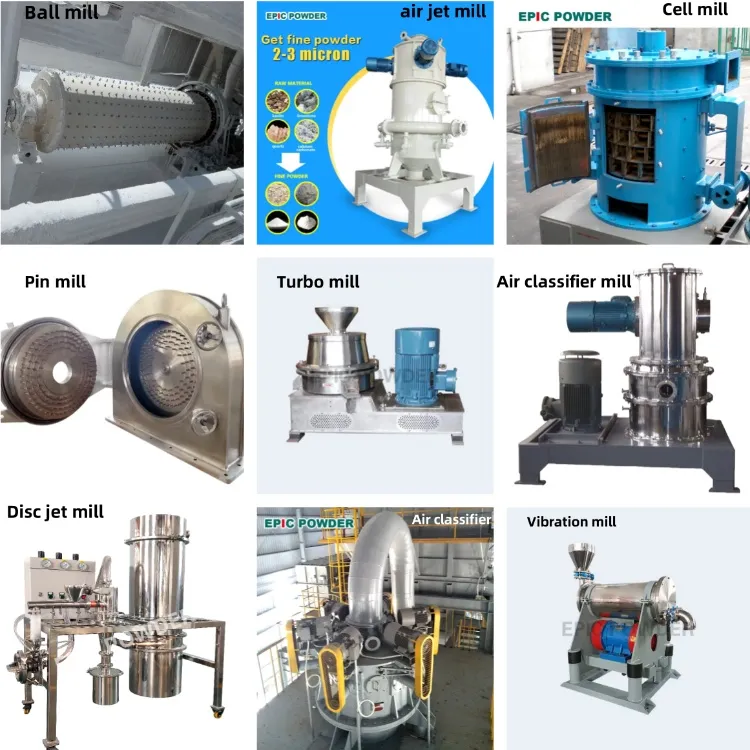
| Öğe | Jet Değirmeni | Bilyalı Değirmen | Dikey Silindirli Değirmen |
| Mekanizma | Yüksek hızlı hava kendi kendine çarpışması | Medya etkisi ve kaybı | Silindir basıncı ve kesme kuvveti |
| İncelik | D97, 2–45 µm aralığında ayarlanabilir. | Sınırlı incelik, geniş PSD | Orta-ince aralık |
| Kirlenme | Çok düşük (medya yok) | Medya aşınması kirlenmesi | Düşük |
| Sıcaklık artışı | Düşük | Yüksek | Orta |
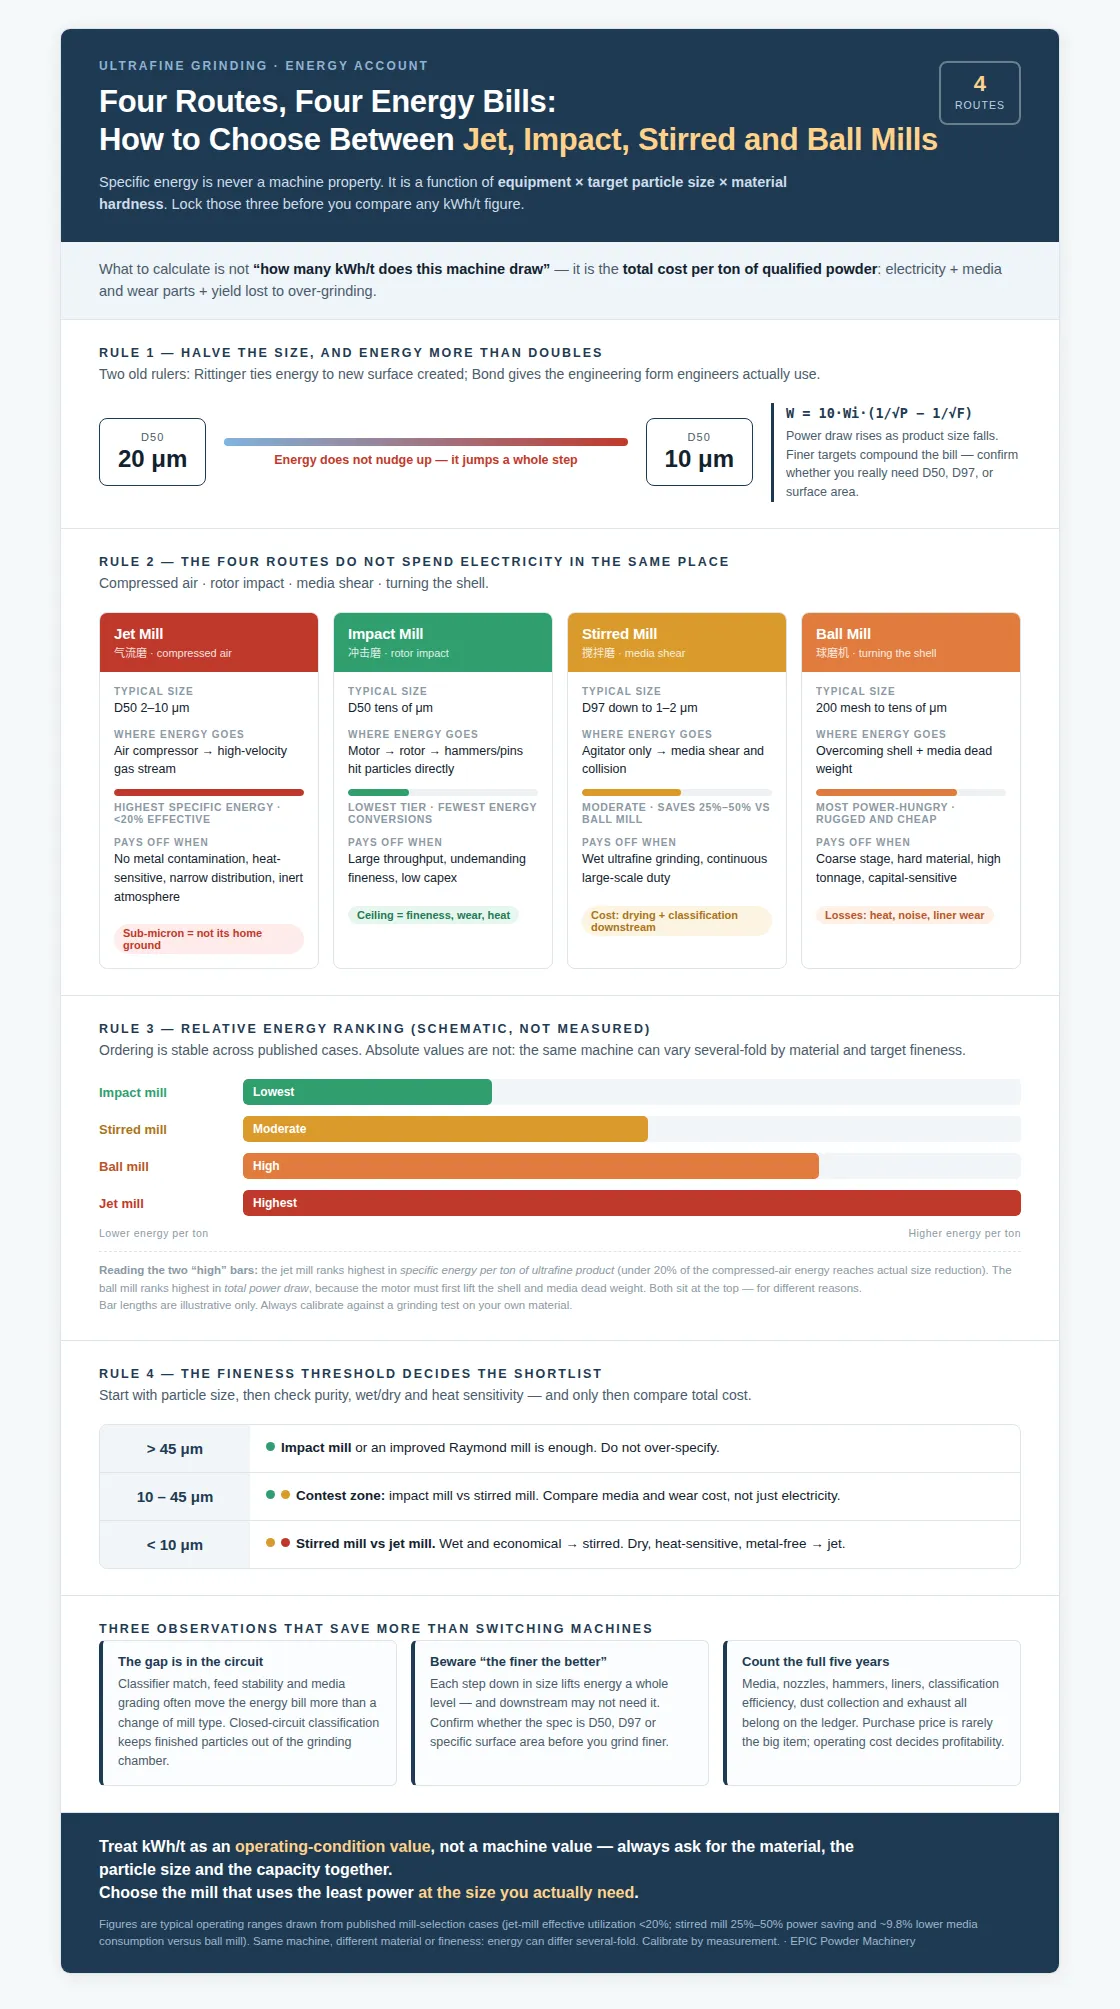
| Enerji tüketimi | Daha yüksek (hava tüketimi) | Orta | Daha düşük |
| PSD | Dar, ayarlanabilir | Geniş | Orta |
| En uygun olan | Üstün kaliteli anotlar, Si-C, önceden küreselleştirilmiş grafit | Kaba öğütme, kirlenmeye dayanıklı sistemler | Yüksek hacimli grafit ön öğütme |
Sonuç: Özellikle işlenmiş yapay grafit öğütme ve silikon-karbon anotlar olmak üzere, katı parçacık boyutu dağılımı ve metal safsızlık gereksinimleri olan pil anot malzemeleri için jet değirmeni en iyi genel performansı sunmaktadır. Yüksek hacimlerde toplam maliyeti düşürmek için genellikle "kaba öğütme için dikey silindirli değirmen + ince öğütme için jet değirmeni" kombinasyonu kullanılır.
5. Jet Değirmeni Anot Malzemeleri Seçim Kriterleri
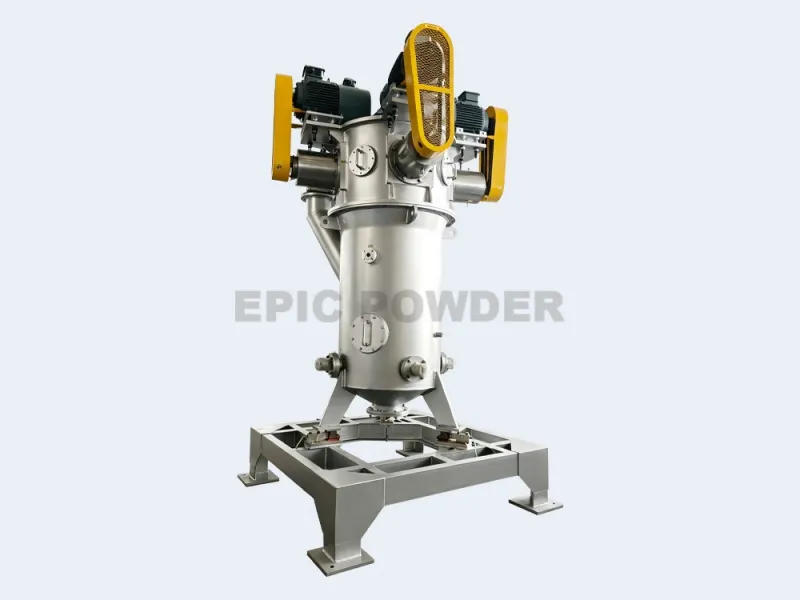
- Kapasite ve hava tüketimi arasındaki ilişkiHedef D50 ve saatlik üretim miktarına göre basınçlı hava talebini hesaplayın; hava kompresörü, son soğutucu ve kurutma sistemi yatırım maliyetinin büyük kısmını oluşturur.
- Astar malzemeleri: Seramik (Al2O3/SiC), poliüretan veya yüksek aşınma dirençli alaşım temas yüzeyleri ve manyetik safsızlıkları kontrol etmek için manyetik ayırıcılar belirtin.
- Sınıflandırma hassasiyetiYüksek hassasiyetli turbo sınıflandırıcı, ayarlanabilir hız ve hava akışı ile hat içi lazer parçacık boyutu geri besleme kontrolünü destekler.
- Patlama korumasıGrafit tozu yanıcıdır ve silikon tozu daha reaktiftir; bu nedenle azot devridaimi, havalandırma/bastırma sistemleri ve toz patlaması standartlarına uyumluluk şart koşulmalıdır.
- Sistem entegrasyonuNegatif basınçlı taşıma, siklon + kartuşlu iki aşamalı toz toplama ve otomatik paketleme ile tamamen kapalı bir hat.
- Doğrulama: Ölçülen parçacık boyutu dağılımı (PSD), verim, özgül enerji ve safsızlık artışı seçim kriteri olarak kullanılarak, gerçek besleme malzemesiyle laboratuvar/pilot denemeleri yapılması gerekmektedir.
6. Tipik Uygulamalar
- Yapay grafit anotŞekillendirme/kaplama sonrası son taşlama ve PSD ayarı, D50 6–18 µm aralığında kontrol edilir.
- Silikon-karbon anotAzot korumalı jet öğütme yöntemi, sert, oksidasyona yatkın silikon bazlı malzemelerin düşük kirlilik ve düşük sıcaklık artışıyla ultra ince öğütülmesi için kullanılır.
- Doğal grafit: Küreselleştirme öncesi ve sonrası sınıflandırma ve ince tanelerin geri kazanımı.
- Sert/yumuşak karbonSodyum iyonu ve diğer yeni sistemler için dar parçacık boyutu dağılımına sahip ince tozun istikrarlı üretimi.
Özet
Ortam gerektirmeyen öğütme, dar parçacık boyutu dağılımı, düşük sıcaklık artışı ve sürekli üretim özellikleriyle jet değirmeni, anot malzemeleri için tercih edilen ince öğütme çözümüdür. Ekipman seçimi, parçacık boyutu hedefleri, kapasite, manyetik kirlilik kontrolü ve patlama güvenliği açısından sistematik olarak değerlendirilmeli ve pilot denemeler optimum proses parametrelerini doğrulamalıdır.
SSS
S1: Anot malzemeleri için tipik parçacık boyutu gereksinimleri nelerdir?
A: Ana akım yapay grafit anotların D50 değeri, hız tipi veya kapasite tipi ürünlere bağlı olarak genellikle 6–18 µm arasındadır; ince fraksiyon (D10) ve kaba kuyruk (D99) da sıkı bir şekilde kontrol edilir.
S2: Jet frezeleme yöntemiyle grafitte kirlenme meydana gelir mi?
A: Jet öğütme, öğütme ortamı olmadan parçacıkların birbirine çarpması prensibiyle çalışır, bu nedenle kirlenme oranı bilyalı öğütmeye göre çok daha düşüktür; seramik astarlar ve manyetik ayırıcılarla birlikte kullanıldığında, ppb seviyesinde manyetik safsızlık hedeflerine ulaşılabilir.
S3: Jet frezeleme enerji yoğun bir işlem midir?
A: Evet, hava tüketimi jet değirmenlerini ton başına bilyalı değirmenlere göre daha az enerji verimli hale getiriyor, ancak bunun karşılığında dar parçacık boyutu dağılımı ve düşük kirlenme sağlanıyor. Birleşik "kaba + ince" öğütme yöntemi, genel maliyeti düşürmeye yardımcı oluyor.
S4: Jet değirmenleri silikon-karbon anotları işleyebilir mi?
A: Evet. Oksidasyon önlemeyi toz patlaması güvenliğiyle birleştirmek için azot devridaimli jet değirmeni kullanın; incelik mikron altı aralığa kadar ayarlanabilir.