La aplicación de recubrimientos en polvo mediante pulverización electrostática comenzó a utilizarse en la década de 1960 y desde entonces ha ganado una popularidad creciente. Este crecimiento se debe, en particular, a las normativas medioambientales cada vez más estrictas a nivel mundial en materia de emisiones de compuestos orgánicos volátiles (COV). Como material sólido 100%, los recubrimientos en polvo ofrecen una alta eficiencia de aplicación, así como excelentes cualidades protectoras y decorativas. Por consiguiente, han recibido una gran atención y se han desarrollado rápidamente, mostrando una clara tendencia a sustituir las pinturas líquidas y otros materiales de recubrimiento volátiles en numerosos sectores.
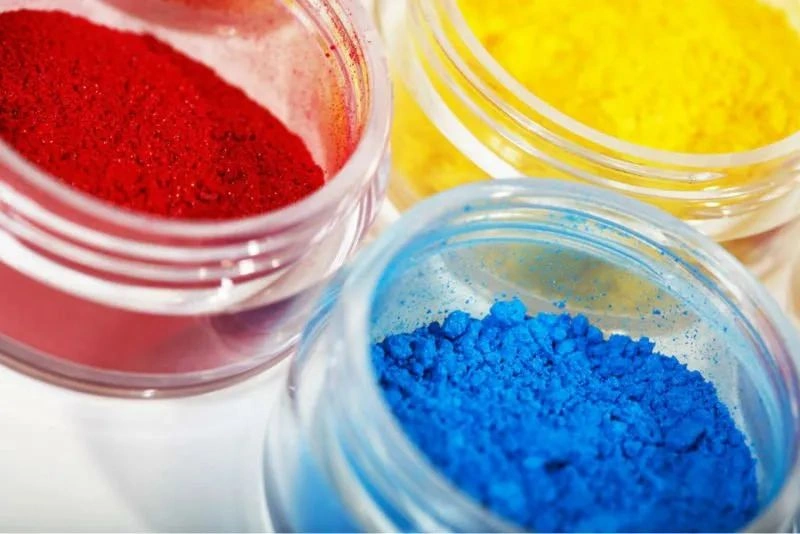
¿Por qué el tamaño y la distribución de las partículas son clave para la usabilidad del polvo?
A medida que evolucionan las industrias de aplicación, sus expectativas de rendimiento para los recubrimientos en polvo siguen aumentando. Más allá del rendimiento final de la película, los aplicadores evalúan un polvo principalmente por su facilidad de aplicación y su atractivo estético. En otras palabras, les importa si el polvo es fácil de aplicar y ofrece una buena nivelación.“
Esto impone mayores exigencias al proceso de fabricación. El tamaño de partícula y su distribución (DTP) son parámetros de calidad críticos. Afectan directamente a la fluidización, la estabilidad durante el almacenamiento, la carga electrostática, el aspecto de la película, la eficiencia de transferencia y el aprovechamiento del polvo. En definitiva, estos factores determinan si un recubrimiento en polvo es fácil de usar.“
El tamaño de partícula de un recubrimiento en polvo se refiere al diámetro promedio de partículas irregulares. Después de la molienda en un molino ACM, las partículas varían de tamaño y siguen una distribución específica.
¿Cómo influyen el tamaño y la distribución de las partículas en la aplicación práctica?
En concreto, el tamaño y la distribución de las partículas de polvo afectan al rendimiento de la aplicación de las siguientes maneras:
Impacto en la eficiencia de la transferencia: Las partículas demasiado gruesas o demasiado finas dificultan la deposición. Partículas finas Las partículas de tamaño inferior a 10 µm no se depositan fácilmente debido a su escasa carga electrostática. Las partículas gruesas (de más de 70 µm) no se adhieren al sustrato porque la gravedad supera las fuerzas electrostáticas.
Impacto en el espesor y la nivelación del recubrimiento: En general, un tamaño de partícula menor mejora la nivelación de la película. Para un polvo con un tamaño de partícula promedio D, el espesor de recubrimiento requerido h suele estar entre 2D y 3D para lograr un acabado liso.
Impacto en la estabilidad del polvo: Una mayor proporción de partículas finas (inferiores a 10 µm) reduce la estabilidad del polvo. Las partículas finas absorben fácilmente la humedad y forman aglomerados. Esto provoca problemas como obstrucciones en la pistola y salpicaduras irregulares de polvo.
Impacto en la recuperación de polvo: Cuando el tamaño medio de las partículas es demasiado fino, o cuando el contenido de polvo ultrafino (inferior a 10 µm) es excesivamente alto, resulta difícil recuperar y reutilizar el polvo.
Impacto en los acabados texturizados: El tamaño de la textura de los polvos texturizados depende directamente del tamaño de las partículas. Por ejemplo, la delicadeza de los polvos con textura arenosa depende en gran medida de las dimensiones de las partículas. Del mismo modo, el tamaño de los patrones de los recubrimientos con textura arrugada, de imitación de cuero o martillada que contienen agentes texturizantes internos se ve influenciado por el tamaño del grano.
En resumen, el tamaño y la distribución de las partículas determinan directamente la capacidad de carga, la velocidad de transferencia, la estabilidad, la nivelación de la película, el espesor del recubrimiento y los patrones de textura. Controlar la distribución del tamaño de partícula para minimizar el tamaño máximo de partícula y, al mismo tiempo, mantener bajo el contenido de partículas ultrafinas, se ha vuelto cada vez más crucial. Las siguientes secciones analizan cómo la formulación, las velocidades de operación del molino, las tasas de alimentación, la temperatura del molino, el flujo de aire, los separadores ciclónicos y las formas de las partículas influyen en el tamaño y la distribución de las mismas.
¿Cómo influyen los parámetros de molienda y cribado en el tamaño de las partículas?
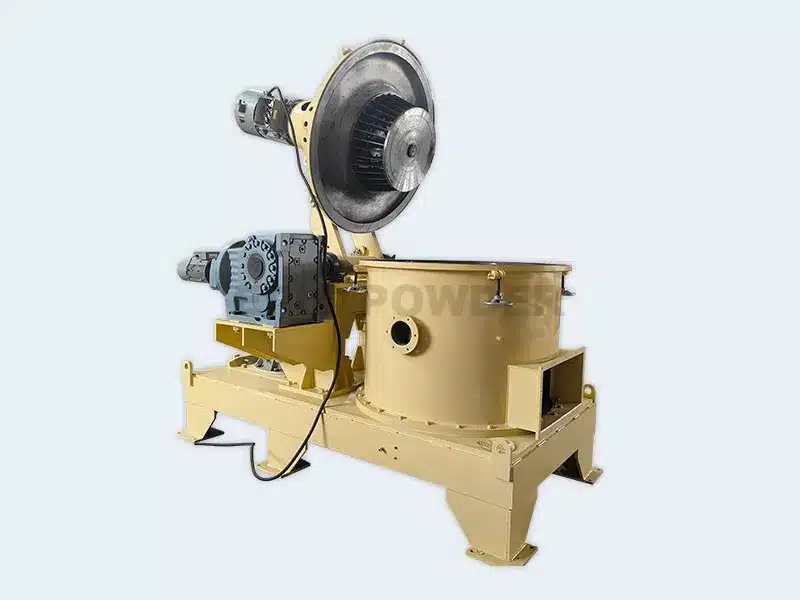
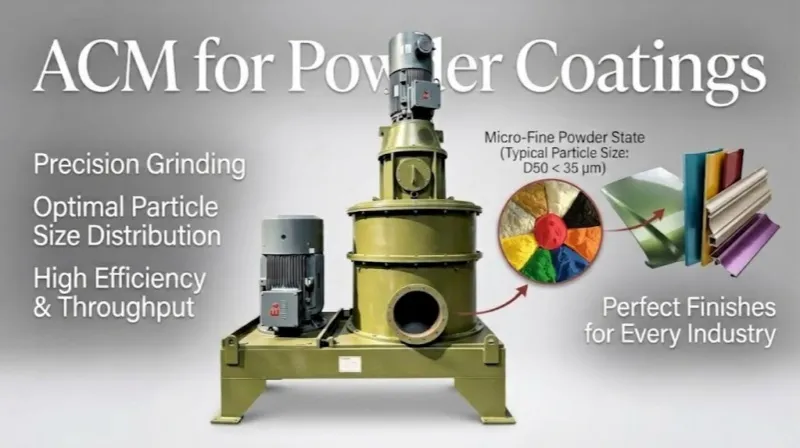
La molienda es un paso vital en la producción de recubrimientos en polvo. Las escamas de la extrusora se enfrían, se trituran y luego se muelen hasta convertirlas en polvo fino utilizando una molino clasificador de aire (ACM). Las partículas molidas se clasifican mediante un separador ciclónico, se tamizan y finalmente se recogen como producto terminado.
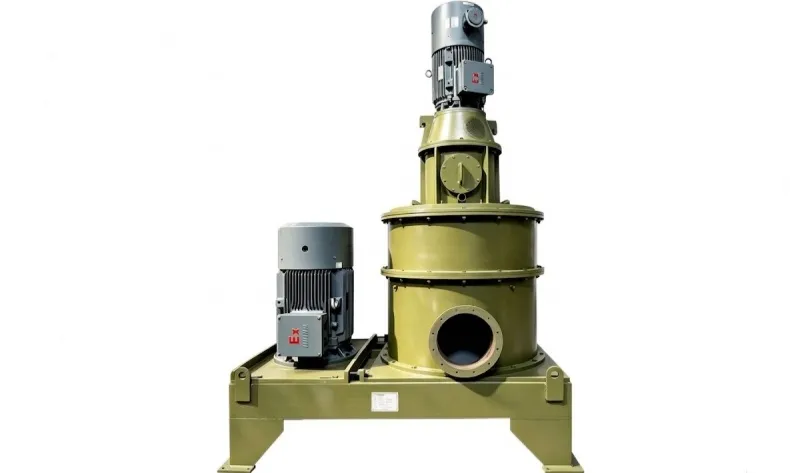
El cumplimiento de los requisitos en cuanto al tamaño y la distribución de las partículas depende principalmente del equipo de molienda. Actualmente, el sistema de molienda ACM se utiliza ampliamente en la industria. El molino ACM se caracteriza por su estructura compacta, clasificación eficiente, formación de partículas casi esféricas y alta productividad. Mediante un control adecuado de la velocidad de alimentación del alimentador de tornillo, las velocidades del molino principal y del clasificador, y la integridad del sello del ciclón, los fabricantes pueden lograr un tamaño y una distribución óptimos de las partículas.
¿Cómo influyen las velocidades de los molinos principal y clasificador en la molienda?
El disco principal del rotor está equipado con pasadores o martillos de impacto. A medida que el rotor gira a alta velocidad, las escamas crudas chocan con los pasadores y entre sí, fragmentándose en partículas finas. La fuerza centrífuga y el impacto impulsan estas partículas hacia la pared interior del molino. Un flujo de aire ascendente las transporta entonces hacia el rotor clasificador.
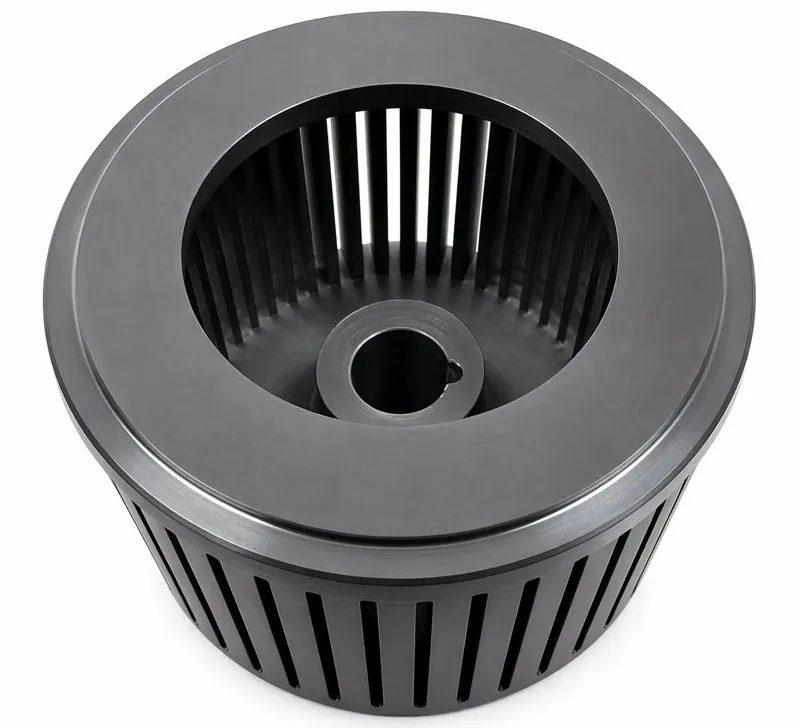
Durante la clasificación, las partículas más grandes experimentan una mayor fuerza centrífuga y son proyectadas hacia la pared interior para su posterior molienda. Las partículas más finas son arrastradas a través de las palas del clasificador por la corriente de aire hacia el separador ciclónico y el tamiz rotatorio.
La velocidad de la punta del rotor principal afecta directamente al tamaño de las partículas. A mayor velocidad, aumentan tanto la fuerza como la frecuencia de los impactos entre partículas, lo que resulta en un polvo más fino. Por el contrario, a menor velocidad, se reduce la energía de colisión, produciendo un polvo más grueso y aumentando la resistencia mecánica dentro del molino.
La holgura entre la punta del rotor principal y la tapa del molino también influye. Una holgura excesiva permite que las partículas no se clasifiquen, aumentando la proporción de polvo grueso. Una holgura reducida incrementa el contenido de partículas ultrafinas. Generalmente, lo ideal es mantener una holgura de entre 2 y 3 mm.
La velocidad del clasificador es otro factor crítico. Impulsada por la fuerza centrífuga, una mayor velocidad del clasificador impide que las partículas más gruesas asciendan, refinando así el tamaño general de las partículas. Una menor velocidad del clasificador permite el paso de partículas más gruesas, lo que resulta en un producto de menor tamaño. Los operadores deben ajustar la velocidad del clasificador según las especificaciones del cliente y el tipo de producto.
¿Qué papel juegan la velocidad de alimentación y la temperatura del molino?
La velocidad de alimentación determina la cantidad de material dentro de la cámara de molienda en cada momento, así como el tiempo de permanencia de las hojuelas en el molino. A velocidades de alimentación más altas, la velocidad del rotor principal influye en mayor medida en la finura de la molienda, mientras que la velocidad del clasificador desempeña un papel decisivo en el control de la distribución del tamaño de partícula.
¿Cómo funcionan conjuntamente los separadores ciclónicos y los ventiladores de tiro forzado?
El aire transporta el polvo molido al separador ciclónico para la separación gas-sólido. A medida que el aire gira dentro del ciclón, su velocidad disminuye. Esto provoca que las partículas de polvo choquen con la pared interior y se depositen. Las partículas aprobadas pasan a través de una válvula rotativa (esclusa de aire) hacia el tamiz rotativo para su cribado final. Las partículas ultrafinas permanecen en suspensión y se dirigen al colector de polvo.
La estanqueidad de la válvula rotativa es fundamental. Las fugas de aire significativas interrumpen el flujo de aire en vórtice del ciclón. Esto reduce la eficiencia de separación y provoca que un exceso de polvo ultrafino pase al producto final.
Dado que el aire actúa como medio de transporte durante la molienda, el volumen de aire influye directamente en el rendimiento. Un volumen de aire excesivo produce una mayor proporción de partículas gruesas. Un volumen de aire insuficiente aumenta el contenido de polvo fino y provoca un aumento de la temperatura dentro del molino.
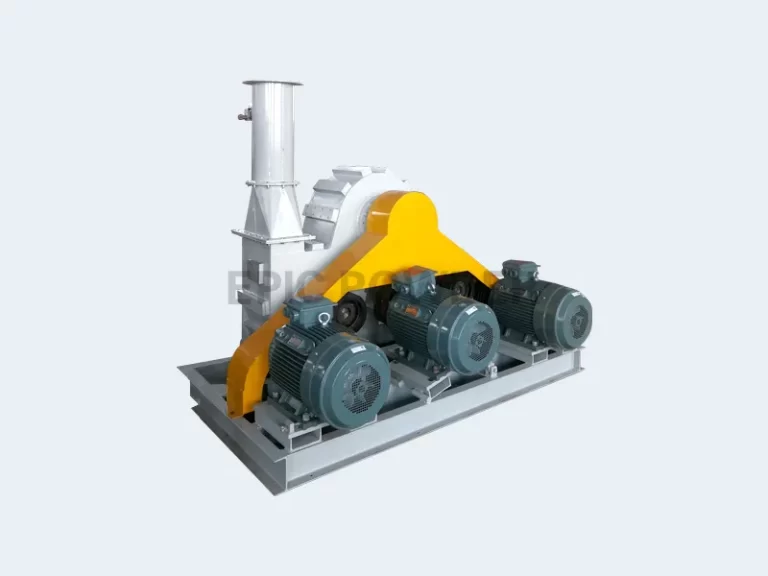
El flujo de aire se controla mediante la compuerta del ventilador. Los operarios ajustan la compuerta en función de la velocidad de alimentación, la finura del polvo y la carga de corriente del motor del ventilador. Cerrar la compuerta minimiza la corriente del ventilador, mientras que abrirla la aumenta. Las fugas del sistema también incrementan la corriente del ventilador. La monitorización de los niveles de corriente ayuda a detectar fugas de aire y a mantener el sistema funcionando de forma estable.
Las fugas de aire por encima de la válvula rotativa, las bolsas de filtro de pulso obstruidas o los filtros de entrada de aire bloqueados reducen el flujo de aire efectivo. Esto aumenta la carga del molino, amplía la distribución del tamaño de partícula e incrementa el contenido de polvo ultrafino. Si se producen fugas importantes en la válvula rotativa, el ciclón o las juntas de los conductos, la generación de polvo fino aumenta notablemente. Es necesario realizar inspecciones periódicas para mantener todas las conexiones herméticas.
¿Cómo afecta la formulación del recubrimiento en polvo al tamaño de las partículas?
Las fórmulas de recubrimiento en polvo suelen estar compuestas de resinas formadoras de película, pigmentos, cargas y aditivos. En la práctica, la selección de la resina y el contenido de carga influyen notablemente en el tamaño y la distribución de las partículas.
El tipo de resina y la cantidad de relleno determinan directamente la tenacidad a temperatura ambiente de las escamas extruidas. Las escamas más tenaces resisten mejor la rotura, lo que dificulta su molienda. Al procesarse con el mismo sistema de molienda, las escamas más tenaces generan menos partículas finas (inferiores a 10 µm) con tamaños de partícula promedio comparables.
Conclusión
En conclusión, el tamaño y la distribución de las partículas influyen significativamente en el rendimiento de la aplicación y las propiedades finales de la película de los recubrimientos en polvo. En la producción, los fabricantes pueden ajustar el tamaño y la distribución de las partículas mediante la optimización de los parámetros de molienda y el diseño de la formulación. La optimización de la velocidad de los molinos principal y clasificador, la presión del sistema y el flujo de aire contribuye a equilibrar la eficiencia de la producción con una distribución de tamaño de partícula bien controlada.