بدأ استخدام الطلاءات المسحوقية بالرش الكهروستاتيكي في التطبيقات العملية خلال ستينيات القرن الماضي، وازدادت شعبيتها منذ ذلك الحين. ويعود هذا النمو بشكل خاص إلى المتطلبات البيئية المتزايدة الصرامة عالميًا فيما يتعلق بانبعاثات المركبات العضوية المتطايرة. وباعتبارها مادة صلبة، توفر الطلاءات المسحوقية كفاءة عالية في التطبيق، بالإضافة إلى خصائص وقائية وتزيينية ممتازة. ونتيجة لذلك، حظيت باهتمام واسع النطاق وتطور سريع، مما يُظهر اتجاهًا واضحًا نحو استبدال الدهانات السائلة وغيرها من مواد الطلاء المتطايرة في العديد من الصناعات.
لماذا يُعد حجم الجسيمات وتوزيعها عنصرين أساسيين في قابلية استخدام المساحيق؟
مع تطور الصناعات التطبيقية، تتزايد توقعاتها لأداء الطلاءات المسحوقة. فإلى جانب جودة الطبقة النهائية، يُقيّم المستخدمون الطلاء المسحوق بشكل أساسي بناءً على سهولة التطبيق والمظهر الجمالي. بعبارة أخرى، يهتمون بما إذا كان الطلاء سهل التطبيق ويُعطي سطحًا مستويًا جيدًا.“
يفرض هذا الأمر متطلبات أعلى على عملية التصنيع. يُعدّ حجم الجسيمات وتوزيعها من أهمّ معايير الجودة، إذ يؤثران بشكل مباشر على التمييع، وثبات التخزين، وقابلية الشحن الكهروستاتيكي، ومظهر الطبقة، وكفاءة النقل، واستخدام المسحوق. وفي نهاية المطاف، تُحدّد هذه العوامل مدى سهولة استخدام طلاء المسحوق.“
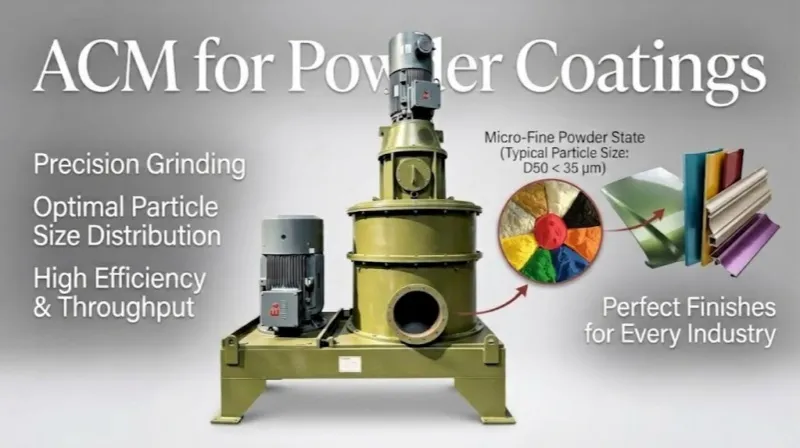
يشير حجم جزيئات الطلاء المسحوق إلى متوسط قطر الجزيئات غير المنتظمة. بعد الطحن في مطحنة ACM، تختلف الجزيئات في الحجم وتتبع توزيعًا محددًا.
كيف يؤثر حجم الجسيمات وتوزيعها على التطبيق العملي؟
وعلى وجه التحديد، يؤثر حجم جزيئات المسحوق وتوزيعها على أداء التطبيق بالطرق التالية:
التأثير على كفاءة التحويل: الجسيمات التي تكون إما خشنة للغاية أو دقيقة للغاية تعيق عملية الترسيب. الجسيمات الدقيقة لا تترسب الجسيمات التي يقل حجمها عن 10 ميكرومتر بسهولة بسبب ضعف الشحن الكهروستاتيكي. أما الجسيمات الخشنة التي يزيد حجمها عن 70 ميكرومتر، فلا تلتصق بالركيزة لأن الجاذبية تتغلب على القوى الكهروستاتيكية.
التأثير على سمك الطلاء وتسويته: تُحسّن أحجام الجسيمات الأصغر عمومًا من تسوية طبقة الطلاء. بالنسبة لمسحوق ذي حجم جسيمات متوسط D، عادةً ما يكون سُمك الطلاء المطلوب h بين 2D و3D للحصول على سطح أملس.
التأثير على استقرار المسحوق: تؤدي النسب العالية من الجسيمات الدقيقة (أقل من 10 ميكرومتر) إلى تقليل استقرار البارود. تمتص هذه الجسيمات الرطوبة بسهولة وتتكتل، مما يتسبب في مشاكل مثل انسداد المسدس وتناثر البارود بشكل غير منتظم.
التأثير على استخلاص المسحوق: عندما يكون متوسط حجم الجسيمات دقيقًا جدًا، أو عندما يكون محتوى المسحوق فائق النعومة (أقل من 10 ميكرومتر) مرتفعًا بشكل مفرط، يصبح من الصعب استعادة المسحوق وإعادة استخدامه.
التأثير على التشطيبات ذات الملمس الخشن: يعتمد حجم نسيج المساحيق ذات الملمس الخشن بشكل مباشر على حجم الجسيمات. فعلى سبيل المثال، تعتمد دقة ملمس مساحيق الرمل بشكل كبير على أبعاد الجسيمات. وبالمثل، تتأثر أحجام أنماط الطلاءات المجعدة أو الجلدية أو المطرقة التي تحتوي على عوامل داخلية لإضفاء الملمس الخشن بحجم الحبيبات.
باختصار، يؤثر حجم الجسيمات وتوزيعها بشكل مباشر على سعة الشحن، ومعدل النقل، والاستقرار، وتسوية الطبقة، وسماكة الطلاء، وأنماط الملمس. وقد أصبح التحكم في توزيع حجم الجسيمات لتقليل أقصى حجم للجسيمات مع الحفاظ على انخفاض نسبة الجسيمات فائقة النعومة أمرًا بالغ الأهمية. تتناول الأقسام التالية كيفية تأثير التركيبة، وسرعات تشغيل المطحنة، ومعدلات التغذية، ودرجة حرارة المطحنة، وتدفق الهواء، وفواصل الإعصار، وأشكال الجسيمات على حجم الجسيمات وتوزيعها.
كيف تتحكم معايير الطحن والغربلة في حجم الجسيمات؟
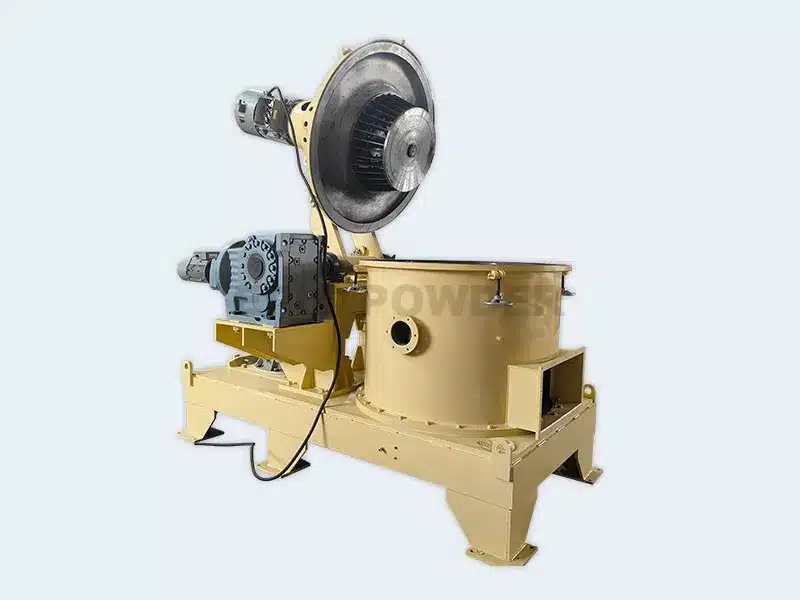
تُعدّ عملية الطحن خطوةً أساسيةً في إنتاج الطلاء المسحوقي. حيث تُبرّد الرقائق الخارجة من جهاز البثق، ثم تُسحق، ثم تُطحن إلى مسحوق ناعم باستخدام... مطحنة تصنيف الهواء (ACM). يتم تصنيف الجزيئات المطحونة بواسطة فاصل إعصاري، ثم يتم غربلتها، وأخيراً يتم جمعها كمنتج نهائي.
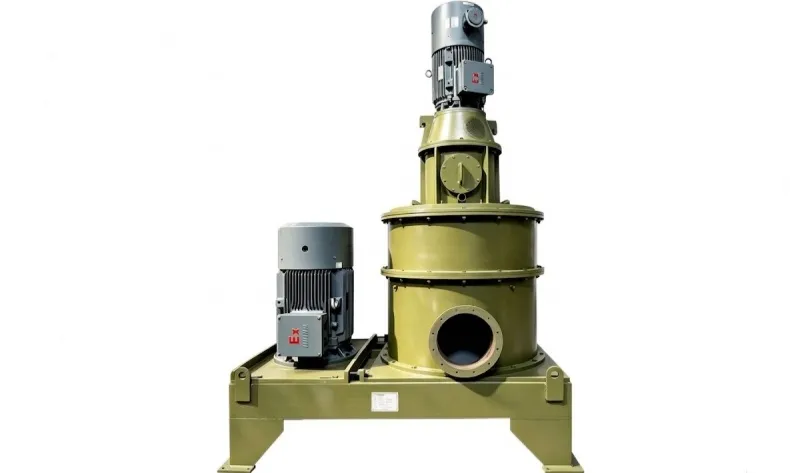
يعتمد مدى توافق حجم الجسيمات وتوزيعها مع المتطلبات بشكل أساسي على معدات الطحن. ويُستخدم نظام الطحن ACM اليوم على نطاق واسع في مختلف الصناعات. تتميز مطحنة ACM ببنية مدمجة، وتصنيف فعال، وتشكيل جسيمات شبه كروية، وإنتاجية عالية. ومن خلال التحكم الدقيق في معدل تغذية وحدة التغذية اللولبية، وسرعات المطحنة الرئيسية ومطحنة التصنيف، وسلامة مانع التسرب الإعصاري، يمكن للمصنعين تحقيق الحجم الأمثل للجسيمات وتوزيعها الأمثل.
كيف تؤثر سرعات الطحن الرئيسية وسرعة الطحن التصنيفي على عملية الطحن؟
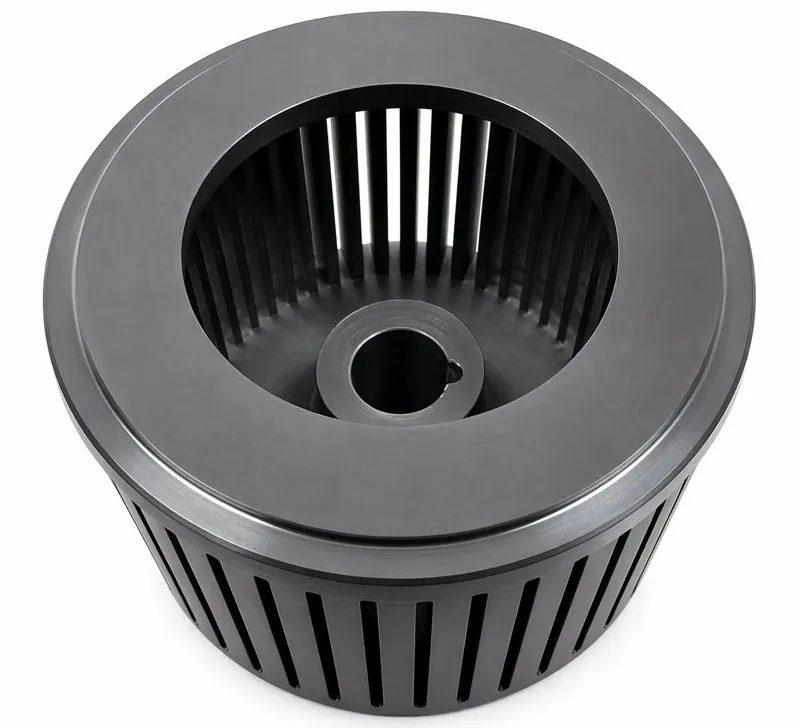
يُزود قرص الدوار الرئيسي بدبابيس أو مطارق للصدم. وعندما يدور الدوار بسرعة عالية، تصطدم رقائق الحبوب الخام بالدبابيس وببعضها البعض، فتتفتت إلى جزيئات دقيقة. تدفع قوة الطرد المركزي والصدم هذه الجزيئات نحو الجدار الداخلي للمطحنة. ثم يحملها تيار هواء صاعد إلى أعلى باتجاه دوار المصنف.
أثناء عملية التصنيف، تتعرض الجسيمات الأكبر حجماً لقوة طرد مركزي أكبر، فتُقذف عائدةً نحو الجدار الداخلي لمزيد من الطحن. أما الجسيمات الأصغر حجماً، فيحملها تيار الهواء عبر شفرات المصنف إلى فاصل الإعصار والمنخل الدوار.
تؤثر سرعة طرف الدوار الرئيسي بشكل مباشر على حجم الجسيمات. فزيادة سرعة الطرف تزيد من قوة وتواتر اصطدام الجسيمات، مما ينتج عنه مسحوق أنعم. وعلى العكس، فإن انخفاض السرعة يقلل من طاقة التصادم، مما ينتج عنه مسحوق أكثر خشونة مع زيادة المقاومة الميكانيكية داخل المطحنة.
تؤثر المسافة بين طرف الدوار الرئيسي وغطاء المطحنة أيضاً. فالمسافة الكبيرة تسمح للجسيمات بتجاوز عملية الفرز، مما يزيد من نسبة المسحوق الخشن. أما المسافة الضيقة فتزيد من نسبة المسحوق فائق النعومة. ويُعدّ الحفاظ على مسافة تتراوح بين 2 و3 ملم مثالياً بشكل عام.
تُعد سرعة المصنف عاملاً حاسماً آخر. فبفضل قوة الطرد المركزي، تمنع السرعات العالية للمصنف مرور الجزيئات الخشنة إلى الأعلى، مما يُحسّن حجم الجزيئات الإجمالي. أما السرعات المنخفضة فتسمح بمرور الجزيئات الخشنة، مما ينتج عنه منتج ذو حجم أكبر. ويتعين على المشغلين ضبط سرعات المصنف بناءً على مواصفات العميل وأنواع المنتجات.
كيف يؤثر معدل التغذية ودرجة حرارة المطحنة؟
يُحدد معدل التغذية كمية المواد الموجودة داخل حجرة الطحن في أي لحظة، بالإضافة إلى مدة بقاء الرقائق داخل المطحنة. عند معدلات التغذية العالية، يكون لسرعة الدوار الرئيسي التأثير الأكبر على نعومة الطحن، بينما تلعب سرعة المصنف الدور الحاسم في التحكم في توزيع حجم الجسيمات.
كيف تعمل فواصل الإعصار ومراوح السحب معًا؟
يحمل الهواء المسحوق المطحون إلى فاصل الإعصار لفصل الغاز عن المواد الصلبة. ومع دوران الهواء داخل الإعصار، تنخفض سرعته، مما يؤدي إلى اصطدام جزيئات المسحوق بالجدار الداخلي وترسبها. تمر الجزيئات المعتمدة عبر صمام دوار (قفل هوائي) إلى المنخل الدوار لإجراء الفرز النهائي. أما الجزيئات متناهية الصغر فتبقى معلقة وتنتقل إلى جامع الغبار.
يُعدّ إحكام إغلاق الصمام الدوار أمرًا بالغ الأهمية. فالتسريبات الهوائية الكبيرة تُعطّل تدفق الهواء الدوامي في جهاز الفصل الإعصاري، مما يُقلّل من كفاءة الفصل ويؤدي إلى دخول كميات زائدة من المسحوق فائق النعومة إلى المنتج النهائي.
بما أن الهواء يعمل كوسيط نقل أثناء الطحن، فإن حجمه يؤثر بشكل مباشر على الأداء. يؤدي حجم الهواء الزائد إلى زيادة نسبة الجزيئات الخشنة، بينما يؤدي حجم الهواء غير الكافي إلى زيادة نسبة المسحوق الناعم وارتفاع درجة الحرارة داخل المطحنة.
يتم التحكم في تدفق الهواء باستخدام صمام التحكم في مروحة السحب. يقوم المشغلون بضبط الصمام بناءً على معدل التغذية، ونعومة المسحوق، وحمل التيار لمحرك المروحة. يؤدي إغلاق الصمام إلى تقليل تيار المروحة، بينما يؤدي فتحه إلى زيادة التيار. كما أن تسربات النظام تزيد من تيار المروحة. تساعد مراقبة مستويات التيار على اكتشاف تسربات الهواء والحفاظ على استقرار تشغيل النظام.
تؤدي تسريبات الهواء فوق الصمام الدوار، أو انسداد أكياس مرشح النبض، أو انسداد مرشحات هواء المدخل، إلى تقليل تدفق الهواء الفعال. وهذا بدوره يزيد من حمولة المطحنة، ويوسع نطاق توزيع حجم الجسيمات، ويرفع نسبة المسحوق فائق النعومة. في حال حدوث تسريبات كبيرة عند الصمام الدوار، أو الإعصار، أو وصلات القنوات، يزداد توليد المسحوق الناعم بشكل ملحوظ. لذا، من الضروري إجراء فحص دوري لضمان إحكام جميع الوصلات.
كيف تؤثر تركيبة الطلاء المسحوقي على حجم الجسيمات؟
تتكون تركيبات الطلاء المسحوقي عادةً من راتنجات مُشكِّلة للطبقة، وأصباغ، ومواد مالئة، ومواد مضافة. عمليًا، يؤثر اختيار الراتنج ومحتوى المادة المالئة بشكل كبير على حجم الجسيمات وتوزيعها.
يُحدد نوع الراتنج ونسبة الحشو بشكل مباشر صلابة الرقائق المبثوقة عند درجة حرارة الغرفة. تقاوم الرقائق الأكثر صلابة التكسر، مما يجعل طحنها أكثر صعوبة. عند معالجتها باستخدام نظام الطحن نفسه، تُنتج الرقائق الأكثر صلابة عددًا أقل من الجسيمات الدقيقة (أقل من 10 ميكرومتر) مع أحجام جسيمات متوسطة متقاربة.
خاتمة
في الختام، يؤثر حجم الجسيمات وتوزيعها بشكل كبير على أداء التطبيق وخصائص طبقة الطلاء النهائية للمساحيق. في عملية الإنتاج، يمكن للمصنعين ضبط حجم الجسيمات وتوزيعها من خلال تحسين معايير الطحن وتصميم التركيبة. كما أن تحسين سرعات المطحنة الرئيسية ومطحنة التصنيف، وضغط النظام، وتدفق الهواء، يساعد على تحقيق التوازن بين كفاءة الإنتاج والتحكم الدقيق في توزيع حجم الجسيمات.