La pulvérisation électrostatique de revêtements en poudre a fait son apparition dans les années 1960 et n'a cessé de gagner en popularité depuis. Cette croissance est notamment due aux exigences environnementales de plus en plus strictes en matière d'émissions de composés organiques volatils (COV) à l'échelle mondiale. Matériau solide, le revêtement en poudre offre une grande efficacité d'application ainsi que d'excellentes qualités protectrices et décoratives. De ce fait, il a suscité un vif intérêt et connu un développement rapide, s'imposant comme un substitut potentiel aux peintures liquides et autres revêtements volatils dans de nombreux secteurs industriels.
Pourquoi la taille et la distribution des particules sont-elles essentielles à l'utilisation des poudres ?
Avec l'évolution des industries applicatives en aval, leurs exigences en matière de performances des revêtements en poudre ne cessent de croître. Au-delà des performances finales du film, les applicateurs jugent une poudre principalement sur sa facilité d'application et son aspect esthétique. Autrement dit, ils s'intéressent à la facilité d'application et à la qualité du nivellement.“
Cela impose des exigences plus élevées au processus de fabrication. La granulométrie et sa distribution sont des indicateurs de qualité essentiels. Elles influent directement sur la fluidification, la stabilité au stockage, la chargeabilité électrostatique, l'aspect du film, l'efficacité du transfert et l'utilisation de la poudre. En définitive, ces facteurs déterminent la facilité d'application d'un revêtement en poudre.“
La granulométrie d'un revêtement en poudre correspond au diamètre moyen des particules irrégulières. Après broyage dans un broyeur ACM, les particules présentent des tailles variées et suivent une distribution spécifique.
Quel est l'impact de la taille et de la distribution des particules sur les applications pratiques ?
Plus précisément, la taille et la distribution des particules de poudre affectent les performances de l'application de la manière suivante :
Impact sur l'efficacité des transferts : Les particules trop grossières ou trop fines entravent le dépôt. particules fines Les particules de taille inférieure à 10 µm se déposent difficilement en raison d'une faible charge électrostatique. Les particules plus grosses (de taille supérieure à 70 µm) ne restent pas sur le substrat car la gravité l'emporte sur les forces électrostatiques.
Impact sur l'épaisseur et le nivellement du revêtement : Une granulométrie plus fine améliore généralement l'uniformité du film. Pour une poudre dont la granulométrie moyenne est D, l'épaisseur de revêtement h requise doit généralement être comprise entre 2D et 3D pour obtenir une finition lisse.
Impact sur la stabilité de la poudre : Une proportion élevée de particules fines (inférieures à 10 µm) réduit la stabilité de la poudre. Ces particules absorbent facilement l'humidité et forment des agglomérats, ce qui peut entraîner des problèmes tels que des obstructions du canon et des projections de poudre irrégulières.
Impact sur la récupération de la poudre : Lorsque la taille moyenne des particules est trop fine, ou lorsque la teneur en poudre ultrafine (inférieure à 10 µm) est excessivement élevée, la poudre devient difficile à récupérer et à réutiliser.
Impact sur les finitions texturées : La finesse de la texture des poudres texturées dépend directement de la taille des particules. Par exemple, la finesse des poudres à texture sableuse est fortement influencée par les dimensions des particules. De même, la taille des motifs des revêtements texturés (effet froissé, simili cuir ou martelé) contenant des agents de texturation internes est déterminée par la granulométrie.
En résumé, la taille et la distribution des particules déterminent directement la capacité de charge, le taux de transfert, la stabilité, le nivellement du film, l'épaisseur du revêtement et les caractéristiques de texture. Le contrôle de la distribution granulométrique afin de minimiser la taille maximale des particules tout en maintenant une faible teneur en particules ultrafines est devenu crucial. Les sections suivantes examinent l'influence de la formulation, des vitesses de fonctionnement du broyeur, des débits d'alimentation, de la température du broyeur, du débit d'air, des séparateurs cycloniques et de la forme des particules sur leur taille et leur distribution.
Comment les paramètres de broyage et de tamisage contrôlent-ils la taille des particules ?
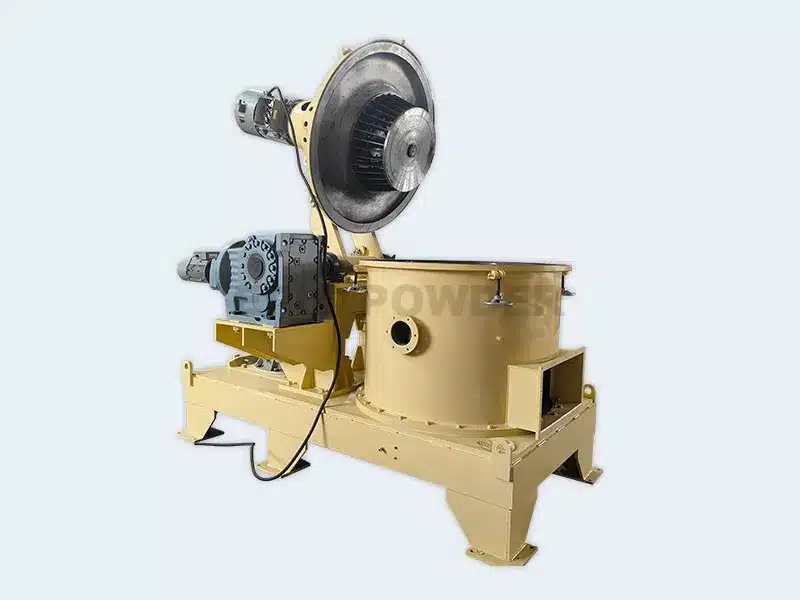
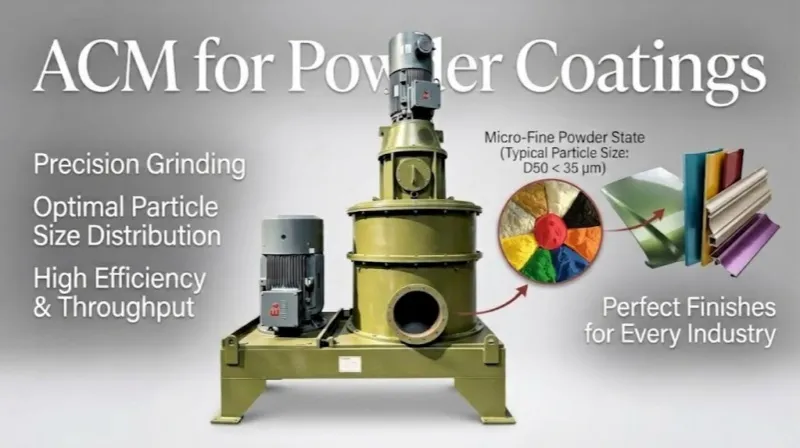
Le broyage est une étape essentielle de la production de revêtements en poudre. Les paillettes issues de l'extrudeuse sont refroidies, concassées, puis broyées en une fine poudre à l'aide d'un broyeur. usine de classification pneumatique (ACM). Les particules broyées sont classées par un séparateur cyclonique, tamisées, puis finalement collectées pour obtenir le produit fini.
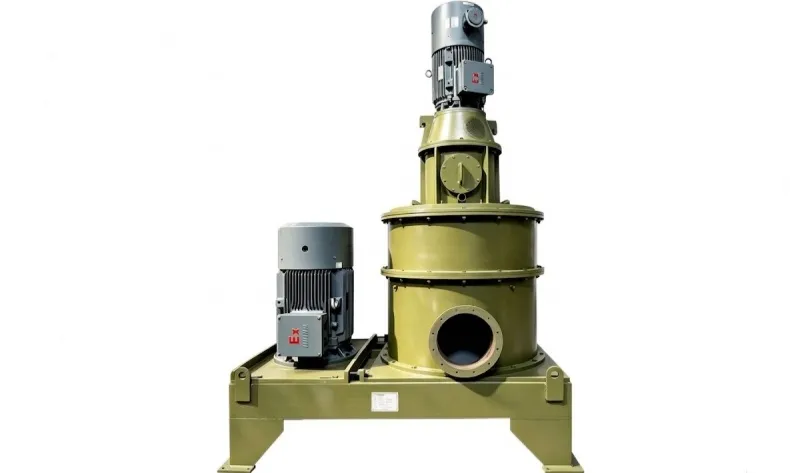
La conformité de la granulométrie et de la distribution aux exigences dépend principalement du broyeur. Aujourd'hui, le système de broyage ACM est largement répandu dans l'industrie. Le broyeur ACM se caractérise par une structure compacte, un classement efficace, une granulométrie quasi sphérique et un rendement élevé. En contrôlant précisément le débit d'alimentation de la vis sans fin, les vitesses des broyeurs principal et de classement, ainsi que l'étanchéité du cyclone, les fabricants peuvent obtenir une granulométrie et une distribution optimales.
Comment les vitesses du broyeur principal et du broyeur classificateur influencent-elles le broyage ?
Le disque du rotor principal est muni de marteaux d'impact. Lorsque le rotor tourne à grande vitesse, les flocons bruts entrent en collision avec les marteaux et entre eux, se brisant en fines particules. La force centrifuge et l'impact propulsent ces particules vers la paroi interne du broyeur. Un flux d'air ascendant les transporte ensuite vers le rotor du classificateur.
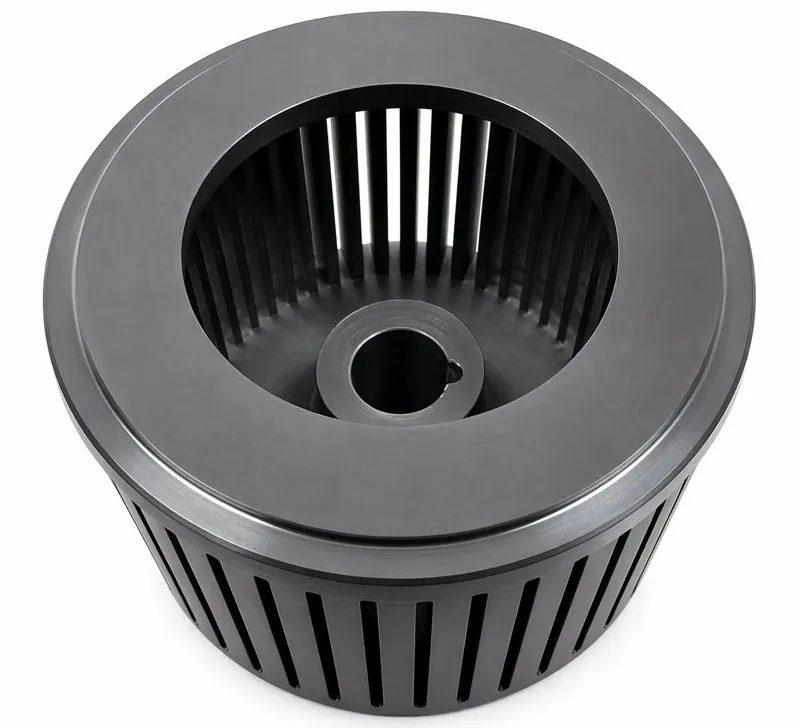
Lors du classement, les particules les plus grosses subissent une force centrifuge plus importante et sont renvoyées vers la paroi interne pour un broyage plus poussé. Les particules les plus fines sont entraînées par le flux d'air à travers les lames du classificateur vers le séparateur cyclonique et le tamis rotatif.
La vitesse de rotation périphérique du rotor principal influe directement sur la granulométrie. Une vitesse plus élevée accroît la force et la fréquence des impacts entre les particules, ce qui produit une poudre plus fine. À l'inverse, une vitesse plus faible réduit l'énergie des collisions, produisant une poudre plus grossière et augmentant la résistance mécanique à l'intérieur du broyeur.
Le jeu entre l'extrémité du rotor principal et le couvercle du broyeur est également important. Un jeu trop important permet aux particules de contourner le système de classification, augmentant ainsi la proportion de poudre grossière. Un jeu trop faible, en revanche, favorise la présence de poudre ultrafine. Un jeu de 2 à 3 mm est généralement optimal.
La vitesse du classificateur est un autre facteur essentiel. Entraînée par la force centrifuge, une vitesse élevée empêche les particules les plus grossières de remonter, affinant ainsi la granulométrie globale. À l'inverse, une vitesse trop faible laisse passer les particules les plus grossières, ce qui donne un produit plus grossier. Les opérateurs doivent ajuster la vitesse du classificateur en fonction des spécifications du client et du type de produit.
Quel rôle jouent le débit d'alimentation et la température du broyeur ?
Le débit d'alimentation détermine la quantité de matériau présente dans la chambre de broyage à un instant donné, ainsi que le temps de séjour des particules dans le broyeur. À débit d'alimentation élevé, la vitesse du rotor principal influe le plus sur la finesse de broyage, tandis que la vitesse du classificateur joue un rôle déterminant dans le contrôle de la granulométrie.
Comment les séparateurs cycloniques et les ventilateurs de tirage fonctionnent-ils ensemble ?
L'air transporte la poudre broyée vers le séparateur cyclonique pour la séparation gaz-solide. À l'intérieur du cyclone, l'air tourbillonne et sa vitesse diminue, ce qui provoque la collision des particules de poudre avec la paroi interne et leur décantation. Les particules conformes passent par un sas rotatif pour accéder au tamis rotatif où elles subissent un dernier tamisage. Les particules ultrafines restent en suspension et sont acheminées vers le dépoussiéreur.
L'étanchéité à l'air au niveau de la vanne rotative est essentielle. Des fuites d'air importantes perturbent le flux d'air tourbillonnaire du cyclone. Cela réduit l'efficacité de la séparation et entraîne la présence d'une quantité excessive de poudre ultrafine dans le produit fini.
L'air servant de fluide de transport lors du broyage, son volume influe directement sur les performances. Un volume d'air excessif entraîne une proportion plus élevée de particules grossières, tandis qu'un volume insuffisant augmente la teneur en poudre fine et provoque une élévation de la température à l'intérieur du broyeur.
Le débit d'air est géré par le registre du ventilateur d'extraction. Les opérateurs ajustent ce registre en fonction du débit d'alimentation, de la finesse de la poudre et de la charge électrique du moteur du ventilateur. Fermer le registre réduit le courant du ventilateur, tandis que l'ouvrir l'augmente. Les fuites du système augmentent également le courant du ventilateur. La surveillance des niveaux de courant permet de détecter les fuites d'air et d'assurer le bon fonctionnement du système.
Les fuites d'air au-dessus de la vanne rotative, les sacs filtrants obstrués ou les filtres d'entrée d'air bouchés réduisent le débit d'air effectif. Ceci augmente la charge du broyeur, élargit la distribution granulométrique et accroît la teneur en poudre ultrafine. En cas de fuites importantes au niveau de la vanne rotative, du cyclone ou des raccords de conduits, la production de poudre fine augmente sensiblement. Un contrôle régulier est indispensable pour garantir l'étanchéité de tous les raccords.
Comment la formulation du revêtement en poudre influence-t-elle la taille des particules ?
Les formules de revêtement en poudre sont généralement composées de résines filmogènes, de pigments, de charges et d'additifs. En pratique, le choix de la résine et la teneur en charge influencent fortement la taille et la distribution des particules.
Le type de résine et la charge de renfort déterminent directement la ténacité à température ambiante des paillettes extrudées. Les paillettes plus résistantes sont plus difficiles à broyer. Lors d'un broyage identique, elles produisent moins de particules fines (inférieures à 10 µm) pour des tailles de particules moyennes comparables.
Conclusion
En conclusion, la taille et la distribution des particules influencent considérablement les performances d'application et les propriétés finales des revêtements en poudre. En production, les fabricants peuvent ajuster la taille et la distribution des particules en optimisant les paramètres de broyage et la formulation. L'optimisation des vitesses du broyeur principal et du classificateur, de la pression du système et du débit d'air permet d'équilibrer l'efficacité de la production et la maîtrise de la distribution granulométrique.