BEN. Bilyalı Öğütme İşlemi
Seramik hammadde tozlarının işlenmesinde temel bir teknoloji olan bilyalı öğütme işlemi, tozun kuvvetlere karşı duyarlılığı üzerindeki etki mekanizması aracılığıyla, nihai ürünün küresellik gibi temel performans göstergelerini doğrudan etkiler.
1. Temel çalışma prensibi ve makroskopik mekanizması bilyalı değirmenler
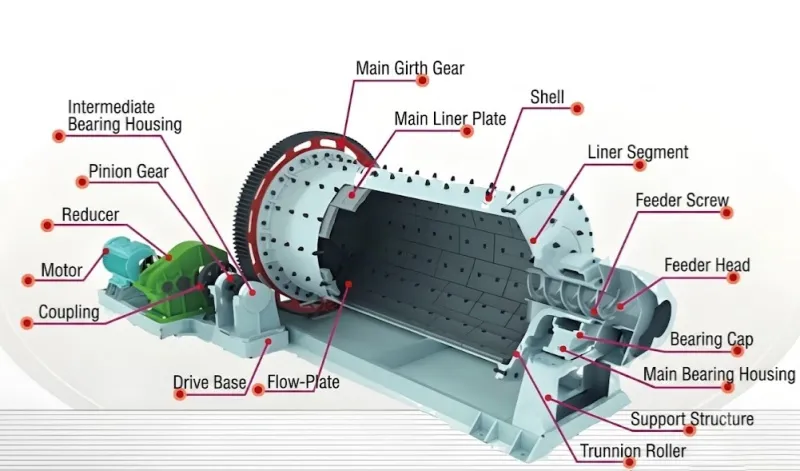
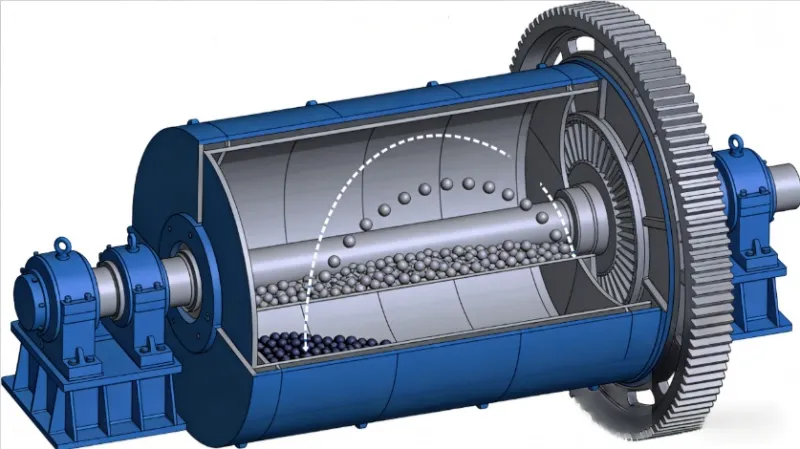
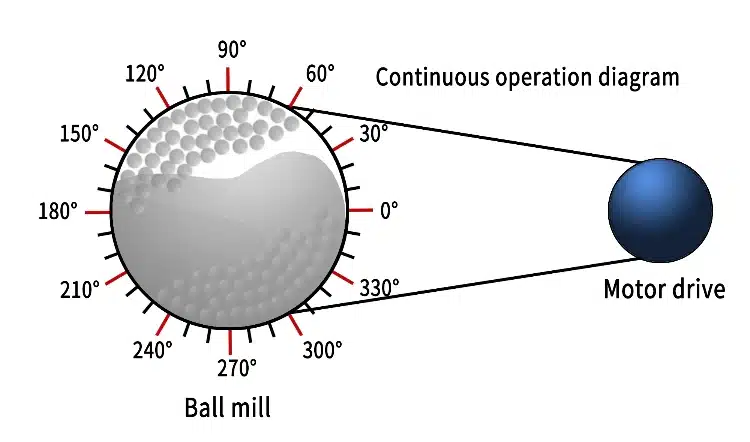
Bilyalı değirmen, dönen bir silindir aracılığıyla iç ortamı (zirkonya bilyeleri, alümina bilyeleri vb.) hareket ettirerek merkezkaç hareketi oluşturur. Silindir döndükçe, ortamlar belirli bir yüksekliğe kaldırılır ve ardından serbestçe düşerek güçlü bir darbe kuvveti ve öğütme etkisi yaratır. Bu süreç, ortamlar arasında karşılıklı çarpışmalar ve ortam ile silindir duvarı arasında sürtünme ile birlikte gerçekleşir. Bu durum, malzeme parçacıklarının birden fazla kuvvet alanının etkisi altında kırılmasına, inceltilmesine ve morfolojik yeniden yapılanmasına neden olur. Bilyalı öğütme sırasında, parçacık boyutu dağılımı ve şekil özellikleri periyodik fraktal boyut değişiklikleri gösterir. Bu, ortamın yörüngesi ve enerji transfer verimliliği ile yakından ilişkilidir.
2. Toz Parçacıklarının Karmaşık Mekanik Ortamı ve Kuvvetleri
Bilyalı öğütme sırasında toz parçacıklarının maruz kaldığı mekanik ortam son derece karmaşıktır. Darbe kuvveti esas olarak hareket eden ortamın kinetik enerji transferinden kaynaklanır ve şiddeti ortam boyutu, dolum oranı ve silindir dönüş hızı ile pozitif korelasyon gösterir. Kayma kuvveti, ortam katmanları arasındaki göreceli kaymadan kaynaklanan teğetsel gerilmeden kaynaklanır ve parçacıkların belirli kristal düzlemleri boyunca plastik deformasyonuna neden olur. Sürtünme, parçacıklar ve ortam/silindir arasındaki arayüzde etki ederek yüzey katmanının lokalize kaymasına veya dökülmesine yol açar.
3. Çoklu Kuvvetlerin ve Parçacık Morfolojisi Evriminin Sinerjik Etkileri
Bu üç kuvvet türünün sinerjik etkileri, parçacık kırılma şeklini ve morfoloji evrim yolunu belirler. Orta düzeyde darbe enerjisi, düzenli parçalar oluşturan gevrek kırılmaya neden olabilir. Bununla birlikte, aşırı kesme ve sürtünme, parçacıkların kenar aşınmasına veya kümelenmesine yol açarak küreselliği azaltabilir. Bilyalı öğütme süresi kritik bir değeri aştığında, metalik olmayan parçacıkların reçine matris yapısı hasar görebilir; bu olgu seramik hammadde işlemesinde de dikkat gerektirir. Aşırı inceltme, parçacıklarda düzensiz deformasyona veya kafes bozulmasına neden olarak küreselliğin bozulmasına yol açabilir.
4. Mikroskobik Kırılma Mekanizması ve Sayısal Simülasyon Yöntemleri
Mikroskobik gerilim analizi, parçacık parçalanmasının "gerilim yoğunlaşması – çatlak oluşumu – yayılma – kırılma" klasik kırılma mekanizmasını izlediğini ortaya koymaktadır. Darbe yükleri, parçacıklar içinde lokalize gerilim alanları oluşturur. Gerilim yoğunluk faktörü malzemenin kırılma tokluğunu aştığında, çatlaklar tane sınırları veya kusurlar boyunca yayılır. Öte yandan, kayma gerilimi, parçacıklarda kayma deformasyonuna neden olarak yüzeyde oyuklara veya mikro çatlaklara yol açar. Küresel olmayan bir parçacık modeliyle birleştirilmiş Ayrık Eleman Yöntemi (DEM), bu süreci etkili bir şekilde simüle edebilir. Parçacıklara anizotropik temas parametreleri atanarak, farklı kuvvet sistemlerinin küresellik üzerindeki etki ağırlıkları nicelleştirilebilir. Darbe enerjisi toplam giriş enerjisinin -701'ini oluşturduğunda, gevrek kırılma baskın hale gelir ve bu da küresele yakın parçacıkların oluşumuna elverişlidir. Bununla birlikte, kayma enerjisi oranı çok yüksek olduğunda, parçacık kenarlarının aşınmasını şiddetlendirerek küreselliğin azalmasına yol açar.
5. Enerji Dönüşüm Verimliliği ve Proses Kontrol Stratejileri
Enerji dönüşüm verimliliği, bilyalı değirmen performansını etkileyen temel bir parametredir. Bir bilyalı değirmen sisteminde, mekanik enerji esas olarak parçacık kırma işine, ortam aşınma ısısına ve sürtünme ısısına dönüştürülür. Tek bir ortam-parçacık çarpışmasıyla üretilen etkili mekanik enerji 1,234 × 10⁻³ J'ye ulaşabilir ve bu da doğrudan parçacık kırma işlemine katılır. Silindir dönüş hızı ve dolum oranı ayarlanarak enerji girişinin hassas kontrolü sağlanabilir. Örneğin, değişken frekanslı sürücü teknolojisi kullanılarak bilyalı değirmen, farklı aşamalarda optimum dönüş hızına ulaşabilir ve küresellik üzerindeki aşırı öğütmenin olumsuz etkisini azaltırken darbe kırma verimliliğini garanti altına alabilir. Ayrıca, ortam boyutuna dayalı kademeli bir dolum stratejisi, çok aşamalı bir kırma sistemi oluşturabilir. Büyük boyutlu ortamlar ana darbe enerjisini sağlarken, küçük boyutlu ortamlar ince öğütme görevini üstlenir. Bu kademeli çalışma modu, parçacık boyutu ve morfolojisinin sinerjik optimizasyonunu sağlamak için faydalıdır.
6. Küresellik Kontrol Teorisi ve Yardımcı Optimizasyon Yöntemleri
Küresellik kontrol teorisi düzeyinde, fraktal geometri ve enerji modelleri önemli analitik araçlar sağlar. Parçacık morfolojisinin fraktal boyutu, yüzey pürüzlülüğünü ve geometrik düzensizliğini karakterize edebilir. Çalışmalar, bilyalı öğütme süresi arttıkça seramik tozunun fraktal boyutunun önce artma, sonra azalma eğilimi gösterdiğini ortaya koymuştur. Başlangıç aşamasında, parçacık kenarlarının kırılması boyutu artırır; kritik zamana ulaşıldıktan sonra, aşırı aşınma boyutun azalmasına yol açar. Enerji analiziyle birlikte, toplam sistem giriş enerjisinin malzeme kırılma işine oranı 1,2-1,8 aralığında olduğunda tozun küreselliği optimum değere ulaşabilir.
II. Toz Küreselliğinin Değerlendirilmesi
1. Bilyalı Değirmenleme Sırasında Toz Morfolojisinin Mikroskobik Evrim Özellikleri
Bilyalı öğütme işleminde, mekanik kuvvet altında ham madde toz parçacıklarının ezilmesi ve yeniden düzenlenmesi, yüzey morfolojilerinde önemli değişikliklere yol açar. Örneğin, bilyalı öğütme sırasında, grafit yapısındaki yerel atomik düzenleme, grafitik şekilden düzensiz bir tetrahedral ağa dönüşür. Bu süreç, Voronoi poliedronunda (VP) beşli yüzlerin sayısında bir artışla birlikte gerçekleşir. Küresellik katsayısı Ksph'deki azalma, parçacık küreselliğinin bozulmasını doğrudan yansıtır. Topolojik özelliklerdeki bu değişim, yalnızca mikro yapıdaki düzensizlik derecesini yansıtmakla kalmaz, aynı zamanda toz morfolojisinin dinamik evrimi için nicel bir temel de sağlar.
2. Küresellik için Çok Boyutlu Değerlendirme Göstergeleri ve Hesaplama Yöntemleri
Değerlendirme kriterlerine gelince, topolojik düzen için bir parametre olarak küresellik katsayısı Ksph önerilmiştir. Yerel atomik düzenlemelerin düzenliliği, Voronoi çokyüzlüsünün topolojik ve metrik özelliklerinin analiz edilmesiyle nicel olarak belirlenir. Ksph, bir çokyüzlünün yüzlerinin eğrilik dağılımına göre hesaplanır. Değeri 1'e ne kadar yakınsa, parçacık ideal bir küreye o kadar yakındır. Bu parametre, özellikle yüksek enerjili bilyalı öğütme sırasında toz morfolojisinin evrimini analiz etmek için uygundur. Farklı bilyalı öğütme süreleri veya enerji girdileri altında parçacık kırılma derecesini etkili bir şekilde ayırt edebilir.
III. Küreselliği Etkileyen Faktörler
Toz küreselliği, seramik hammadde tozlarının performansını değerlendirmek için çok önemli bir göstergedir. Bu durum, sonraki sinterleme ve kalıplama işlemlerinin verimliliğini ve ürün kalitesini doğrudan etkiler. Bilyalı öğütmede, toz küreselliğinin kontrolü, birden fazla faktörün sinerjik etkisini içerir. Bunlar arasında, bilyalı öğütme süresi, dönüş hızı, ortam seçimi, hammadde özellikleri ve dağıtım süreci temel etkileyici faktörlerdir.
1. Bilyalı Öğütme Süresinin Parçacık Morfolojisi ve Dağılabilirliği Üzerindeki Etkisi
Bilyalı öğütme süresi, parçacıkların plastik deformasyonunu ve parçalanma derecesini doğrudan etkiler. Belirli bir tozun öğütme süresi 6 saat olarak kontrol edildiğinde, toz yeterli parçalanmaya ulaşırken aşırı parçalanmadan kaynaklanan morfolojik bozulma etkili bir şekilde önlenir. Bu durumda, nanopartiküller büyük parçacık matris parçacıklarının yüzeyine homojen bir şekilde dağılabilirken, matris parçacıklarının küreselliği de korunur. Çok kısa bir bilyalı öğütme süresi, parçacıklar arasında yetersiz enerji girdisine yol açarak tamamen yuvarlak bir morfoloji elde etmeyi zorlaştırır. Çok uzun bir bilyalı öğütme süresi ise, tekrarlanan çarpışmalar nedeniyle parçacık yüzeyinde mikro çatlakların yayılmasına veya hatta kümelenmeye yol açabilir.
2. Değirmen Dönme Hızı ve Çarpışma Enerjisi Arasındaki Eşleşme İlişkisi
Değirmenin dönüş hızı, parçacıklar ve öğütme ortamı arasındaki çarpışma kinetik enerjisini düzenleyerek tozun morfolojisini doğrudan etkiler. Örneğin, 250 rpm'lik bir dönüş hızında, değirmen içindeki parçacıklar ve öğütme ortamı arasındaki çarpışma frekansı ve enerji dağılımı dengeli bir duruma ulaşır. Bu, yüksek hızlı çarpışmalar nedeniyle aşırı kinetik enerji yoğunlaşmasını önlerken etkili parçacık kırma sağlar ve böylece parçacıkların küreselliğini korur. Ayrıca, aşırı yüksek dönüş hızları, öğütme ortamı ve parçacıklar arasında düzensiz aşınmaya neden olabilirken, aşırı düşük dönüş hızları yeterli plastik deformasyonu sağlayamayabilir ve bu da zayıf küreselliğe yol açabilir.
3. Ortam Parametrelerinin Optimizasyonu ve Enerji Transfer Verimliliğinin Kontrolü
Öğütücü malzeme seçimi, malzeme, boyut oranı ve doluluk oranını içerir. Bilye-toz ağırlık oranının optimize edilmesi (örneğin, 1:3:2), öğütücü malzeme ile toz arasındaki çarpışma olasılığını ve enerji transfer verimliliğini ayarlayarak, aşırı yoğun öğütücü malzeme nedeniyle oluşan lokal aşırı öğütmeyi veya aşırı seyrek öğütücü malzeme nedeniyle oluşan yetersiz kırmayı önleyebilir. Öğütücü malzeme sertliği, aşırı sert öğütücü malzeme nedeniyle parçacık yüzeyinin çizilmesini veya aşırı yumuşak öğütücü malzeme nedeniyle parçacık kirlenmesinin artmasını önlemek için ham madde parçacıklarıyla eşleşmelidir. Öğütücü malzeme parçacık boyutlarının kademeli kombinasyonu, daha homojen bir enerji dağılımı oluşturarak parçacıkların izotropik deformasyonunu teşvik edebilir.
4. Küresellikte Başlangıç Hammadde Özelliklerinin Temel Rolü
Ham madde tozunun başlangıçtaki parçacık boyutu ve gevşek yoğunluğu, küresellik kontrolü üzerinde önemli bir etkiye sahiptir. Başlangıçtaki parçacık boyutları aşırı büyük olan ham maddeler, bilyalı öğütme sırasında yetersiz kırılmaya eğilimlidir. Tersine, aşırı küçük parçacıklar, aşırı yüksek yüzey enerjisi nedeniyle kümelenebilir ve bu da sonraki küresellik oluşumunu etkileyebilir.
“Okuduğunuz için teşekkürler. Umarım makalem yardımcı olmuştur. Lütfen aşağıya yorum bırakın. Ayrıca daha fazla sorunuz için Zelda çevrimiçi müşteri temsilcisiyle iletişime geçebilirsiniz.”
— Gönderen Emily Chen