I. Proceso de molienda de bolas
El proceso de molienda de bolas, como tecnología fundamental para el procesamiento de polvos de materia prima cerámica, impacta directamente en los indicadores clave de rendimiento del producto final, como la esfericidad, a través de su mecanismo de acción sobre la susceptibilidad del polvo a las fuerzas.
1. Principio de funcionamiento básico y mecanismo macroscópico de molinos de bolas
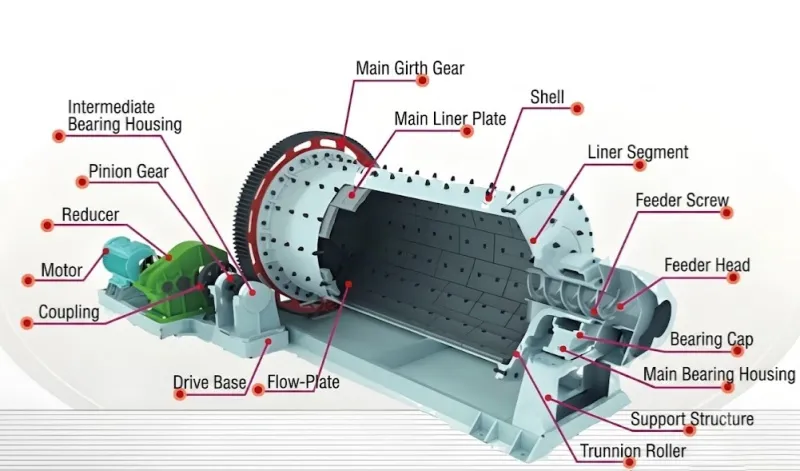
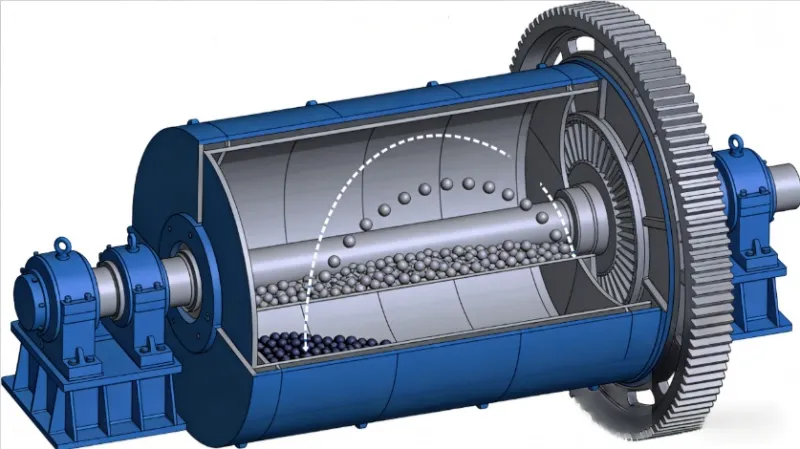
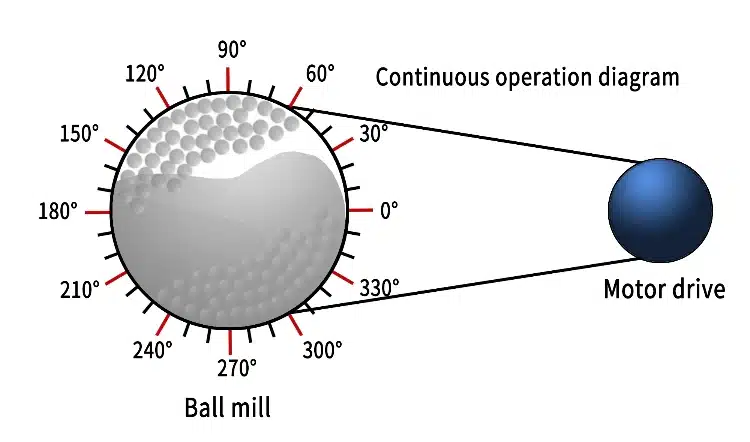
El molino de bolas impulsa el medio interno (como bolas de circonia, alúmina, etc.) para generar un movimiento centrífugo a través de un cilindro giratorio. A medida que el cilindro gira, el medio se eleva a cierta altura y luego cae libremente, generando una fuerte fuerza de impacto y acción de molienda. Este proceso se acompaña de colisiones mutuas entre el medio y fricción entre este y la pared del cilindro. Esto provoca que las partículas del material se rompan, se refinen y se reconstruyan morfológicamente bajo la acción de múltiples campos de fuerza. Durante la molienda, la distribución del tamaño de partícula y las características de la forma presentan cambios periódicos en la dimensión fractal. Esto está estrechamente relacionado con la trayectoria del medio y la eficiencia de la transferencia de energía.
2. Entorno mecánico complejo y fuerzas de las partículas de polvo
El entorno mecánico al que se ven sometidas las partículas de polvo durante la molienda es extremadamente complejo. La fuerza de impacto se origina principalmente en la transferencia de energía cinética del medio en movimiento, y su intensidad está directamente relacionada con el tamaño del medio, la tasa de llenado y la velocidad de rotación del cilindro. La fuerza de cizallamiento se origina en la tensión tangencial generada por el deslizamiento relativo entre las capas del medio, lo que provoca la deformación plástica de las partículas a lo largo de planos cristalinos específicos. La fricción actúa en la interfaz entre las partículas y el medio/cilindro, lo que da lugar a cizallamiento o desprendimiento localizado de la capa superficial.
3. Efectos sinérgicos de múltiples fuerzas y evolución de la morfología de las partículas
Los efectos sinérgicos de estos tres tipos de fuerzas determinan el modo de rotura de las partículas y la evolución de su morfología. Una energía de impacto moderada puede inducir una fractura frágil, formando fragmentos regulares. Sin embargo, un cizallamiento y una fricción excesivos pueden provocar desgaste en los bordes o aglomeración de las partículas, reduciendo así la esfericidad. Cuando el tiempo de molienda supera un valor crítico, la estructura de la matriz de resina de las partículas no metálicas puede dañarse; este fenómeno también requiere atención en el procesamiento de materias primas cerámicas. Un refinamiento excesivo puede causar deformación no uniforme o distorsión de la red cristalina en las partículas, lo que conlleva un deterioro de la esfericidad.
4. Mecanismo de fractura microscópica y métodos de simulación numérica
El análisis de tensiones microscópicas revela que la fragmentación de partículas sigue el mecanismo de fractura clásico de “concentración de tensiones – iniciación de grietas – propagación – fractura”. Las cargas de impacto inducen campos de tensión localizados dentro de las partículas. Cuando el factor de intensidad de tensión supera la tenacidad a la fractura del material, las grietas se propagan a lo largo de los límites de grano o defectos. Por otro lado, la tensión cortante induce deformación por deslizamiento en las partículas, lo que provoca surcos o microgrietas en la superficie. El Método de Elementos Discretos (DEM) combinado con un modelo de partículas no esféricas puede simular eficazmente este proceso. Al asignar parámetros de contacto anisotrópicos a las partículas, se puede cuantificar la influencia de los diferentes sistemas de fuerzas sobre la esfericidad. Cuando la energía de impacto representa entre 60% y 70% de la energía total de entrada, predomina la fractura frágil, lo que favorece la formación de partículas casi esféricas. Sin embargo, cuando la proporción de energía cortante es demasiado alta, se agrava el desgaste de los bordes de las partículas, lo que provoca una disminución de la esfericidad.
5. Eficiencia de conversión de energía y estrategias de control de procesos
La eficiencia de conversión de energía es un parámetro clave que afecta el rendimiento de la molienda de bolas. En un sistema de molienda de bolas, la energía mecánica se convierte principalmente en trabajo de trituración de partículas, calor de desgaste del medio y calor de fricción. La energía mecánica efectiva generada por una sola colisión entre el medio y una partícula puede alcanzar 1,234 × 10⁻³ J, la cual participa directamente en el proceso de trituración. El control preciso del aporte de energía se puede lograr ajustando la velocidad de rotación del cilindro y la tasa de llenado. Por ejemplo, el uso de tecnología de accionamiento de frecuencia variable permite que el molino de bolas ajuste la velocidad de rotación óptima en diferentes etapas, asegurando la eficiencia de trituración por impacto y reduciendo el impacto negativo de la sobremolienda en la esfericidad. Además, una estrategia de llenado escalonado basada en el tamaño del medio puede formar un sistema de trituración multietapa. Los medios de mayor tamaño proporcionan la energía de impacto principal, mientras que los de menor tamaño realizan la tarea de molienda fina. Este modo de acción escalonado es beneficioso para lograr una optimización sinérgica del tamaño y la morfología de las partículas.
6. Teoría del control de la esfericidad y métodos de optimización auxiliares
En el ámbito de la teoría del control de la esfericidad, la geometría fractal y los modelos energéticos proporcionan herramientas analíticas importantes. La dimensión fractal de la morfología de las partículas permite caracterizar su rugosidad superficial e irregularidad geométrica. Diversos estudios han demostrado que, a medida que aumenta el tiempo de molienda, la dimensión fractal del polvo cerámico tiende a incrementarse inicialmente y luego a disminuir. En la etapa inicial, la rotura de los bordes de las partículas incrementa la dimensión; tras alcanzar un tiempo crítico, el desgaste excesivo provoca su disminución. En combinación con el análisis energético, la esfericidad del polvo alcanza su valor óptimo cuando la relación entre la energía total de entrada del sistema y el trabajo de fractura del material se encuentra en el rango de 1,2 a 1,8.
II. Evaluación de la esfericidad del polvo
1. Características de la evolución microscópica de la morfología del polvo durante la molienda de bolas.
En el proceso de molienda de bolas, la trituración y reorganización de las partículas de polvo de materia prima bajo fuerza mecánica produce cambios significativos en su morfología superficial. Por ejemplo, durante la molienda, la disposición atómica local en la estructura del grafito se transforma de una forma grafítica a una red tetraédrica desordenada. Este proceso se acompaña de un aumento en el número de caras quintilares en el poliedro de Voronoi (PV). La disminución de su coeficiente de esfericidad Ksph refleja directamente la degradación de la esfericidad de las partículas. Este cambio en las características topológicas no solo refleja el grado de desorden en la microestructura, sino que también proporciona una base cuantitativa para la evolución dinámica de la morfología del polvo.
2. Indicadores de evaluación multidimensionales y métodos de cálculo para la esfericidad
En cuanto a los criterios de evaluación, se ha propuesto el coeficiente de esfericidad Ksph como parámetro de orden topológico. El orden de las disposiciones atómicas locales se cuantifica analizando las características topológicas y métricas del poliedro de Voronoi. Ksph se calcula a partir de la distribución de curvatura de las caras del poliedro. Cuanto más cercano sea su valor a 1, más se aproxima la partícula a una esfera ideal. Este parámetro resulta especialmente adecuado para analizar la evolución de la morfología del polvo durante la molienda de alta energía. Permite distinguir eficazmente el grado de rotura de partículas bajo diferentes tiempos de molienda o aportes de energía.
III. Factores que afectan la esfericidad
La esfericidad del polvo es un indicador crucial para evaluar el rendimiento de los polvos de materia prima cerámica. Influye directamente en la eficiencia y la calidad del producto en los procesos posteriores de sinterización y moldeo. En la molienda de bolas, el control de la esfericidad del polvo implica el efecto sinérgico de múltiples factores. Entre ellos, el tiempo de molienda, la velocidad de rotación, la selección del medio, las características de la materia prima y el proceso de dispersión son los factores que más influyen.
1. Influencia del tiempo de molienda de bolas en la morfología y dispersión de partículas.
El tiempo de molienda afecta directamente la deformación plástica y el grado de fragmentación de las partículas. Cuando el tiempo de molienda de un polvo determinado se controla a 6 horas, se logra una fragmentación suficiente, evitando eficazmente la distorsión morfológica causada por una fragmentación excesiva. En este caso, las nanopartículas se dispersan uniformemente sobre la superficie de las partículas de la matriz, manteniendo su esfericidad. Un tiempo de molienda demasiado corto conlleva una transferencia de energía insuficiente entre las partículas, lo que dificulta la obtención de una morfología completamente redondeada. Un tiempo de molienda demasiado prolongado puede provocar la propagación de microfisuras en la superficie de las partículas debido a colisiones repetidas, o incluso la aglomeración.
2. Relación de correspondencia entre la velocidad de rotación del molino y la energía de colisión.
La velocidad de rotación del molino afecta directamente la morfología del polvo al regular la energía cinética de colisión entre las partículas y el medio. Por ejemplo, a una velocidad de rotación de 250 rpm, la frecuencia de colisión y la distribución de energía entre las partículas y el medio dentro del molino alcanzan un estado de equilibrio. Esto permite una trituración eficaz de las partículas, evitando una concentración excesiva de energía cinética debido a colisiones a alta velocidad, lo que mantiene la esfericidad de las partículas. Además, velocidades de rotación excesivamente altas pueden causar un desgaste no uniforme entre el medio y las partículas, mientras que velocidades de rotación excesivamente bajas pueden no inducir una deformación plástica suficiente, lo que resulta en una esfericidad deficiente.
3. Optimización de los parámetros del medio y control de la eficiencia de la transferencia de energía.
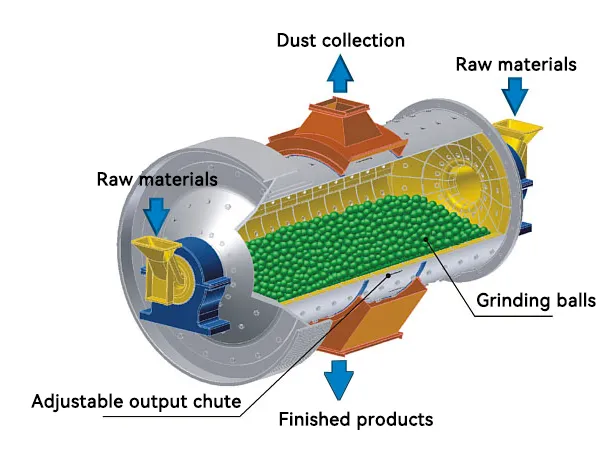
La selección del medio abrasivo incluye el material, la proporción de tamaño y la proporción de llenado. La optimización de la proporción de peso de las bolas con respecto al polvo (por ejemplo, 1:3:2) permite ajustar la probabilidad de colisión y la eficiencia de transferencia de energía entre el medio y el polvo, evitando la molienda excesiva localizada debido a un medio demasiado denso o la trituración insuficiente debido a un medio demasiado escaso. La dureza del material del medio debe coincidir con la de las partículas de la materia prima para evitar rayar la superficie de las partículas debido a un medio excesivamente duro o agravar la contaminación de las partículas debido a un medio excesivamente blando. La combinación gradual de tamaños de partículas del medio puede crear una distribución de energía más uniforme, promoviendo la deformación isotrópica de las partículas.
4. El papel fundamental de las características iniciales de la materia prima en la esfericidad.
El tamaño inicial de partícula y la densidad aparente del polvo de materia prima influyen significativamente en el control de la esfericidad. Las materias primas con partículas iniciales excesivamente grandes tienden a no triturarse completamente durante la molienda. Por el contrario, las partículas demasiado pequeñas pueden aglomerarse debido a su elevada energía superficial, lo que afecta la posterior formación de la esfericidad.
“Gracias por leer. Espero que mi artículo les sea útil. Dejen sus comentarios abajo. También pueden contactar al servicio de atención al cliente de Zelda para cualquier otra consulta.”
— Publicado por Emily Chen