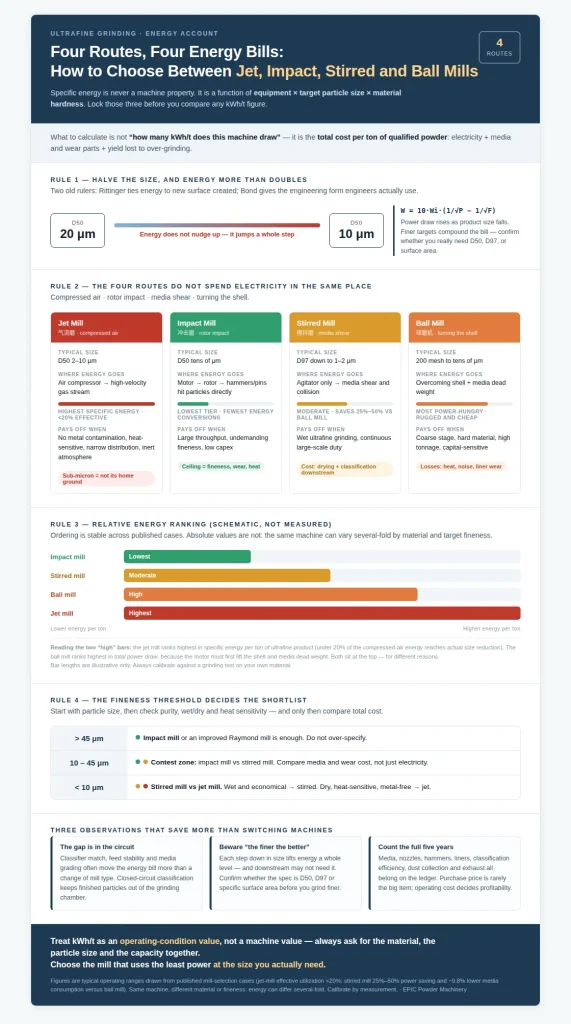
Aynı malzeme partisi için dört farklı ekipman üreticisine fiyat teklifi verin, dört farklı enerji değeri elde edeceksiniz. Dördü de doğru olabilir. Ultra ince öğütmenin özgül enerjisi asla makinenin kendisinin bir özelliği değildir. Bu, bir fonksiyonudur... teçhizat × hedef parçacık boyutu × malzeme sertliği. Bunu önce anlayın, o zaman seçim en güzel örneğe sahip olanın seçimi yarışı olmaktan çıkar.
Hesaplamanız gereken şey "bu makine ton başına kaç kWh enerji tüketiyor" değil, nitelikli tozun ton başına toplam maliyetidir: elektrik, öğütme ortamı ve aşınma parçaları ile aşırı öğütmeden kaynaklanan verim kaybı.
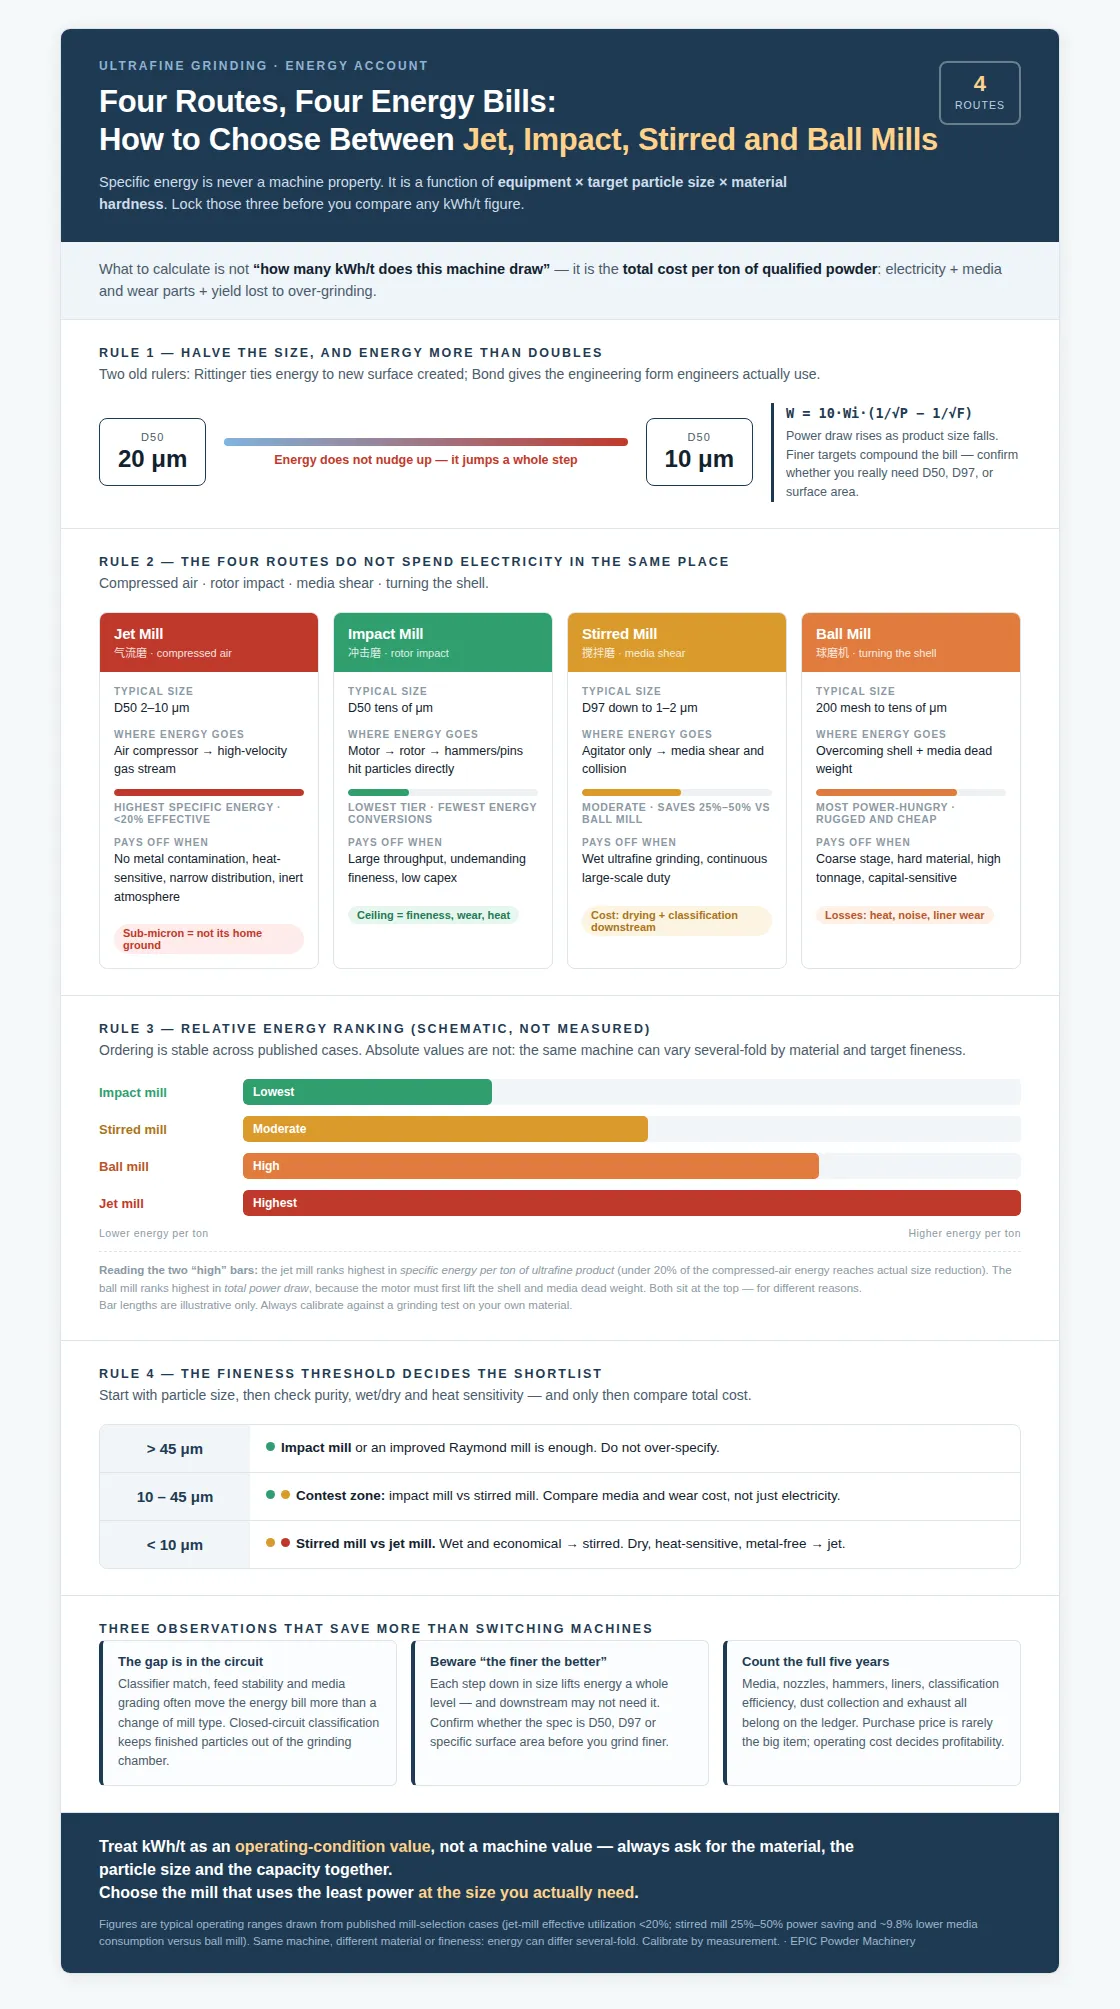
1. Parçacık boyutunu yarıya indirirseniz, enerji iki katından fazla artar.
Öğütme işlemi için iki eski ölçüt vardır. Rittinger, enerji tüketiminin oluşturulan yeni yüzey alanıyla orantılı olduğunu savunur. Bond ise mühendislikte daha kullanışlı bir formül ortaya koymuştur: güç tüketimi, ürün boyutunun kareköküyle ters orantılıdır. Atölye diline çevirirsek: D50'yi 20 μm'den 10 μm'ye düşürmek, elektrik faturanızı biraz artırmaz; bir kademe yukarı çıkarır.
Dolayısıyla, belirli enerjileri karşılaştırmadan önce üç şeyi netleştirmeniz gerekiyor: Hedef D50/D97, malzemenin Mohs sertliği ve ilerleme boyutu. Bu üç unsur olmadan belirtilen herhangi bir enerji değeri, diğerleriyle karşılaştırılamaz.
İkinci ve daha da uygun maliyetli önlem ise şudur: kapalı devre sınıflandırması. Spesifikasyonlara zaten uygun olan parçacıklar öğütme haznesinden derhal çıkarılmalıdır. Kaba olanlar bir kez daha öğütülmek üzere geri gönderilmelidir. Zaten yeterince ince olan tozu tekrar tekrar öğütmeyin. Aşırı öğütme hem bir enerji israfıdır hem de genişlemiş parçacık boyutu dağılımının ana sorumlusudur. Birçok üretim hattında, enerji açığı ana makine seçiminden kaynaklanmaz. Sınıflandırma devresinin ona uygun olup olmamasından kaynaklanır.
2. Dört Ultra İnce Öğütme Yöntemi: Elektriğin Gittiği Yer
Bu dört ultra ince öğütme makinesi elektriği aynı yerde tüketmez. Jet değirmeni elektriği basınçlı havaya harcar. Darbeli değirmen rotor darbesine harcar. Karıştırmalı değirmen öğütme ortamının kesme kuvvetine harcar. Bilyalı değirmen ise kabuğun dönmesine harcar.
| Rota | Tipik boyut | Enerji profili | Bunun karşılığını verdiği yer |
| Jet değirmeni | D50 2–10 μm | En yüksek. Etkin kullanım oranı 20%'nin altında. | Metal kontaminasyonundan endişe duyulan, ısıya duyarlı veya dar bir dağılıma ihtiyaç duyan yüksek değerli tozlar. |
| Darbeli freze | D50 onlarca mikrometre | En düşük seviye. Enerji doğrudan teslim edilir. | Yüksek verim, zahmetsiz incelik |
| Karıştırıcılı değirmen | D97, 1–2 μm aralığına kadar | Orta düzeyde. Bilyalı değirmene kıyasla 25%–50% tasarruf sağlar. | Islak ultra ince öğütme, sürekli büyük ölçekli çalışma |
| Bilyalı değirmen | 200 mesh'ten onlarca mikrometreye kadar | En güç düşkünü. Dayanıklılığıyla kazanır. | Kaba öğütme aşaması, sermaye hassasiyeti gerektiren projeler, yüksek tonajlı sert malzeme |
Not: Boyut ve enerji değerleri tipik çalışma aralıklarını göstermektedir. Aynı makine, farklı malzemeler ve hedef incelik seviyelerinde enerji tüketiminde birkaç kat farklılık gösterebilir. Her zaman gerçek ölçümlere göre kalibrasyon yapın.
Jet Değirmeni
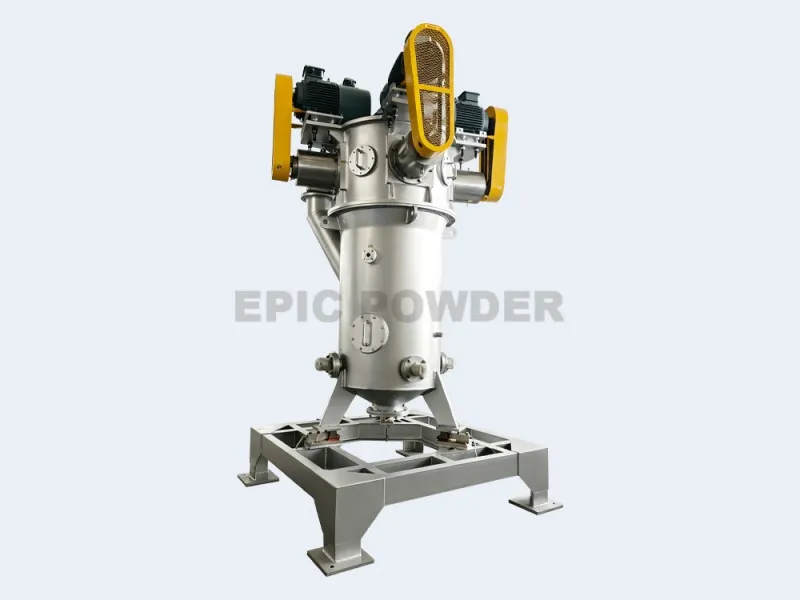
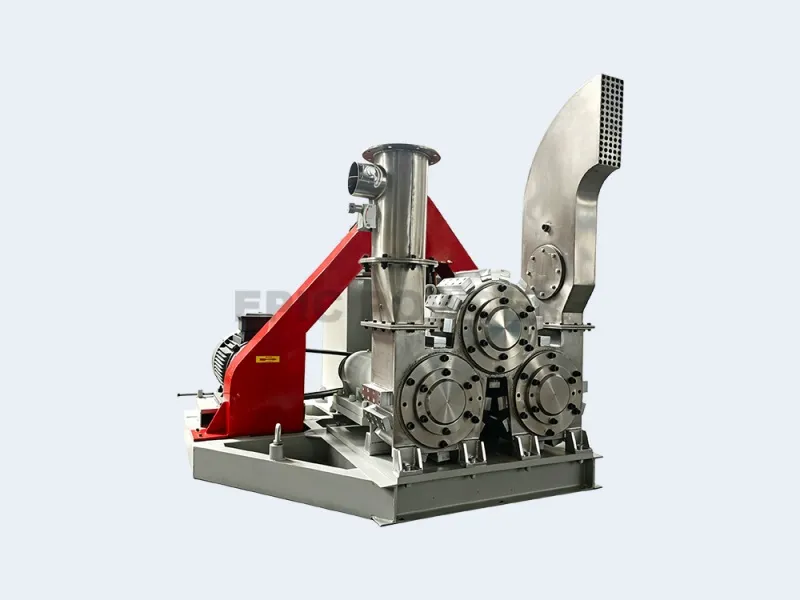
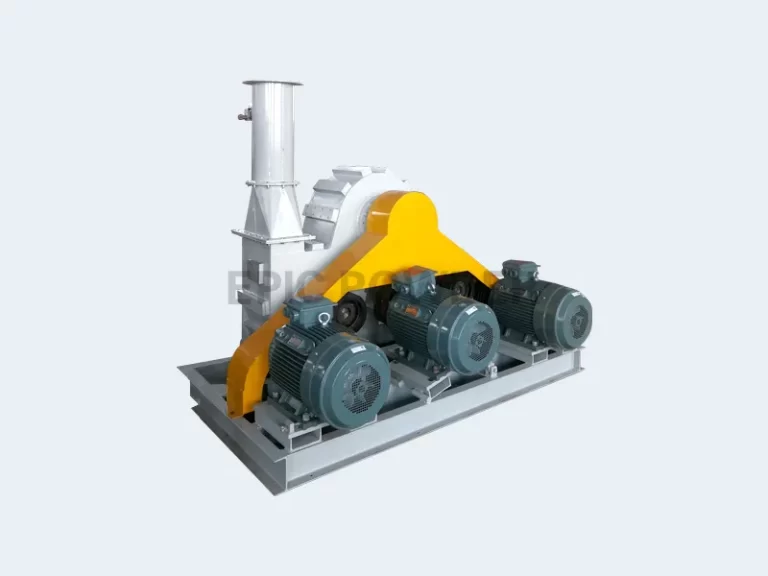
Ultra ince öğütme için akışkan yataklı karşıt hava jetli değirmen (MOW-60)Jet değirmeni pahalıdır çünkü... bozulma Enerjinin. Bir patent açıklaması bunu açıkça belirtiyor: Enerji, parçacıkları hareket ettirebilmeden önce bir hava kompresöründen geçmeli ve yüksek hızlı bir gaz akımı haline gelmelidir. Dönüşüm sırasında bu enerjinin kalitesi düşer. Sonuç olarak, 20%'den daha azı etkili boyut küçültmeye dönüşür.
Peki bu parayla ne elde ediliyor? Ortam kirlenmesinin olmaması, dar bir parçacık boyutu dağılımı, düşük sıcaklık odası ve inert gaz koruması seçeneği. Isıya duyarlı, düşük erime noktalı veya metal iyonlarına duyarlı yüksek değerli tozlar için, harcanmaya değer bir para.
Ancak inceltme işlemi arttıkça, getirisi de azalır. D50 10 μm'nin altına düştüğünde, verimlilik belirgin şekilde düşer ve maliyet hızla artar. Mikron altı aralık artık onun doğal alanı değildir.
Mekanik Darbeli Freze
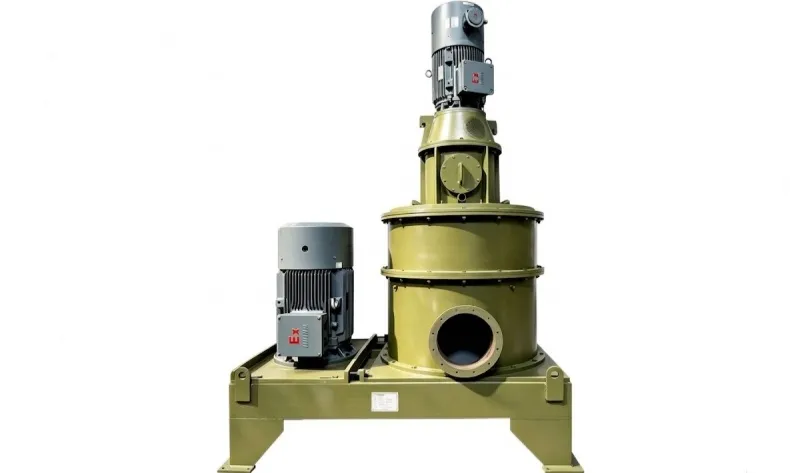
Mekanik darbeli öğütme yöntemi, dört yöntem arasında en düşük birim enerji tüketimine sahiptir. Motor, rotoru doğrudan tahrik eder. Enerji, çekiçler veya pimler aracılığıyla iletilir ve en az ara adımla parçacıklara çarpar. Verimlilik yüksektir ve yatırım maliyeti düşüktür.
Üst sınırı inceliktir. Genellikle on ila birkaç on mikron arasında bir değerdedir. Bunun altına inildiğinde verimlilik hızla düşerken, çekiç ve astar üzerindeki aşınma da keskin bir şekilde artar. Isıya duyarlı malzemeler ayrıca sıcaklık artışı konusunda da endişelenmek zorundadır.
Karıştırmalı Değirmen
Karıştırmalı değirmen, "tüm gövdeyi döndürmek" yerine "sadece karıştırıcıyı hareket ettirmek" prensibini kullanır. Enerji doğrudan ortama iletilir ve yüksek yoğunluklu kesme ve çarpışma kuvveti üretir. Enerji yoğunluğu bilyalı değirmenin birkaç katı olduğundan, parçacık boyutunu D97 1–2 μm aralığına daha kolay bir şekilde düşürür.
Yerli değirmen seçimi vakaları, 25%–50% arasında enerji tasarrufu, –20 oranında öğütme verimliliği artışı ve yaklaşık 9,8% daha düşük öğütme ortamı tüketimi bildirmektedir. Dezavantajı ise çoğunlukla ıslak çalışmasıdır. Kurutma ve sınıflandırma işlemleri daha sonraki aşamalarda yapılmalıdır.
Bilyalı Değirmen
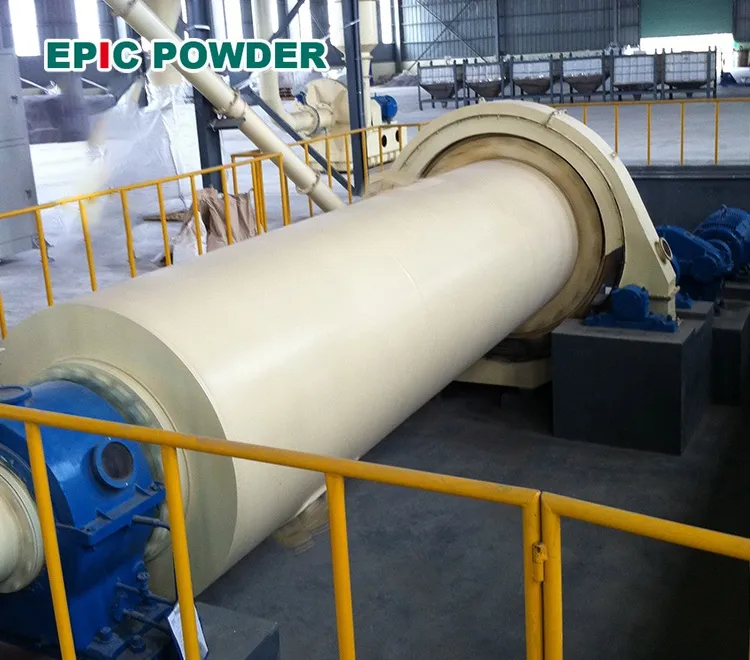
Dört değirmen arasında en çok enerji tüketeni bilyalı değirmendir. Motor öncelikle gövdenin ve öğütme ortamının ağırlığını aşmak zorundadır. Enerjinin önemli bir kısmı ısıya, gürültüye ve astar aşınmasına dönüşür.
Ancak avantajları da bir o kadar sağlam. Yatırım maliyeti düşük, yapısı sağlam ve sert malzemeleri ve yüksek tonajı iyi işliyor. Kaba öğütme aşamasında veya incelik gereksinimlerinin mütevazı olduğu durumlarda bile toplam maliyeti en düşük seviyede kalıyor.
3. Ultra İnce Öğütme Değirmeni Nasıl Seçilir: Dört Karar Noktası
- İnce ayar eşiğiyle başlayın. 45 μm'nin üzerinde, darbeli öğütücü veya geliştirilmiş Raymond öğütücü yeterlidir. 10 ile 45 μm arası, darbeli öğütücü ve karıştırmalı öğütücü arasında bir rekabet bölgesidir. 10 μm'nin altında ise seçim esasen karıştırmalı öğütücü ve jet öğütücü arasında yapılır.
- Ardından saflık ve kirlilik durumuna bakın. Pil malzemeleri ve elektronik seramikler metal iyonlarına karşı hassastır. Jet değirmenine öncelik verilmelidir. Alternatif olarak, seramik astarlı ve zirkonya ortamlı karıştırmalı değirmen veya kum değirmeni tercih edilebilir.
- Ardından ıslak ve kuru ortamlar ile ısı hassasiyetine bakın. Islak işlemenin kabul edilebilir olduğu durumlarda, karıştırmalı değirmen genellikle en ekonomik olanıdır. Kuru işlem şartsa ve malzeme ısıtıldığında bozuluyorsa, jet değirmeninin düşük sıcaklığı ve inert atmosferi olmazsa olmaz bir gereklilik haline gelir.
- Son olarak, toplam maliyeti hesaplayın. Sadece elektriği karşılaştırmayın. Medya tüketimi, nozullar, çekiçler ve astarlar gibi aşınma parçaları, sınıflandırma verimliliği, toz toplama ve egzoz – bunların hepsi muhasebe kayıtlarında yer almalıdır. Beş yıllık bir ufukta, satın alma fiyatı genellikle en büyük kalem değildir. Hattın para kazanıp kazanmadığını belirleyen şey işletme maliyetidir.
4. Üç Gözlem
- Sorun genellikle ana makinede değil, devrede olur. Aynı ana makinede, sınıflandırmanın ne kadar iyi eşleştiği, beslemenin ne kadar istikrarlı olduğu ve ortam derecelendirmesinin mantıklı olup olmadığı, bazen makine türünü değiştirmekten daha büyük bir fark yaratabilir.
- “Ne kadar kaliteli olursa o kadar iyi” anlayışından sakının.” Boyutu bir kademe küçültürseniz, enerji tüketimi bir üst seviyeye çıkar. Sonraki aşamalarda buna ihtiyaç duyulmayabilir. Öncelikle asıl önemli olanın D50, D97 mi yoksa özgül yüzey alanı mı olduğunu doğrulayın.
- kWh/t değerini makine değeri olarak değil, çalışma koşulu değeri olarak değerlendirin. Veri talep ederken, her zaman malzeme, parçacık boyutu ve kapasiteyi de birlikte isteyin. Aksi takdirde aldığınız rakamlar diğerleriyle karşılaştırılamaz.
5. Ultra İnce Öğütme: İnsanlar Ayrıca Şunları Soruyor
1. Hangi ultra ince öğütme değirmeni en az enerji tüketir?
Aynı hedef incelikte, mekanik darbeli değirmen en düşük birim enerji tüketimine sahiptir. Motor rotoru doğrudan tahrik eder, bu nedenle enerji az sayıda ara adımla parçacıklara ulaşır. Ancak bu verimlilik on ila birkaç on mikron civarında zirve yapar. 10 μm'nin altında, karıştırmalı değirmen genellikle daha verimli bir seçimdir.
2. D50 10 µm'nin altında jet frezeleme cihazı kullanmaya değer mi?
Nadiren. D50 10 μm'nin altında, jet değirmeninin verimliliği keskin bir şekilde düşerken, ton başına enerji maliyeti artar, çünkü sıkıştırılmış hava enerjisinin 20%'den daha azı gerçek boyut küçültmeye ulaşır. Metal kirliliğinin olmaması, dar dağılım, düşük sıcaklık veya inert gaz gerekiyorsa yine de karlıdır. Aksi takdirde, karıştırmalı bir değirmen seçin.
3. Karıştırmalı değirmen, bilyalı değirmene göre ne zaman daha iyidir?
Büyük ölçekte ince ıslak öğütme gerektiğinde karıştırmalı değirmen en iyi çözümdür. Tüm gövde yerine sadece karıştırıcıyı çalıştırır, böylece enerji doğrudan öğütme ortamına gider. Bilyalı değirmene kıyasla 25%–50% tasarruf sağlandığı ve D97'nin 1–2 μm aralığına kadar düştüğü bildirilmiştir. Kaba, kuru ve sermaye hassasiyeti yüksek işler için bilyalı değirmen tercih edin.
4. Parçacık boyutu yarıya indiğinde enerji tüketimi neden artar?
Çünkü yeni yüzey alanı, boyut küçülmesinden daha hızlı büyür. Rittinger enerjiyi oluşturulan yeni yüzey alanıyla ilişkilendirir; Bond ise güç tüketimini ürün boyutunun kareköküyle ters orantılı olarak ele alır. Bu nedenle D50'yi yarıya indirmek enerjiyi hafifçe artırmaz. Tüketimi tam bir adım yukarı taşır ve daha ince hedefler maliyeti artırır.
6. Sonuç
Ultra ince öğütme makinesi seçimi, en az güç tüketen makineyi seçmekle ilgili değildir. Asıl önemli olan, ihtiyacınız olan partikül boyutunda en az güç tüketen makineyi seçmektir. Hangi yöntemin malzemenize uygun olduğundan emin değil misiniz? Bize 200 g gönderin, öğütme testi yapalım ve hedef D50 değerinizde ölçülen kWh/t değerini size bildirelim.
“Okuduğunuz için teşekkürler. Umarım makalem yardımcı olmuştur. Lütfen aşağıya yorum bırakın. Ayrıca, daha fazla sorunuz için Molly'nin çevrimiçi müşteri temsilcisiyle iletişime geçebilirsiniz.”