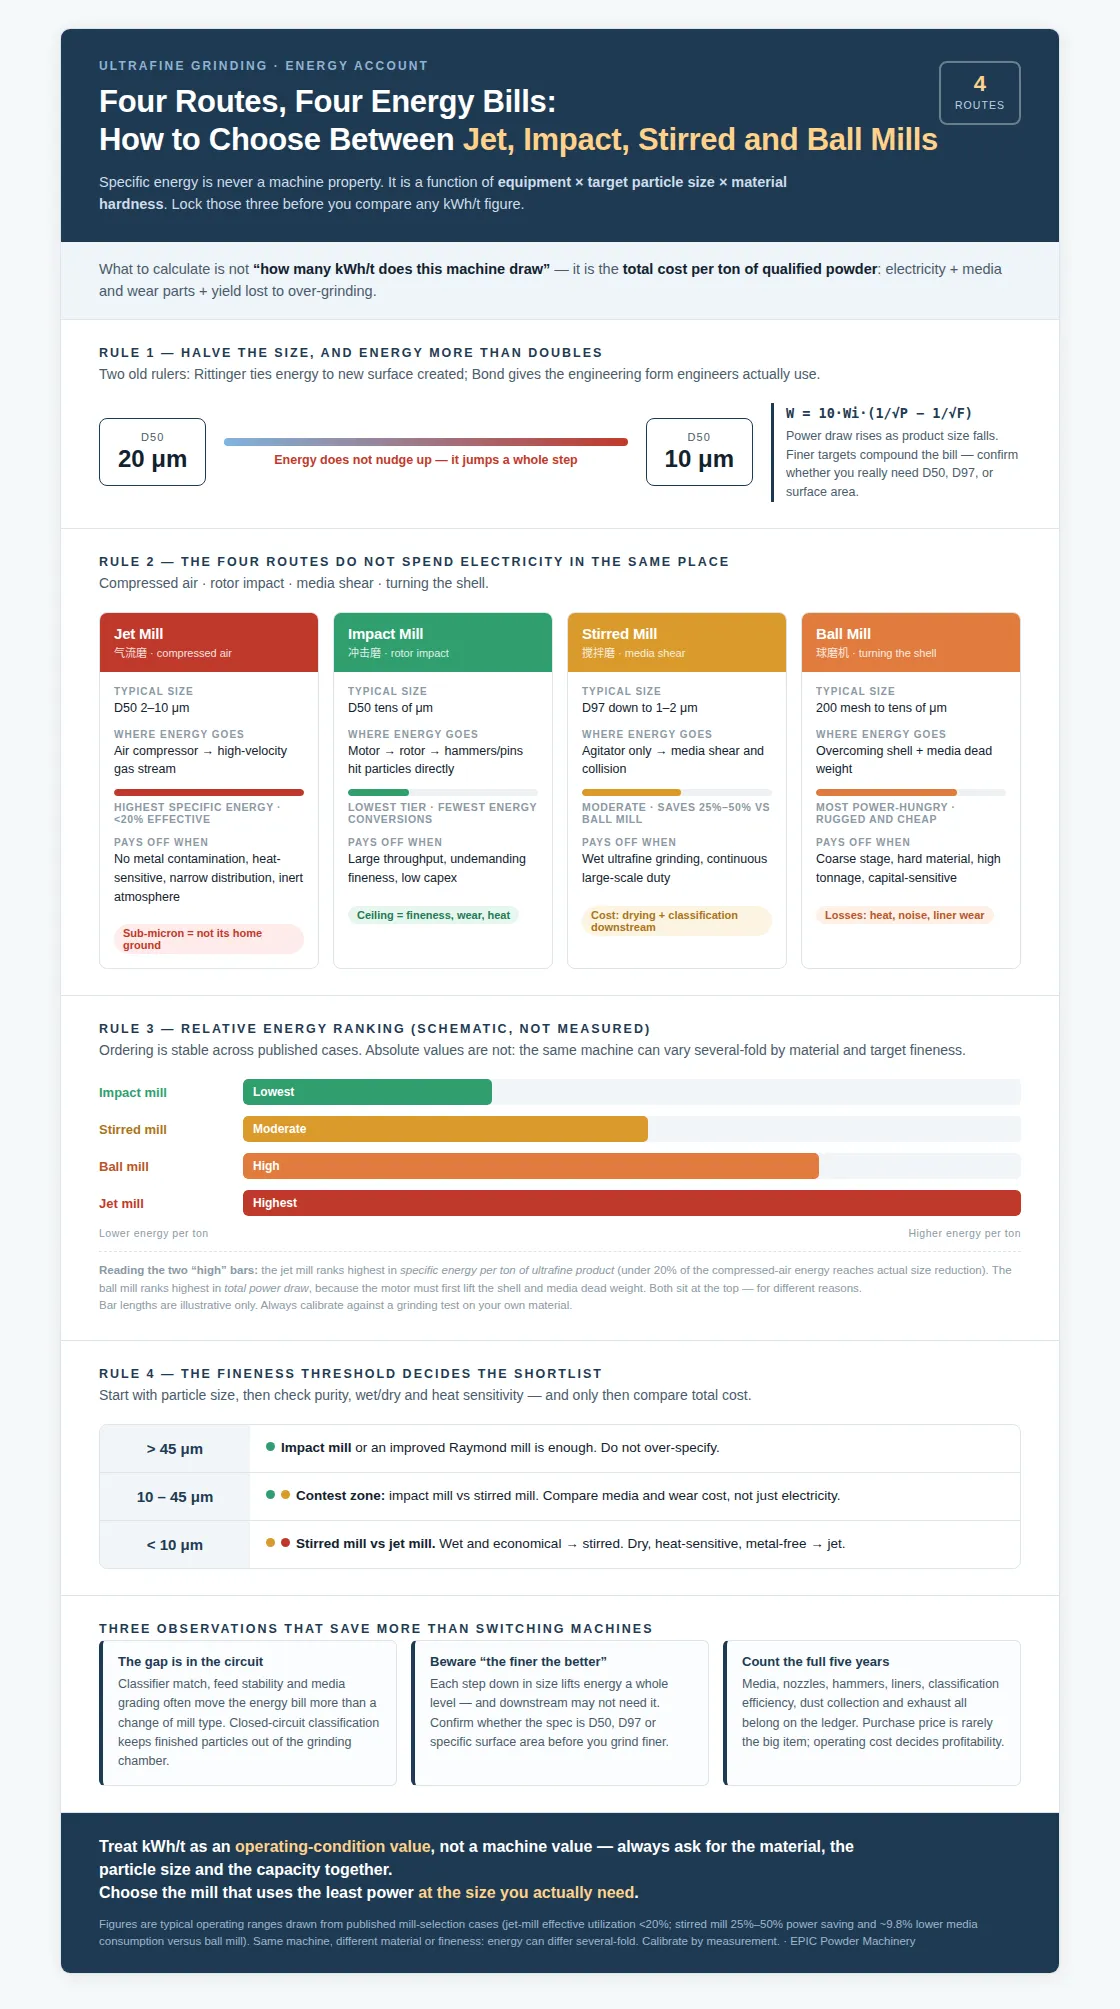
Si cotizas el mismo lote de material a cuatro fabricantes de equipos, obtendrás cuatro cifras de energía diferentes. Las cuatro pueden ser correctas. La energía específica de la molienda ultrafina nunca es una propiedad de la máquina en sí. Es una función de equipo × tamaño de partícula objetivo × dureza del material. Entienda esto primero, y la selección dejará de ser una competencia por ver quién tiene la muestra más bonita.
Lo que debe calcular no es "cuántos kWh/t consume esta máquina", sino el coste total por tonelada de polvo apto: electricidad, medios de molienda, piezas de desgaste y la pérdida de rendimiento por sobremolienda.
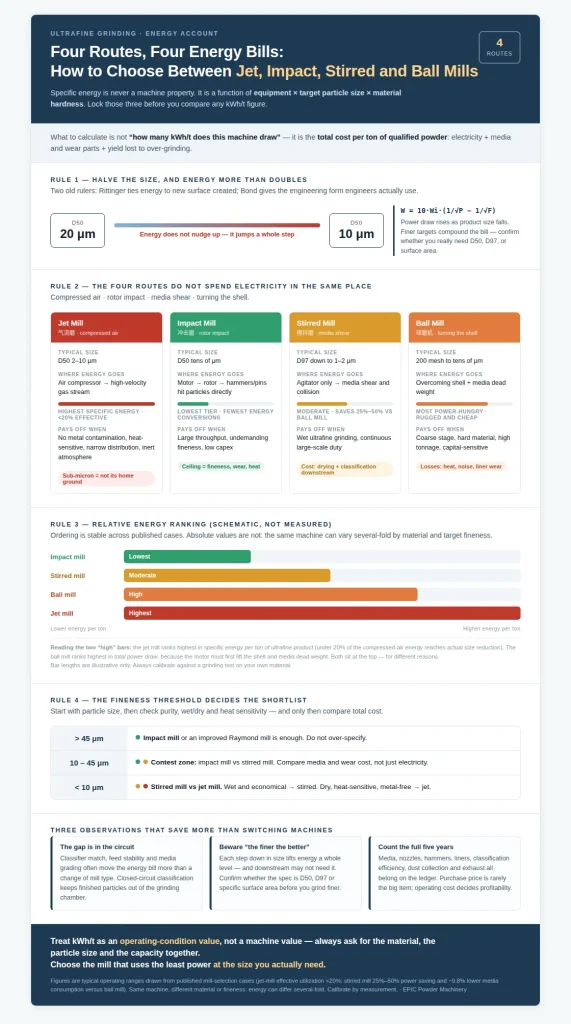
1. Si se reduce a la mitad el tamaño de la partícula, la energía se duplica con creces.
La trituración tiene dos principios fundamentales. Rittinger sostiene que el consumo de energía es proporcional a la nueva superficie creada. Bond propuso una fórmula más útil en ingeniería: el consumo de energía es inversamente proporcional a la raíz cuadrada del tamaño del producto. En otras palabras: reducir el D50 de 20 μm a 10 μm no solo aumenta ligeramente la factura de la luz, sino que la incrementa considerablemente.
Por lo tanto, antes de comparar energías específicas, debe tener en cuenta tres cosas: objetivo D50/D97, dureza Mohs del material y tamaño de alimentación. Cualquier cifra de energía específica citada sin esos tres datos no es comparable con ninguna otra.
La segunda medida, aún más rentable, es clasificación de circuito cerrado. Las partículas que ya cumplen con las especificaciones deben salir de la cámara de molienda de inmediato. Las más gruesas deben volver para una segunda pasada. No se debe moler continuamente un polvo que ya es suficientemente fino. La molienda excesiva supone un gran derroche de energía y es la principal causa de una distribución de tamaño de partícula más amplia. En muchas líneas de producción, el déficit de energía no se debe a la elección de la máquina principal, sino a si el circuito de clasificación es compatible con ella.
2. Las cuatro rutas de molienda ultrafina: ¿Adónde va la electricidad?
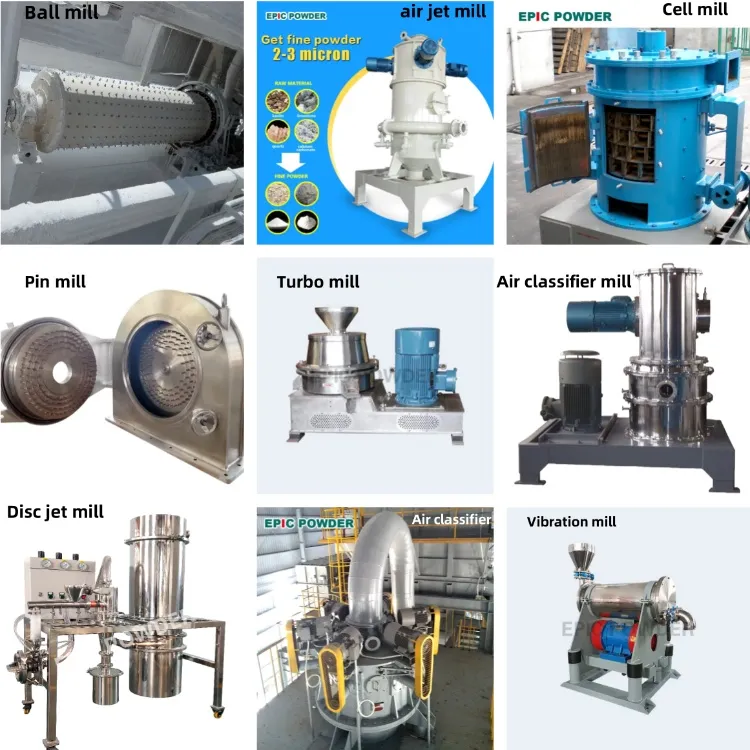
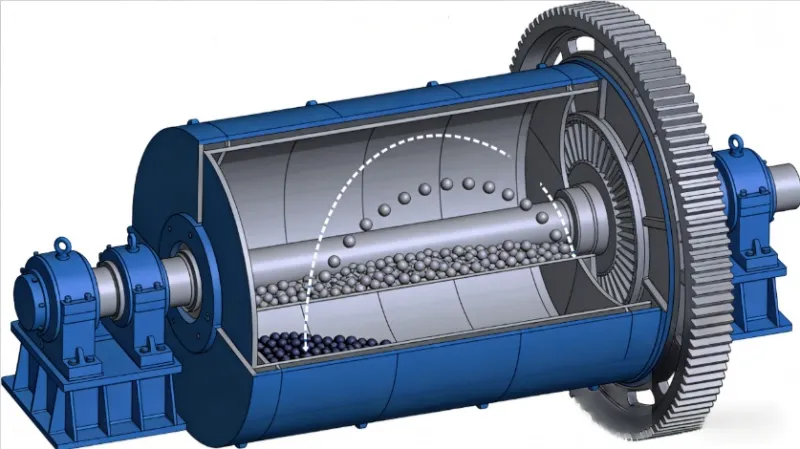
Estas cuatro máquinas de molienda ultrafina no consumen electricidad en el mismo lugar. Un molino de chorro la consume en aire comprimido. Un molino de impacto la consume en el impacto del rotor. Un molino agitado la consume en el cizallamiento del medio. Un molino de bolas la consume en el giro de la carcasa.
| Ruta | Tamaño típico | Perfil energético | Dónde vale la pena |
| Molino de chorro | D50 2–10 μm | Máximo. Utilización efectiva por debajo de 20% | Polvos de alto valor que temen la contaminación por metales, son sensibles al calor o necesitan una distribución estrecha. |
| Molino de impacto | D50 decenas de μm | Nivel más bajo. Energía entregada directamente. | Gran rendimiento, precisión sin exigencias |
| Molino agitado | D97 hasta el rango de 1–2 μm | Moderado. Ahorra entre 25% y 50% en comparación con un molino de bolas. | Molienda ultrafina húmeda, servicio continuo a gran escala |
| Molino de bolas | De 200 mallas a decenas de μm | El más ambicioso. Gana por su resistencia. | Etapa de molienda gruesa, proyectos sensibles al capital, material duro de alto tonelaje. |
Nota: Las cifras de tamaño y consumo energético corresponden a rangos de funcionamiento típicos. El consumo energético de una misma máquina puede variar considerablemente según el material y el grado de finura deseado. Siempre calibre la máquina comparándola con mediciones reales.
Molino de chorro
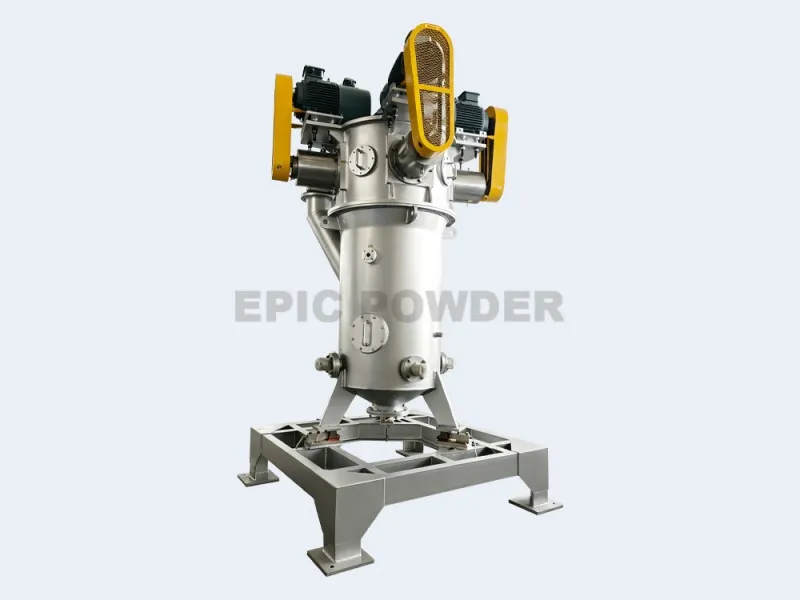
Molino de chorro de aire opuesto de lecho fluidizado (MOW-60) para molienda ultrafinaEl molino de chorro es caro debido a la degradación de energía. Una descripción de patente lo expresa sin rodeos. La energía debe primero pasar por un compresor de aire y convertirse en una corriente de gas de alta velocidad antes de poder impulsar las partículas. La calidad de esa energía disminuye durante la conversión. Al final, menos del 201% de la energía se destina a la reducción efectiva del tamaño.
¿Qué se consigue con ese dinero? Ausencia de contaminación del medio, una distribución de tamaño de partícula estrecha, una cámara de baja temperatura y la opción de protección con gas inerte. Para polvos de alto valor sensibles al calor, con bajo punto de fusión o sensibles a iones metálicos, es una inversión que vale la pena.
Pero cuanto más fino sea el proceso, menor será la rentabilidad. Una vez que D50 cae por debajo de 10 μm, el rendimiento disminuye notablemente y el costo aumenta drásticamente. El rango submicrométrico ya no es su terreno fértil.
Molino de impacto mecánico
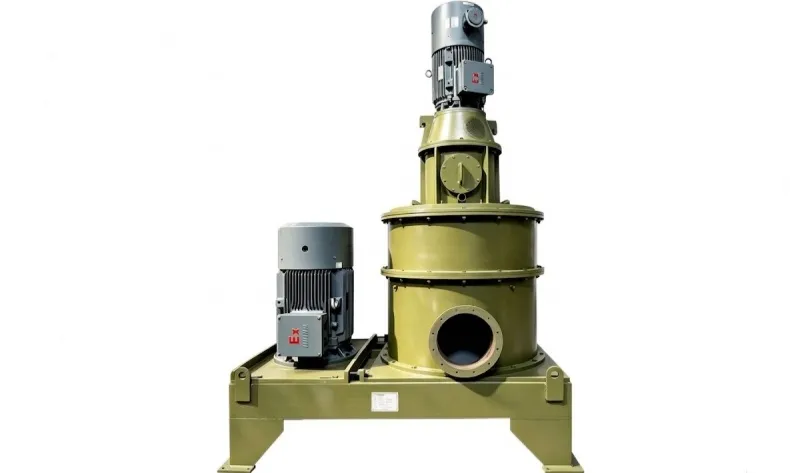
El molino de impacto mecánico presenta el menor consumo energético unitario de las cuatro rutas. El motor acciona el rotor directamente. La energía se transmite mediante martillos o pasadores y golpea las partículas con el mínimo de pasos intermedios. El rendimiento es alto y la inversión es baja.
Su límite reside en la finura. Generalmente se sitúa entre diez y unas pocas decenas de micras. Si se reduce por debajo de ese valor, la eficiencia disminuye rápidamente, mientras que el desgaste de los martillos y los revestimientos aumenta considerablemente. Los materiales sensibles al calor también deben tener en cuenta el aumento de temperatura.
Molino agitado
El molino agitador sustituye la rotación completa de la carcasa por el accionamiento exclusivo del agitador. La energía se transfiere directamente al medio, generando cizallamiento y colisión de alta intensidad. Su densidad energética es varias veces superior a la de un molino de bolas, lo que facilita la reducción del tamaño de partícula al rango D97 de 1–2 μm.
Los estudios de caso sobre la selección de molinos domésticos reportan ahorros de energía de 25% a 50%, una mejora en la eficiencia de molienda de 10 a 20 puntos porcentuales y un consumo de medios de molienda aproximadamente 9,8% menor. La desventaja es que el proceso se realiza principalmente en húmedo. El secado y la clasificación deben llevarse a cabo posteriormente.
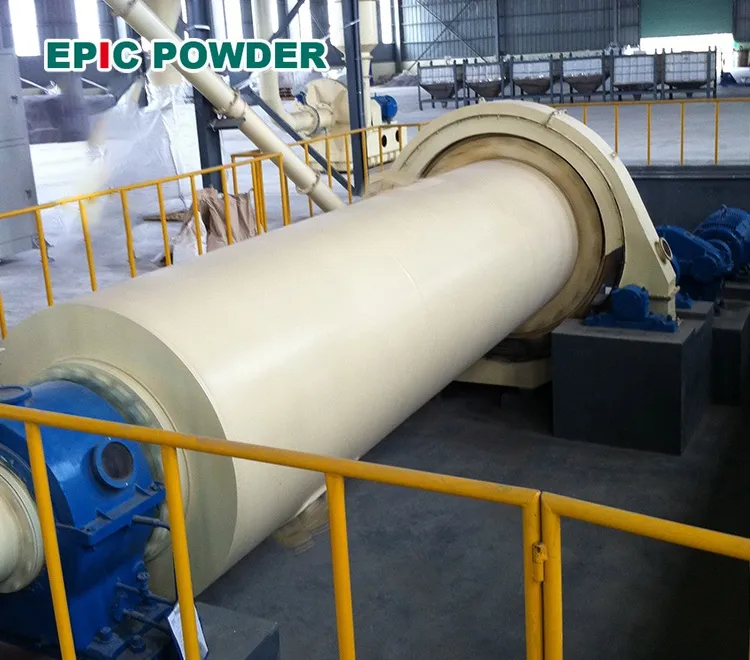
Molino de bolas
El molino de bolas es el que más energía consume de los cuatro. El motor debe vencer primero el peso muerto de la carcasa y el material abrasivo. Una parte sustancial de la energía se transforma en calor, ruido y desgaste del revestimiento.
Sus ventajas son igualmente sólidas. El costo de capital es bajo, la estructura es robusta y maneja bien materiales duros y grandes volúmenes de producción. En la etapa de molienda gruesa, o donde los requisitos de finura son moderados, su costo total sigue siendo el más bajo.
3. Cómo elegir un molino de molienda ultrafina: Cuatro criterios de decisión
- Comience con el umbral de finura. Por encima de 45 μm, basta con un molino de impacto o un molino Raymond mejorado. Entre 10 y 45 μm se encuentra la zona de competencia entre el molino de impacto y el molino agitado. Por debajo de 10 μm, la elección se reduce básicamente a un molino agitado o un molino de chorro.
- Luego, analice la pureza y la contaminación. Los materiales de las baterías y la cerámica electrónica no toleran los iones metálicos. Se recomienda priorizar un molino de chorro. Como alternativa, se puede optar por un molino agitado o un molino de arena con revestimiento cerámico y medios de circonia.
- Luego, analice la sensibilidad a la humedad frente a la sequedad y al calor. Si el procesamiento en húmedo es aceptable, el molino agitado suele ser la opción más económica. Si debe ser en seco y el material se degrada al calentarse, la baja temperatura y la atmósfera inerte de un molino de chorro se convierten en un requisito indispensable.
- Finalmente, calcule el costo total. No compare solo el consumo de electricidad. El consumo de material filtrante, las piezas de desgaste como boquillas, martillos y revestimientos, la eficiencia de clasificación, la recolección de polvo y la extracción de gases: todo esto se contabiliza. En un horizonte de cinco años, el precio de compra no suele ser el factor más importante. El costo operativo es lo que determina si la línea es rentable.
4. Tres observaciones
- El problema suele estar en el circuito, no en la máquina principal. En la misma máquina principal, la precisión de la clasificación, la estabilidad de la alimentación y la idoneidad de la clasificación del material pueden, en ocasiones, marcar una mayor diferencia que el simple cambio de tipo de máquina.
- Cuidado con el dicho "cuanto más fino, mejor".“ Si se reduce el tamaño un nivel, el consumo de energía aumenta considerablemente. Es posible que no sea necesario en la fase posterior. Confirme primero si lo que realmente importa es D50, D97 o la superficie específica.
- Considere el valor kWh/t como un valor de las condiciones de funcionamiento, no como un valor de la máquina. Al solicitar datos, siempre pida el material, el tamaño de partícula y la capacidad. De lo contrario, la información recibida no podrá compararse con datos de otras fuentes.
5. Ultrafine Grinding : People Also Ask
1. ¿Qué molino de molienda ultrafina consume menos energía?
Con la misma finura deseada, el molino de impacto mecánico presenta el menor consumo energético por unidad. El motor acciona el rotor directamente, por lo que la energía llega a las partículas con pocos pasos intermedios. Sin embargo, su rendimiento máximo se sitúa entre diez y unas pocas decenas de micras. Por debajo de 10 μm, un molino agitado suele ser la opción más eficiente.
2. ¿Merece la pena utilizar un molino de chorro por debajo de D50 10 µm?
Rara vez. Por debajo de D50 10 μm, el rendimiento del molino de chorro disminuye drásticamente mientras que el costo energético por tonelada aumenta, ya que menos del 201 TP3T de la energía del aire comprimido se destina a la reducción efectiva del tamaño. Aun así, resulta rentable cuando se requiere ausencia de contaminación metálica, una distribución estrecha, baja temperatura o gas inerte. En caso contrario, es preferible optar por un molino agitado.
3. ¿Cuándo es mejor un molino agitado que un molino de bolas?
Un molino agitado es la mejor opción cuando se requiere molienda húmeda fina a gran escala. Solo acciona el agitador en lugar de toda la carcasa, por lo que la energía se transfiere directamente al medio de molienda. Se reportan ahorros de 25% a 50% en comparación con un molino de bolas, con D97 hasta el rango de 1–2 μm. Elija un molino de bolas para molienda gruesa, en seco y con un presupuesto ajustado.
4. ¿Por qué aumenta el consumo de energía cuando el tamaño de las partículas se reduce a la mitad?
Dado que la superficie nueva crece más rápido que el tamaño se reduce, Rittinger relaciona la energía con la nueva superficie creada; Bond establece que el consumo de energía es inversamente proporcional a la raíz cuadrada del tamaño del producto. Por lo tanto, reducir a la mitad D50 no aumenta ligeramente la energía, sino que incrementa el consumo en un nivel completo, y los objetivos más precisos aumentan el costo.
6. Conclusión
Elegir una máquina de molienda ultrafina no se trata de seleccionar la que consume menos energía, sino la que consume menos energía para el tamaño de partícula que realmente necesita. ¿No está seguro de qué opción se adapta mejor a su material? Envíenos 200 g y realizaremos una prueba de molienda, informándole del consumo de kWh/t medido para su D50 objetivo.
“Gracias por leer. Espero que mi artículo les haya sido útil. Dejen sus comentarios abajo. También pueden contactar al servicio de atención al cliente de Molly para cualquier otra consulta.”