분쇄 입자 크기가 분말 입자에 미치는 영향은 주로 세 가지 측면에서 나타납니다. 물리적 특성, 공정 성능, 그리고 최종 용도입니다.
1. 물리적 및 화학적 특성의 변화
비표면적 및 표면 에너지:
입자 크기가 마이크로미터 또는 나노미터 수준으로 작아질수록 비표면적은 기하급수적으로 증가합니다. 예를 들어, 1μm 입자의 비표면적은 100μm 입자보다 100배 더 큽니다. 표면 활성이 크게 향상됩니다. 예를 들어, 나노사이징 후 약물의 용출률은 3~5배 증가합니다. 그리고 촉매 반응 효율 30% 이상 증가할 수 있습니다.
결정 구조 왜곡:
기계적 연삭은 격자 결함률을 증가시킵니다. 일반적인 금속 분말의 연삭 후 전위 밀도는 10^12/cm²에 달할 수 있습니다. 이는 소결 활성화 에너지를 약 15-20%만큼 감소시키는 데 직접적인 영향을 미칩니다.
유동성 저하:
D50 < 20μm일 때 분말의 안식각은 일반적으로 45°를 초과하므로 유동성을 개선하기 위해 0.5-1.2% 나노실리카와 기타 유동 보조제를 첨가해야 합니다.
2. 프로세스 적응성에 미치는 영향
성형 공정 창:
세라믹 그린 바디를 성형하려면 입자 크기 분포 간격(span)을 1.2에서 1.5 사이로 조절해야 합니다. 간격이 너무 좁으면 충진 밀도가 부족합니다(< 55%). 반면, 간격이 너무 넓으면 박리 결함이 발생합니다.
소결 역학:
3Y-TZP 세라믹 분말을 1μm에서 0.3μm로 미세화하면 소결 온도를 150°C까지 낮출 수 있습니다. 밀도는 92%에서 99.5%로 증가합니다.
분산 안정성:
D90 < 5μm 입자 크기의 슬러리에는 0.1~0.5중량%의 TP3T 폴리카르복실레이트 분산제를 첨가해야 합니다. 제타 전위의 절대값은 30mV 이상이어야 합니다. 따라서 30일 동안 5% 미만의 침전 속도를 유지할 수 있습니다.
3. 최종 성능 상관 관계
기계적 특성:
WC-Co 초경합금의 텅스텐 카바이드 입자 크기가 0.1μm 감소할 때마다 경도는 50 HV 증가하는 반면 파괴인성은 0.5 MPa·m^1/2 감소합니다.
광학적 특성:
이산화티타늄의 D50이 0.3μm에서 0.5μm로 증가하면 은폐력은 15%만큼 감소하지만, 내후성은 20%만큼 향상됩니다.
생물학적 이용 가능성:
이부프로펜을 D90 < 10μm로 미세화하면 시험관 내 용해 T80 시간이 45분에서 12분으로 단축됩니다.
연삭 기술의 주요 매개변수 제어
에너지 소비 최적화:
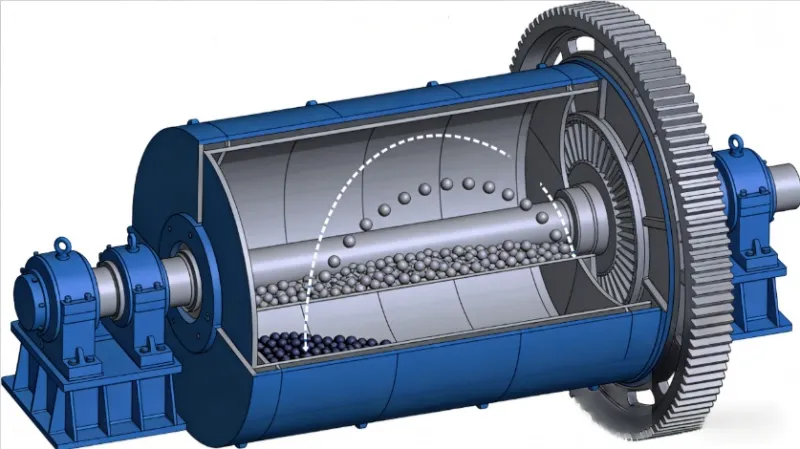
유성 볼 밀을 사용하여 알루미나를 분쇄할 때 최적의 속도비는 1:2(탱크:섀시)입니다. 30%의 충전 속도는 60%의 충전 속도에 비해 40%의 에너지를 절약합니다.
역분쇄 임계값:
8시간 분쇄 후, α-Al2O3 입자는 재응집되는 경향이 있습니다. 임계 분쇄 시간을 12시간으로 연장하려면 0.2% 트리에탄올아민을 첨가해야 합니다.
온도 조절:
나노실리콘 분말을 분쇄할 때 슬러리 온도는 40°C 이하로 유지해야 합니다. 이 온도 이상에서는 입자 성장 속도가 3배 증가합니다.
현재 기술적 병목 현상: 서브미크론 분말의 온라인 검출 오차는 ±8%로 유지되고, 초미립 분말(D50 < 1μm)의 탭 밀도는 이론값보다 20~30% 낮습니다. CV 값이 5% 미만인 안정적인 입도 분포를 달성하기 위해 온라인 입도 모니터링 시스템을 이용한 다단계 분쇄 공정(조분쇄 + 미분쇄 + 표면 개질)을 사용하는 것이 권장됩니다.
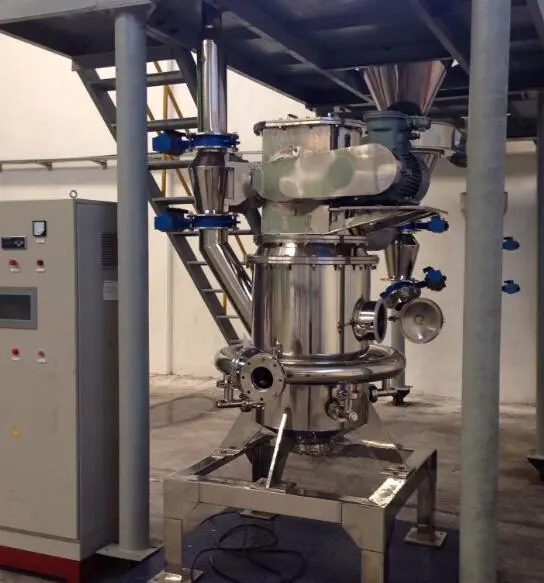
에픽 파우더는 장비 설치 및 시운전부터 운영 교육, 유지보수 및 지원에 이르기까지 모든 것을 아우르는 완벽한 사후 서비스 시스템을 제공합니다. 업계에서 확고한 입지를 구축한 브랜드인 에픽 파우더 머시너리는 고객 중심, 품질 및 혁신에 전념하고 있습니다. 에픽 파우더는 고객 여러분의 장기적인 성공을 위한 믿음직한 파트너입니다.
선택하다 에픽 파우더 효율적이고, 에너지를 절약하며, 환경 친화적인 분말 가공 솔루션을 만나보세요!
당사 제품에 대해 자세히 알아보려면 문의하세요!