В условиях сегодняшней глобальной волны защиты окружающей среды новый тип твердых покрытий — порошковые покрытия — без выбросов летучих органических соединений незаметно вытесняет традиционные покрытия на основе растворителей. Будь то защита труб от коррозии или зеркальная полировка корпусов холодильников и автомобильных колесных дисков, порошковые покрытия незаменимы. Однако толщина традиционных порошковых покрытий (60-100 мкм) значительно превышает толщину традиционных жидких покрытий (10-40 мкм). Толстые покрытия не только расходуют ресурсы, но и легко приводят к шероховатости поверхности и снижению блеска, что значительно ограничивает их применение в высокотехнологичных областях. Поэтому необходимы более тонкие порошковые покрытия. Сверхтонкий порошок Покрытия привлекают к себе большое внимание, при этом контроль размера частиц органических полимерных порошков имеет решающее значение.
Порошковые покрытия: зачем делать их “более качественными”?
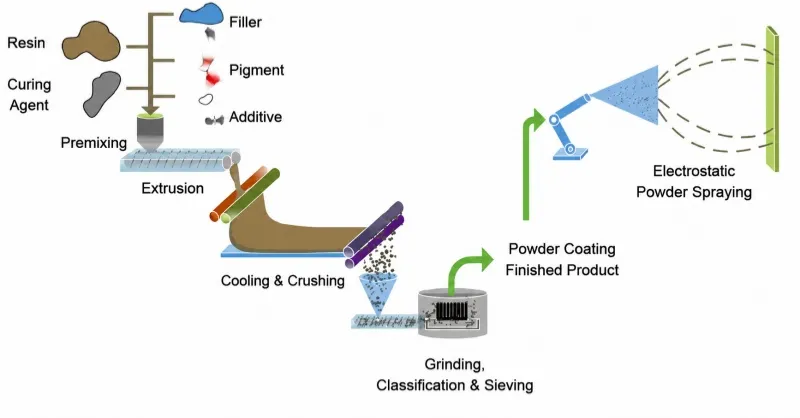
Порошковые покрытия представляют собой твердые покрытия, состоящие из органических смол в качестве связующих и отвердителей в качестве пленкообразующих материалов, а также наполнителей, пигментов и функциональных добавок. Они наносятся в виде порошка на подложку, а затем отверждаются в пленку путем нагревания, плавления и сшивания.
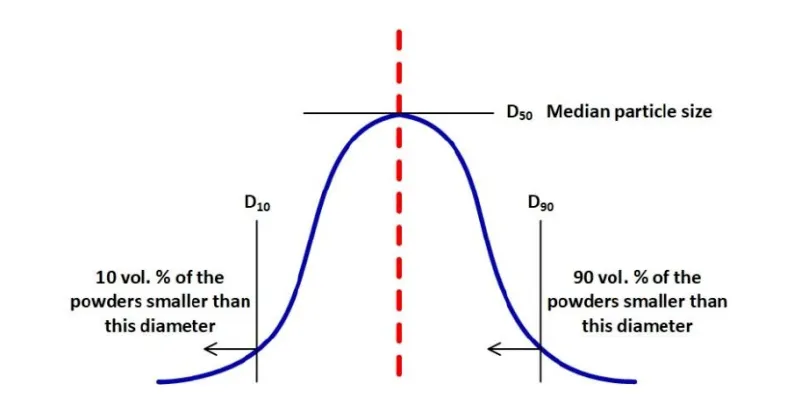
В реальных производственных и покрасочных процессах порошковые покрытия классифицируются по медианному размеру частиц (D50) или среднему размеру частиц органических полимерных порошков. Как правило, их делят на следующие категории:
- Обычный порошок (D50 > 30 мкм)
- Мелкодисперсный порошок (D50 < 30 мкм)
- Ультратонкий порошок (D50 < 25 мкм)
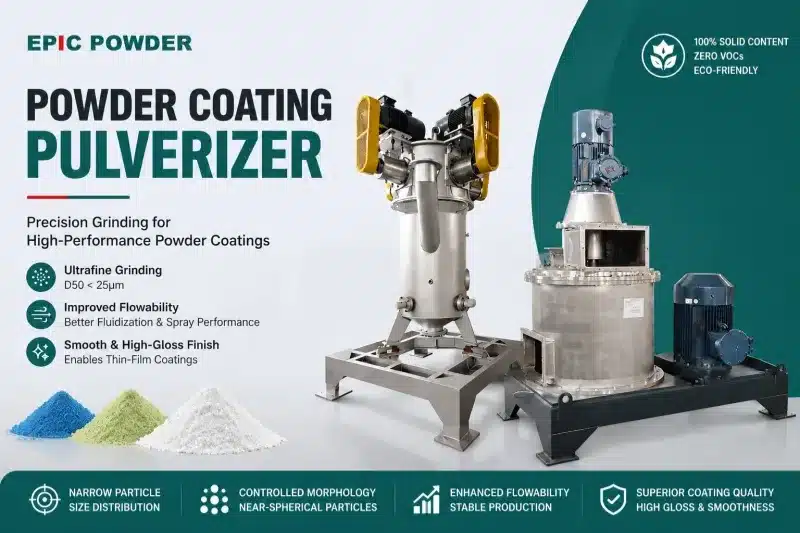
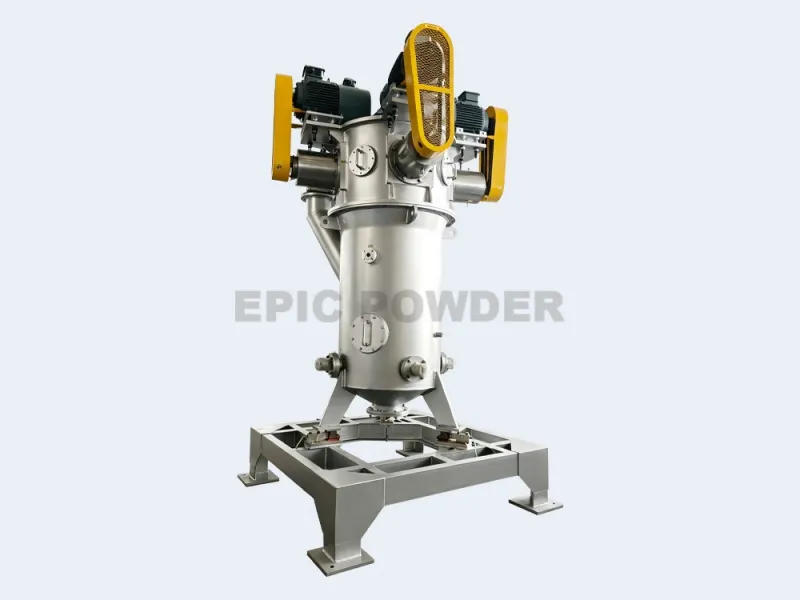
По сравнению с жидкими покрытиями, порошковые покрытия остро нуждаются в решении таких проблем, как плохая гладкость поверхности и низкий блеск, вызванные толстыми слоями. Ключ к достижению характеристик тонкопленочных покрытий заключается в измельчая частицы порошка, Зачастую для этого требуются сложные шлифовальные системы, такие как измельчитель для порошковой окраски.
“Проблемы” мелкодисперсных частиц: проблемы с текучестью.
Измельчение порошка до более мелкого состояния может показаться простым, но оно сопряжено с серьезной технической проблемой — проблемами текучести. Ультратонкие порошки имеют малую массу и большую площадь поверхности, что делает их склонными к агломерации и ухудшению текучести, что негативно сказывается на качестве распыления.
Для достижения сверхтонкого порошкообразного производства наиболее важной задачей является улучшение текучести и поведения порошка при псевдоожижении.
Таким образом, измельчитель порошковых покрытий должен не только обеспечивать уменьшение размера частиц, но и поддерживать контролируемое распределение частиц по размерам.
Факторы, влияющие на текучесть
Распределение размеров частиц
На эффективность псевдоожижения ультрадисперсных порошковых покрытий существенно влияет распределение частиц по размерам. Для ультрадисперсных порошковых покрытий важно не только сосредоточиться на среднем размере частиц (D50), но и уменьшить разброс распределения частиц по размерам (т.е. уменьшить D90 и увеличить D10). Это также является ключевым фактором для улучшения текучести порошка и качества покрытия. Чем меньше разброс, тем лучше структура упаковки частиц, а значит, лучше текучесть и качество покрытия.
Из-за ограничений традиционных процессов получения обычные ультрадисперсные порошки часто имеют широкий диапазон распределения и требуют дополнительной обработки.
Модификация оборудования и оптимизация технологических процессов:
Традиционное оборудование (например, мельница-сепаратор с воздушным сепараторомЭто легко приводит к чрезмерному измельчению, в результате чего образуется более широкий диапазон размеров частиц. Оптимизация процесса измельчения путем модификации мельниц (например, с помощью небольших мельниц) может уменьшить диапазон распределения размеров частиц.
Специальная шлифовка в сочетании с высокоинтенсивной классификацией:
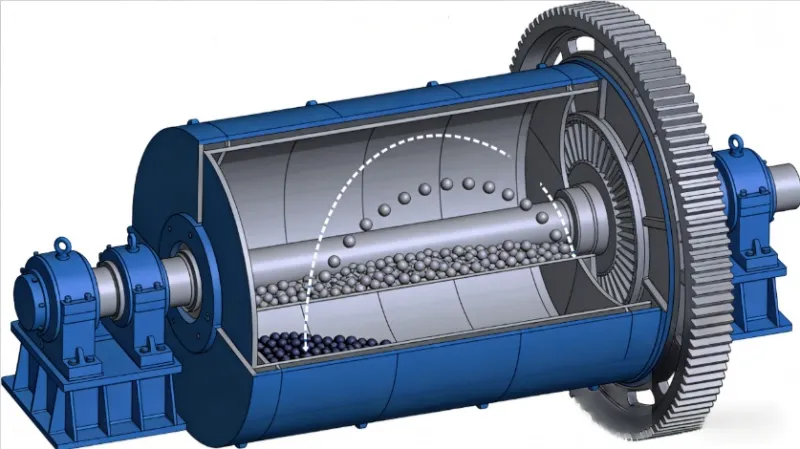
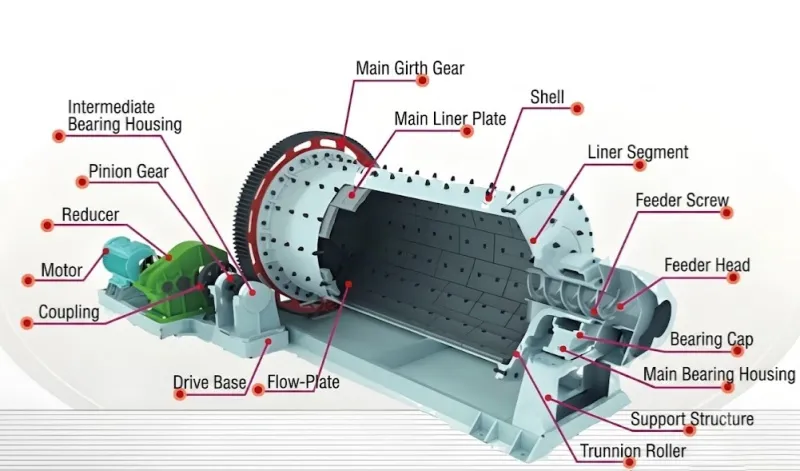
Для измельчения используется специализированное оборудование, такое как гидродинамические мельницы, шаровые мельницы, мокрые мельницы или валковые прессы. Затем к этому добавляется ультразвуковое мокрое просеивание или многоступенчатая классификация для удаления чрезмерно мелких или крупных частиц. Однако эти методы, как правило, имеют низкую производительность, высокую стоимость и требуют трудозатрат на последующую обработку. Поэтому они редко используются в порошковой окраске.
Морфология частиц
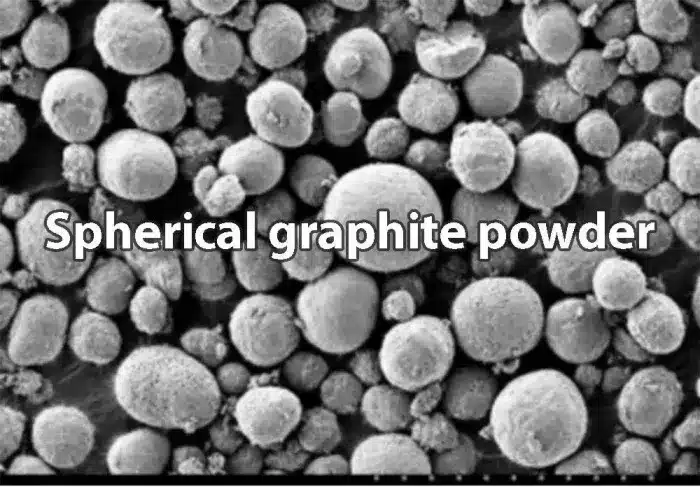
Сверхтонкие порошковые покрытия часто состоят из неровных комков или хлопьев, которые легко агломерируются, что приводит к плохой флюидизации. Чем ближе порошок к сферической форме, тем меньше его удельная площадь поверхности и тем меньше точек контакта между частицами. Это делает его менее склонным к агломерации и обеспечивает более гладкую поверхность покрытия.
Для получения сферических или близких к сферическим частиц можно рассмотреть следующие процессы:
- Фрезерование с помощью воздушной струи: Используется высокоскоростной поток воздуха, вызывающий самопроизвольное столкновение и разрушение частиц. Обладает определенным эффектом “самоформирования”, в результате чего частицы получаются более гладкими, но при этом обходится дороже.
- Криогенное измельчение: Для придания смоле хрупкости перед измельчением используется жидкий азот. Частицы имеют более правильную морфологию, но сферичность ограничена.
- Механическая обработка: Добавление фрикционных камер или вращающегося воздушного потока после измельчения полирует острые края частиц, придавая им более сферическую форму.
- Распылительная сушка: Метод распыляет жидкие сырьевые материалы на капли. Поверхностное натяжение естественным образом формирует сферические частицы, которые затем быстро затвердевают. Этот метод обеспечивает контролируемый размер частиц (10–100 мкм) и высокую сферичность.
Методы улучшения текучести
Существует два основных подхода: методы, основанные на внешних силах, и внутренние методы.
Метод внешней силы
Этот метод предполагает введение внешней энергии в порошковую систему для уменьшения агломерации частиц и улучшения текучести.
К распространенным внешним воздействиям относятся давление, механическая вибрация, центробежная сила, магнитные поля и акустические поля. Эти методы эффективны, но часто требуют сложных систем оборудования.
В промышленных условиях интеграция с системой измельчения порошковых покрытий может помочь стабилизировать поведение частиц в процессе обработки.
Внутренний метод
В настоящее время это наиболее распространенный и простой подход.
Этот метод включает добавление небольшого количества вторичных частиц в ультрадисперсные порошки в качестве “средств облегчения текучести”. Эти частицы прикрепляются к поверхности основных частиц, подобно крошечным катящимся шарикам или разделителям, увеличивая расстояние между частицами и уменьшая силы притяжения, тем самым значительно улучшая текучесть.
К распространенным добавкам относятся:
- Нанокремнезем
- Нанодиоксид титана
- Наноглинозем
Однако коммерческие нанодобавки по-прежнему имеют недостатки, такие как плохая совместимость с полимерными системами и склонность к агломерации.
Заключение
Технологический прорыв в области сверхтонких порошковых покрытий представляет собой микромасштабную революцию в направлении повышения точности. Это не просто экологичная альтернатива, а результат точного контроля процесса нанесения порошковых покрытий.
Начиная от размера, распределения и морфологии частиц и заканчивая синергетическим взаимодействием с добавками, технология порошковых покрытий переосмысливает границы возможностей нанесения покрытий.
В этом процессе развития измельчитель порошковых покрытий играет центральную роль, обеспечивая более точный контроль частиц, лучшую текучесть и более высокое качество покрытия.
“Спасибо за прочтение. Надеюсь, моя статья вам поможет. Пожалуйста, оставьте комментарий ниже. Вы также можете связаться со службой поддержки Zelda Online по любым дополнительным вопросам”.”
— Опубликовано Эмили Чен